
Просмотров: 0 Автор: Редактор сайта Время публикации: 16 сентября 2026 г. Происхождение: Сайт


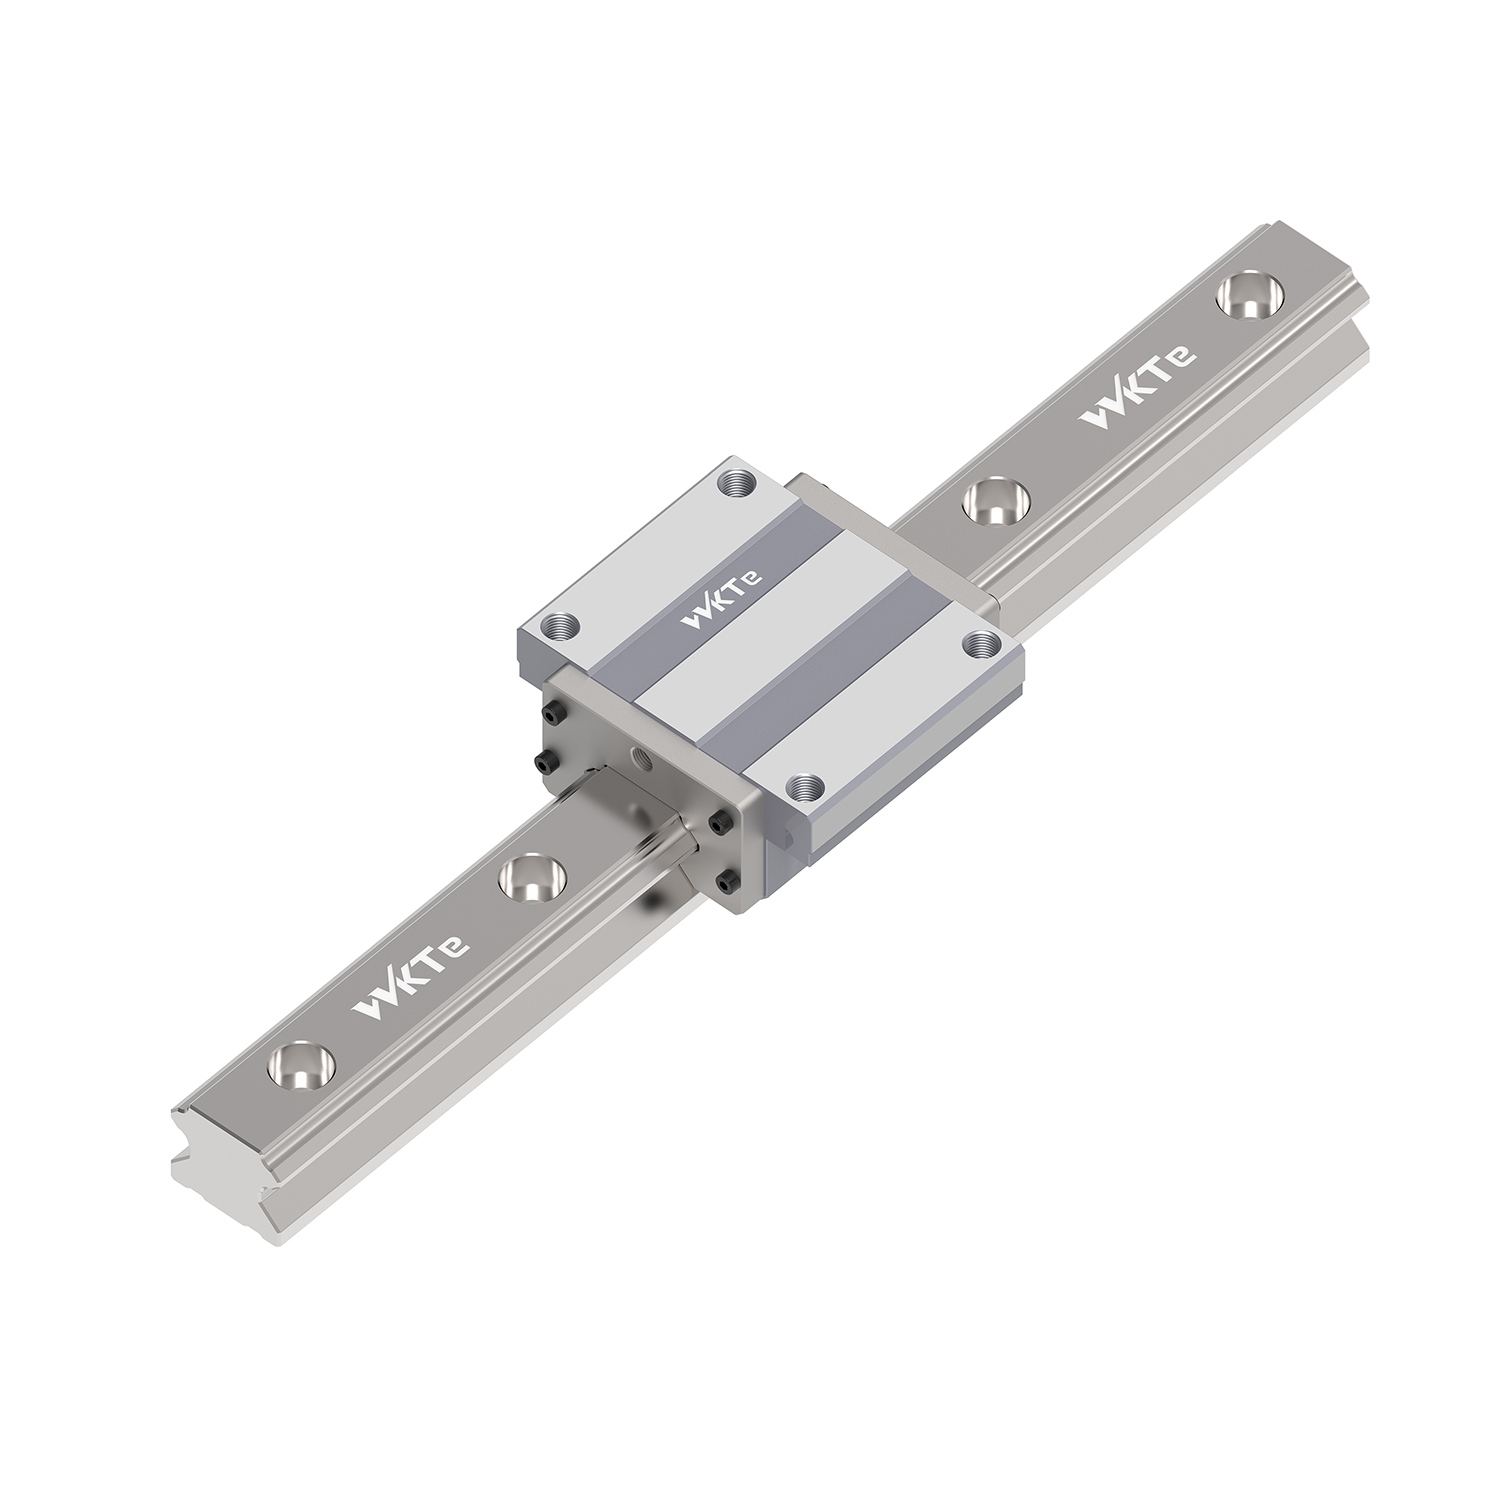
Точное управление движением в промышленной автоматизации зависит от единственной механической цели: перемещение тяжелых грузов по идеально прямой линии с минимальным трением. По своей сути, Линейная направляющая адаптирует проверенные принципы поворотных подшипников с низким коэффициентом трения в линейный формат, решая сложные инженерные задачи, связанные с поддержкой нагрузки и точностью движения. Указание неправильного компонента линейного движения приводит к отклонению системы, преждевременному выходу из строя подшипников, чрезмерным простоям на техническое обслуживание и снижению точности обработки или автоматизации. Кроме того, неподходящие направляющие не могут защитить дорогостоящие приводные механизмы, такие как шарико-винтовые передачи или приводы, от повреждения боковых нагрузок. Понимание внутренней механики линейной направляющей — это не просто академическое упражнение; это базовое требование для оценки несущей способности, расчета жесткости конструкции и выбора правильного профиля рельса для конкретной рабочей среды.
Преобразование трения: система линейных направляющих функционирует путем преобразования скользящего движения с высоким коэффициентом трения в движение качения с низким коэффициентом трения с помощью рециркуляционных элементов (шариков или роликов), зажатых между кареткой и неподвижным рельсом.
Распределение нагрузки: геометрическая конструкция дорожек качения рельса (например, V-образная канавка или круговая дуга) максимизирует площадь контакта с поверхностью, определяя, как система поглощает разнонаправленные силы, включая нисходящие, восходящие и моментные нагрузки (тангаж, рыскание и крен).
Компромиссы при выборе: выбор между линейными направляющими шарикового и роликового типа требует баланса между требованиями к скорости и грузоподъемностью; шарики с точечным контактом превосходно работают на высоких скоростях, а ролики с линейным контактом обеспечивают превосходную жесткость при обработке в тяжелых условиях.
Критичность реализации: даже линейная направляющая с самым высоким рейтингом преждевременно выйдет из строя, если не будут строго соблюдаться допуски монтажной поверхности, процедуры выравнивания и протоколы защиты от воздействия окружающей среды.
Фиксированная направляющая определяет основную ось X, Y или Z для любой автоматизированной системы. Он обеспечивает очень жесткую основу, способную выдерживать значительные движущиеся нагрузки без прогиба. По всей длине этого рельса проходят прецизионно отшлифованные дорожки качения. Эти канавки служат точной направляющей для тел качения. Производители обычно изготавливают эти рельсы из высокоуглеродистой подшипниковой стали или нержавеющей стали, чтобы выдерживать постоянные механические нагрузки.
Для предотвращения преждевременного износа дорожки качения подвергаются индукционной закалке. Этот термический процесс создает закаленную внешнюю оболочку, обычно достигающую твердости от 58 до 62 HRC по шкале Роквелла, сохраняя при этом пластичный сердечник для поглощения ударных сил. Глубина этого закаленного корпуса определяет способность рельса противостоять точечной нагрузке от подшипников. Монтажные отверстия точно просверлены и расточены вдоль направляющей. Это позволяет головкам болтов располагаться заподлицо с верхней поверхностью, избегая любого взаимодействия с движущейся кареткой наверху.
Каретка действует как основной несущий интерфейс, соединяющий движущееся оборудование с неподвижным рельсом. Внутри архитектура вагона разделена на определенные функциональные зоны. Зона нагрузки – это место, где тела качения непосредственно контактируют как с кареткой, так и с рельсом, активно поддерживая полезную нагрузку. Зона отсутствия нагрузки включает в себя обратный путь, где подшипники свободно циркулируют, не принимая на себя вес.
Физический корпус каретки содержит эти внутренние каналы, которые обеспечивают выравнивание тел качения и защиту от внешнего мусора. Каретки выпускаются в различных вариантах монтажа, что позволяет использовать их в различных конструкциях машин. Фланцевые блоки обеспечивают более широкую монтажную поверхность для крепления тяжелых болтов сверху вниз или снизу вверх. Узкие блоки подходят для компактных помещений, где ширина ограничена. Корпус каретки обычно изготавливается из легированной стали, хотя существуют алюминиевые версии для легких и малонагруженных применений.
Стальной корпус, в котором расположены внутренние каналы качения и возвратные трубки.
Торцевые крышки из синтетической смолы, которые направляют подшипники при повороте на 180 градусов.
Нижние и боковые уплотнения для удержания смазки и исключения загрязнений.
Смазочный ниппель или смазочное отверстие для доступа для обслуживания.
Элементы качения перекрывают физический зазор между кареткой и рельсом, обеспечивая плавное движение. Выбор между шариками и роликами кардинально меняет эксплуатационные характеристики системы.
Сферические шарики используют точечный контакт. Они касаются дорожки качения на очень маленькой, сконцентрированной площади. Такая конструкция сводит к минимуму трение, обеспечивая быстрое ускорение, низкое тепловыделение и работу на высоких скоростях. Цилиндрические ролики используют линейный контакт, распределяя нагрузку по гораздо более широкой площади поверхности. Этот линейный контакт обеспечивает превосходную жесткость конструкции и большую несущую способность. Роликовые направляющие обычно жертвуют максимальной скоростью из-за повышенного сопротивления качению и более высокого внутреннего трения.
Особенность |
Шариковая направляющая |
Роликовая направляющая |
|---|---|---|
Тип контакта |
Точка контакта |
Линейный контакт |
Уровень трения |
Очень низкий |
Умеренный |
Грузоподъемность |
От стандартного до высокого |
Ультра-высокий |
Жесткость |
Умеренный |
Максимум |
Максимальная скорость |
До 5 м/с |
До 3 м/с |
Основное приложение |
Автоматизация, Упаковка |
Обработка с ЧПУ, Тяжелые прессы |
Непрерывное линейное движение требует замкнутого контура для подшипников. Без него тела качения просто выпали бы в конце хода каретки. Система рециркуляции решает эту механическую проблему. Тела качения попадают в зону активной нагрузки, перемещаясь по дорожке качения под давлением.
Достигнув конца каретки, они попадают в специальную синтетическую заглушку, которая поворачивает их на 180 градусов. Затем они возвращаются через полую возвратную трубку или канал, встроенный в корпус каретки. Наконец, другая торцевая крышка возвращает их в зону нагрузки, создавая бесконечный цикл движения с низким коэффициентом трения. Конструкция этих возвратных путей сильно влияет на максимальную скорость и уровень шума направляющей. Более плавные переходы внутри торцевых крышек уменьшают воздействие на подшипники и продлевают срок службы компонента.
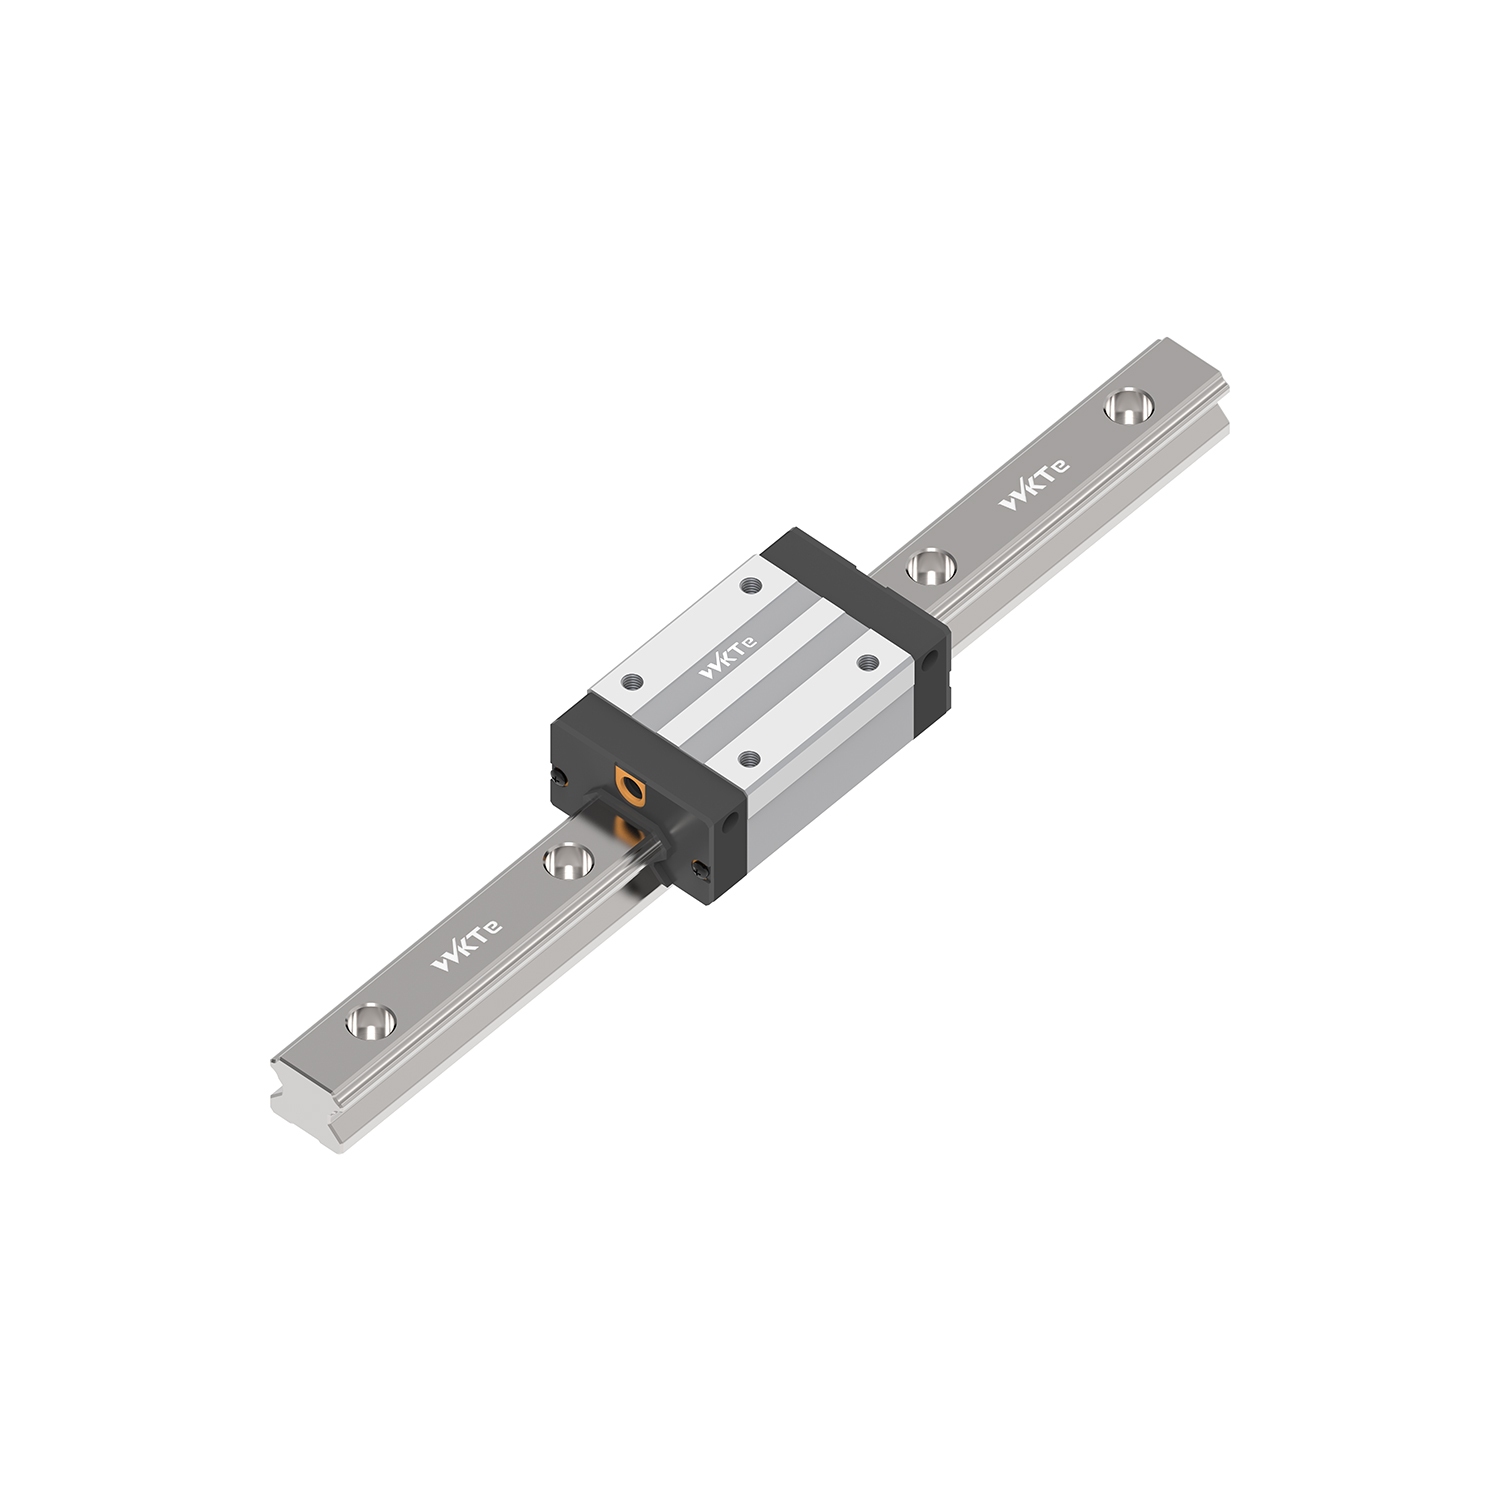
Традиционные скользящие поверхности создают огромное кинетическое трение, требующее огромного крутящего момента двигателя для инициирования и поддержания движения. А Линейная направляющая устраняет эту неэффективность, заменяя трение скольжения сопротивлением качению. Поскольку тела качения циркулируют между рельсом и кареткой, коэффициент трения резко падает. Стандартный скользящий путь «ласточкин хвост» может иметь коэффициент трения от 0,1 до 0,2. Роликовая линейная направляющая работает примерно от 0,002 до 0,003.
Такое механическое преобразование позволяет двигателям перемещать массивные полезные нагрузки с минимальными усилиями. Это значительно повышает общую энергоэффективность и снижает выделение тепла. Что еще более важно, это устраняет явление прерывистого движения. Прерывистое трение возникает, когда статическое трение превышает кинетическое трение, что приводит к резким движениям на низких скоростях. Устранив этот барьер, роликовые направляющие обеспечивают субмикронную точность позиционирования для точного производства.
Форма канавки дорожки качения определяет, насколько эффективно система справляется с весом. Плоские поверхности обеспечивают плохое распределение нагрузки и высокую концентрацию напряжений. Вместо этого производители используют V-образные канавки (готическая арка) или дорожки качения в форме круговой дуги. Эти специальные профили охватывают катящиеся шарики, значительно увеличивая площадь контакта с поверхностью по сравнению с плоской гусеницей.
Готическая арочная конструкция создает сценарий четырехточечного контакта, позволяя одному ряду шариков выдерживать нагрузки с разных направлений. В этих конструкциях часто используется стандартный угол контакта 45 градусов. Эта особая геометрия позволяет направляющей выдерживать равную нагрузку во всех четырех основных направлениях: радиальном (вниз), обратно-радиальном (вверх) и боковом (из стороны в сторону). Такая равная номинальная нагрузка упрощает конструкцию машины, поскольку инженерам не нужно снижать номинальные характеристики направляющей в зависимости от ее монтажной ориентации.
В реальных приложениях полезная нагрузка редко бывает идеально центрирована над кареткой. Нависающие нагрузки или смещенные силы резания создают моментные нагрузки, которые пытаются скрутить или повернуть каретку с рельса. Способность системы противостоять этим силам во многом зависит от расстояния между внутренними телами качения и общей длины каретки.
Более длинные каретки с широко разнесенными подшипниковыми путями обеспечивают превосходную устойчивость к моментным нагрузкам, предотвращая прогибы и сохраняя жесткость конструкции при больших динамических нагрузках. При проектировании системы с высокими моментными нагрузками инженеры часто используют два параллельных рельса, по две каретки на каждый рельс. Такая конфигурация преобразует моментные нагрузки обратно в стандартные радиальные и поперечные нагрузки, с которыми направляющие справляются гораздо эффективнее.
Тип моментной нагрузки |
Ось вращения |
Распространенная причина в машинах |
|---|---|---|
Подача |
Ось X (наклон вперед/назад) |
Быстрое ускорение высокой и тяжелой полезной нагрузки. |
рыскание |
Ось Y (поворот влево/вправо) |
Смещенные приводные механизмы или асимметричные силы резания. |
Рулон |
Ось Z (наклон из стороны в сторону) |
Консольные грузы, свисающие с боковой части вагона. |
Предварительная нагрузка – это преднамеренное создание внутреннего отрицательного зазора внутри каретки. Инженеры достигают этого, вставляя тела качения, размеры которых микроскопически превышают доступное пространство между дорожками качения. Это устраняет механический люфт и значительно повышает жесткость системы. Применение предварительной нагрузки слегка сжимает тела качения, а это означает, что им требуется больше силы для дальнейшей деформации под внешней нагрузкой.
Тяжелая предварительная нагрузка (часто обозначаемая как Z3 или ZB) обязательна для мощных обрабатывающих центров с ЧПУ. Это предотвращает вибрацию инструмента и обеспечивает жесткие допуски во время агрессивных операций резания.
Нормальная или нулевая предварительная нагрузка (Z0) идеально подходит для упаковочного оборудования или автоматизированных систем хранения. В таких случаях максимальная скорость и низкое трение имеют приоритет над предельной жесткостью.
Легкий предварительный натяг (Z1 или ZA) предлагает золотую середину. Он подходит для общих задач автоматизации, требующих умеренной точности без чрезмерного сопротивления качению.
Оценка линейного руководства требует понимания двух основных показателей. Базовая номинальная статическая нагрузка (C0) определяет максимальную нагрузку, которую может выдержать система до возникновения необратимой пластической деформации на дорожке качения или телах качения. Превышение этого значения вызывает бринеллирование, мгновенно разрушающее направляющую. Базовая динамическая нагрузка (C) используется для расчета срока службы в условиях движения.
Инженеры используют формулу расчета срока службы L10. Эта формула включает в себя номинальную динамическую нагрузку, фактическую приложенную полезную нагрузку, рабочую скорость и рабочий цикл. Для шариковых направляющих формула L = (C/P)^3 * 50 км, где P — эквивалентная динамическая нагрузка. Это позволяет прогнозировать расстояние, которое пройдет направляющая до того, как на 10% подшипников данной партии появятся признаки усталости материала. Этот расчет позволяет группам технического обслуживания планировать замену до того, как произойдет катастрофический отказ.
Определите массу и центр тяжести полезной нагрузки.
Рассчитайте динамические силы, приложенные во время максимального ускорения и замедления.
Определите все моментные нагрузки на основе смещения полезной нагрузки от центра каретки.
Рассчитайте эквивалентную динамическую нагрузку (P), объединяющую все радиальные, обратно-радиальные и боковые силы.
Примените формулу L10, чтобы определить ожидаемый срок службы в километрах.
Механические узкие места ограничивают максимальную рабочую скорость. Основным ограничением является сила удара, возникающая, когда тела качения выходят из зоны нагрузки и ударяются о торцевые крышки во время рециркуляции. На экстремальных скоростях эти столкновения вызывают чрезмерный шум, перегрев и возможный выход из строя компонентов. Стандартные шариковые направляющие обычно развивают максимальную скорость от 3 до 5 метров в секунду.
Чтобы повысить ограничения скорости, производители используют проставки для шариков или технологию шариков с сепаратором. Эти синтетические сепараторы разделяют отдельные шарики, предотвращая трение между подшипниками. Когда шарики трутся друг о друга, они вращаются в противоположных направлениях в точке контакта, создавая значительное трение и тепло. Клетки устраняют эту проблему. Это снижает рабочий шум, лучше сохраняет смазку и позволяет значительно повысить максимально допустимую скорость без разрушения торцевых крышек.
Выбор правильной архитектуры полностью зависит от операционной среды и механических требований. Несоответствие здесь гарантирует плохую производительность и короткий срок службы компонентов.
Тяжелая промышленность и станки. Роликовые направляющие с большим преднатягом обязательны для фрезерных и токарных центров. Их непревзойденная жесткость и распределение нагрузки при линейном контакте позволяют выдерживать сильные вибрации при резке металла.
Полупроводниковое и медицинское оборудование. Для соблюдения требований в чистых помещениях требуются миниатюрные линейные направляющие из нержавеющей стали, оснащенные шариками в сепараторах. Они обеспечивают низкое образование твердых частиц, плавную работу и устойчивость к агрессивным химическим промывкам.
Упаковка и автоматизация. Стандартные шариковые направляющие очень эффективны при высокоскоростных повторяющихся операциях захвата и размещения. В этих сценариях быстрое ускорение более важно, чем экстремальная грузоподъемность.
Точность системы линейных направляющих зависит от точности поверхности, к которой она прикреплена болтами. Если станина станка деформирована, направляющая будет соответствовать этому искажению при затягивании вниз, что приведет к потере заданной точности. Строгое соблюдение допусков на плоскостность поверхности и параллельность не подлежит обсуждению. Основания станков должны быть фрезерованы или отшлифованы до соответствия классу точности направляющей.
Инженеры должны использовать обработанные опорные кромки на основании машины, чтобы обеспечить идеально прямую установку рельса. Основная направляющая прижимается к этому опорному краю и затягивается в соответствии со спецификацией. Затем вторичный рельс выравнивается параллельно главному. Неправильное выравнивание параллельных рельсов приведет к застреванию кареток. Это резко увеличивает внутреннее трение, перегружает подшипники и приводит к преждевременному выходу системы из строя.
Очистите монтажную поверхность и нижнюю часть направляющей прецизионным растворителем.
Поместите главную направляющую напротив обработанной опорной кромки на станине станка.
Вставьте крепежные болты и слегка затяните их.
С помощью бокового толкателя плотно прижмите направляющую к опорному краю, затем затяните болты в соответствии со спецификацией производителя, начиная с центра и двигаясь наружу.
Установите вторичную направляющую, оставив болты слегка ослабленными.
Установите каретки и стол станка, затем перемещайте стол вперед и назад, чтобы естественным образом выровнять второстепенную направляющую перед окончательной затяжкой.
Попадание металлической стружки, абразивной пыли или химической охлаждающей жидкости быстро разрушит прецизионно отшлифованные дорожки качения. Защита внутренних тел качения имеет решающее значение для долговечности. Инженеры должны оценить и определить подходящие системы уплотнений в зависимости от рабочей среды. Стандартные торцевые уплотнения обеспечивают базовую защиту от пыли в чистых производственных условиях.
В более суровых условиях боковые уплотнения предотвращают попадание мусора под каретку. Двойные уплотнения используются в сильно загрязненных зонах, таких как деревообработка или шлифовка. В условиях присутствия тяжелой металлической стружки или сварочных брызг синтетические уплотнения плавятся или рвутся. Здесь необходимы металлические скребки, чтобы физически срезать мусор с поверхности рельса. Внешние защитные сильфоны или телескопические стальные кожухи обеспечивают максимальную защиту, полностью закрывая рельс и каретку в сборе.
Вариант уплотнения |
Основная функция |
Лучшая операционная среда |
|---|---|---|
Стандартное торцевое уплотнение |
Удерживает жир внутри, а легкую пыль – снаружи. |
Чистые помещения, сборка электроники. |
Двойные торцевые уплотнения |
Повышенный барьер против мелких частиц. |
Деревообработка, фрезеровка стекловолокна. |
Нижние/боковые уплотнения |
Предотвращает попадание загрязнений вверх. |
Перевернутый монтаж, общая автоматизация. |
Металлический скребок |
Срезает с рельсов горячий или острый мусор. |
Сварка, обработка тяжелых металлов. |
Смазка образует микроскопическую гидродинамическую пленку, которая отделяет тела качения от стальной дорожки качения, предотвращая контакт металла с металлом. Без этого фильма гид уничтожит себя за считанные часы. Смазки на основе литиевого мыла являются стандартными для общего применения. Ручные пресс-масленки обычно используются в стандартной автоматизации, но автоматизированные системы смазки или масла предпочтительнее для непрерывных высокоскоростных операций.
Длина хода приложения напрямую влияет на распределение смазки. При работе с коротким ходом, когда каретка перемещается меньше своей длины, часто не удается равномерно распределить смазку по всей зоне нагрузки. Для этого требуются специальные смазочные материалы с низкой вязкостью или запрограммированные циклы технического обслуживания. Операторы должны периодически запускать каретку на полный ход, чтобы перераспределить смазку и восстановить защитную пленку.
Бринеллирование относится к остаточной пластической деформации поверхности дорожки качения. Он выглядит как микроскопические вмятины, точно соответствующие форме и расположению тел качения. Это происходит, когда система испытывает ударные нагрузки, удары или статические перегрузки, превышающие базовую номинальную статическую нагрузку (C0). Распространенной причиной является падение тяжелого груза на стол станка.
Как только произойдет бринеллирование, каретка будет вибрировать, работать неровно и быстро выйдет из строя, поскольку подшипники перекатятся через вмятины. Для смягчения последствий требуется правильный первоначальный расчет с учетом динамических сил воздействия. Инженеры должны рассчитывать максимально возможную ударную нагрузку, а не только вес покоя. Кроме того, установка внешних амортизаторов, жестких упоров или демпфирующих материалов на концах хода предотвращает серьезные аварии и защищает внутреннюю механику.
Фреттинг-коррозия — это специфическое явление износа, часто встречающееся в устройствах с очень короткими и быстрыми ходами, например, в оборудовании для испытаний на вибрацию или в приводах с коротким ходом. Поскольку каретка не перемещается достаточно далеко для завершения полного цикла рециркуляции, смазочная пленка не может сформироваться должным образом. Подшипники трутся взад-вперед в одном и том же месте.
Это приводит к локальному трению металла о металл, окислению и быстрому разрушению дорожек качения. Его часто можно увидеть в виде красновато-коричневого порошка, вытекающего из уплотнений каретки. Чтобы уменьшить истирание, инженеры должны использовать специализированные антифрикционные смазки, предназначенные для микроколебаний. Программирование периодических полноходовых движений в машинном цикле также позволяет каретке эффективно перераспределять смазку и удалять окисленные частицы.
Когда два параллельных рельса установлены с перекосом, каретки вынуждены воспринимать непреднамеренные боковые нагрузки. Они постоянно сражаются друг с другом, двигаясь по трассе. Эта неравномерная нагрузка вызывает интенсивную концентрацию напряжений в определенных рядах тел качения, что приводит к быстрому отслаиванию или растрескиванию поверхности дорожки качения. Сталь буквально отслаивается под сильным давлением.
Устранение последствий начинается с улучшения допусков механической обработки базовой конструкции и использования циферблатных индикаторов во время установки для проверки параллельности. Если идеальное выравнивание невозможно из-за структурных ограничений, может помочь использование самовыравнивающихся кареток. Некоторые производители предлагают каретки с небольшой внутренней податливостью, чтобы компенсировать незначительные несоответствия при монтаже, не передавая разрушительную нагрузку на внутренние подшипники.
Рассчитайте конкретные требования к статической, динамической и моментной нагрузке для вашего приложения, прежде чем просматривать каталоги производителя.
Ознакомьтесь с графиками срока службы L10, чтобы убедиться, что выбранный компонент соответствует требуемому сроку эксплуатации в рамках вашего конкретного рабочего цикла.
Запросите подробные модели САПР для проверки монтажных размеров, зазоров каретки и требований к базовой кромке перед завершением проектирования машины.
Выбирайте подходящие аксессуары для уплотнения и смазки с учетом конкретных опасностей для окружающей среды вашего производственного цеха, чтобы предотвратить преждевременный выход из строя из-за загрязнения.
A: В линейном валу используются круглые стержни и линейные втулки, подходящие для более легких нагрузок и умеренной точности. В профилированной линейной направляющей используется обработанный рельс со специальными канавками дорожки качения, что обеспечивает значительно более высокую грузоподъемность, жесткость и способность выдерживать большие моментные нагрузки во всех направлениях.
О: Для определения размеров необходимо рассчитать максимальную приложенную полезную нагрузку, динамические силы во время ускорения и моментные нагрузки. Эти цифры сравниваются с номинальными статическим и динамическим грузоподъемностью, указанными производителем. Вы также должны учесть требуемый срок эксплуатации, используя формулу расчета срока службы L10.
А: Да. Благодаря внутренней геометрии дорожки качения и углам контакта 45 градусов стандартные профилированные направляющие могут выдерживать нагрузки в радиальном, обратно-радиальном и боковом направлениях. Однако для вертикальных приложений требуются отказоустойчивые механизмы торможения, чтобы предотвратить падение полезной нагрузки при отключении питания.
Ответ: Заедание почти всегда вызвано плохой подготовкой монтажной поверхности или несоосностью параллельных направляющих. Если рельсы не идеально параллельны, вагоны заклинивают в путях. Недостаток смазки или сильное внутреннее загрязнение мусором также могут привести к заклиниванию тел качения.
О: Интервалы смазки зависят от скорости движения, нагрузки и условий окружающей среды. Как правило, стандартные направляющие требуют повторной смазки каждые 100 километров пути или каждые шесть месяцев, в зависимости от того, что наступит раньше. Высокоскоростные или сильно загрязненные среды требуют гораздо более частых, часто автоматизированных графиков смазки.
A: Стандартные линейные направляющие с пластиковыми торцевыми крышками и стандартными уплотнениями обычно безопасно работают при температуре до 80°C. Для работы в условиях высоких температур производители предлагают специализированные направляющие с металлическими торцевыми крышками и термостойкими уплотнениями, способными выдерживать температуру до 150°С и выше.
Ответ: Предварительная нагрузка увеличивает жесткость конструкции за счет устранения внутреннего зазора, но также увеличивает сопротивление качению и внутреннее трение. Чрезмерная предварительная нагрузка приводит к более высоким рабочим температурам и может сократить общий срок службы направляющей, если применение действительно не требует такого уровня жесткости.


