
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.09.2026 Herkunft: Website


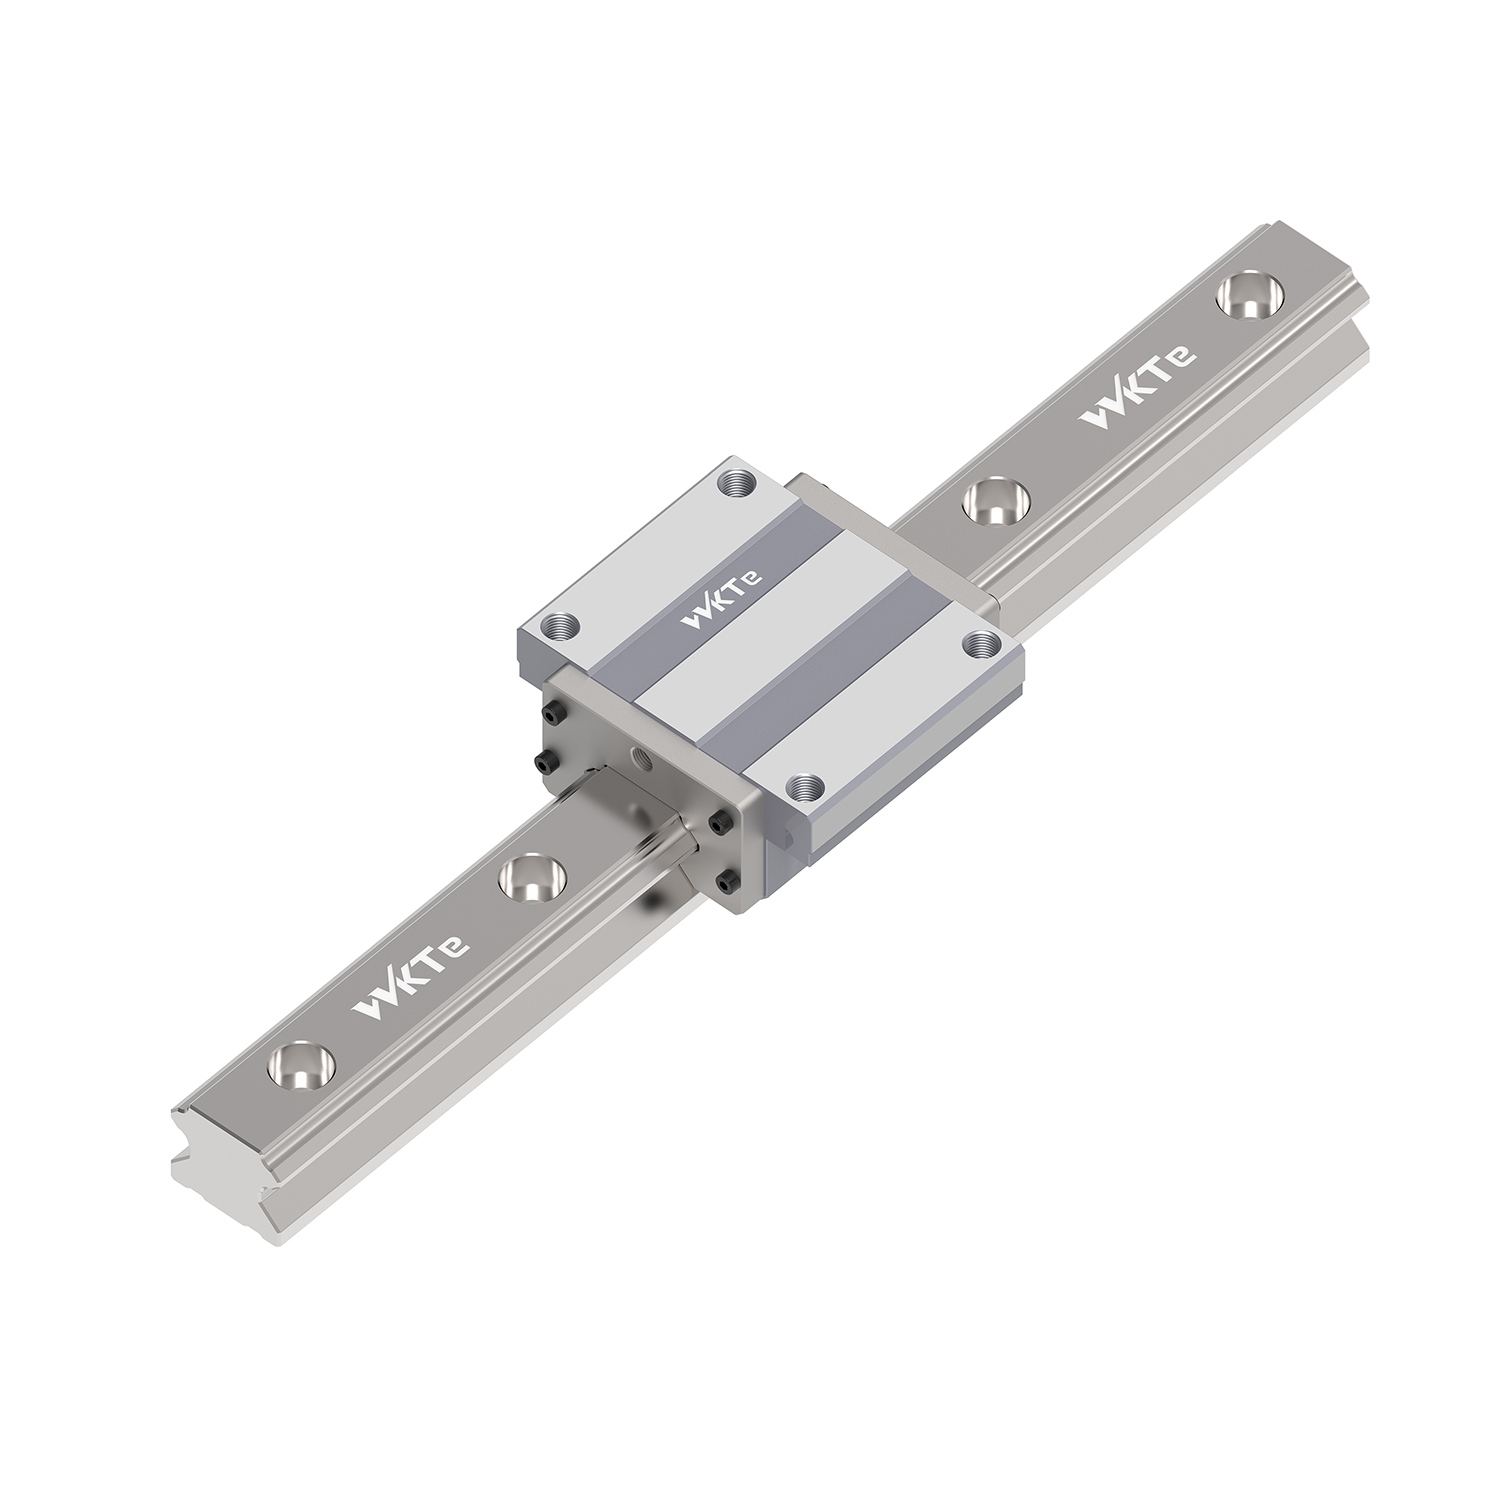
Die präzise Bewegungssteuerung in der industriellen Automatisierung hängt von einem einzigen mechanischen Ziel ab: der Bewegung schwerer Nutzlasten in einer perfekt geraden Linie bei gleichzeitiger Minimierung der Reibung. Im Kern ist a Die lineare Führungsschiene adaptiert die bewährten, reibungsarmen Prinzipien von Drehlagern in ein lineares Format und löst so komplexe technische Herausforderungen im Zusammenhang mit Lastunterstützung und Bewegungspräzision. Die Angabe der falschen Linearbewegungskomponente führt zu Systemdurchbiegungen, vorzeitigem Lagerausfall, übermäßigen Wartungsausfallzeiten und beeinträchtigter Bearbeitungs- oder Automatisierungsgenauigkeit. Darüber hinaus schützen unzureichende Führungen teure Antriebsmechanismen wie Kugelumlaufspindeln oder Aktuatoren nicht vor schädlichen Seitenkräften. Das Verständnis der inneren Mechanik einer linearen Führungsschiene ist nicht nur eine akademische Übung; Es ist die Grundvoraussetzung für die Bewertung der Tragfähigkeit, die Berechnung der strukturellen Steifigkeit und die Auswahl des richtigen Schienenprofils für eine bestimmte Betriebsumgebung.
Reibungsumwandlung: Ein lineares Führungsschienensystem funktioniert, indem es eine Gleitbewegung mit hoher Reibung in eine Rollbewegung mit geringer Reibung über umlaufende Elemente (Kugeln oder Rollen) umwandelt, die zwischen einem Schlitten und einer festen Schiene eingeschlossen sind.
Lastverteilung: Das geometrische Design der Schienenlaufbahnen (z. B. eine „V“-Nut oder ein Kreisbogen) maximiert die Kontaktfläche der Oberfläche und bestimmt, wie das System multidirektionale Kräfte aufnimmt, einschließlich Abwärts-, Aufwärts- und Momentlasten (Nick-, Gier- und Rollkräfte).
Kompromisse bei der Auswahl: Die Wahl zwischen Kugel- und Rollenlinearführungen erfordert ein Gleichgewicht zwischen Geschwindigkeitsanforderungen und Belastbarkeit. Punktkontaktkugeln zeichnen sich durch hervorragende Leistung bei hohen Geschwindigkeiten aus, während Linienkontaktrollen eine hervorragende Steifigkeit für die Schwerzerspanung bieten.
Implementierungskritikalität: Selbst die Linearführungsschiene mit der höchsten Bewertung wird vorzeitig ausfallen, wenn Montageoberflächentoleranzen, Ausrichtungsverfahren und Protokolle zur Umweltabdichtung nicht strikt eingehalten werden.
Die feste Schiene bildet die grundlegende X-, Y- oder Z-Achse für jedes automatisierte System. Es bietet ein äußerst steifes Fundament, das große bewegliche Lasten ohne Durchbiegung tragen kann. Entlang dieser Schiene verlaufen präzisionsgeschliffene Laufbahnen. Diese Rillen dienen als exakte Laufbahn für die Wälzkörper. Hersteller fertigen diese Schienen in der Regel aus hochkohlenstoffhaltigem Lagerstahl oder Edelstahl, um einer konstanten mechanischen Beanspruchung standzuhalten.
Um vorzeitigem Verschleiß vorzubeugen, werden die Laufbahnen einer Induktionshärtung unterzogen. Dieser thermische Prozess erzeugt eine gehärtete Außenhülle, die normalerweise 58 bis 62 HRC auf der Rockwell-Skala erreicht, während ein duktiler Kern erhalten bleibt, um Aufprallkräfte zu absorbieren. Die Tiefe dieses gehärteten Gehäuses bestimmt die Fähigkeit der Schiene, der punktuellen Belastung durch die Lager standzuhalten. Befestigungslöcher werden entlang der Schiene präzise gebohrt und angesenkt. Dadurch können die Schraubenköpfe bündig unter der oberen Oberfläche sitzen, wodurch jegliche Behinderung des darüber liegenden beweglichen Schlittens vermieden wird.
Der Schlitten fungiert als primäre tragende Schnittstelle, die die beweglichen Maschinen mit der stationären Schiene verbindet. Im Inneren ist die Wagenarchitektur in spezifische Funktionszonen unterteilt. In der Lastzone haben die Wälzkörper direkten Kontakt mit dem Wagen und der Schiene und tragen so aktiv die Nutzlast. Die unbelastete Zone umfasst den Rückweg, in dem die Lager ohne Lagergewicht frei zirkulieren.
Das physische Gehäuse des Schlittens enthält diese internen Kanäle, die dafür sorgen, dass die Wälzkörper ausgerichtet und vor Fremdkörpern von außen geschützt sind. Schlitten sind in verschiedenen Montagearten erhältlich, um sich an unterschiedliche Maschinendesigns anzupassen. Flanschblöcke bieten eine größere Montagefläche für schwere Verschraubungen von oben nach unten oder von unten nach oben. Schmale Blöcke passen in kompakte Räume, in denen die Breite begrenzt ist. Der Wagenkörper ist in der Regel aus legiertem Stahl gefertigt, es gibt jedoch auch Aluminiumversionen für Anwendungen mit geringem Gewicht und geringer Belastung.
Stahlkörper, in dem die inneren Laufbahnen und Rücklaufrohre untergebracht sind.
Endkappen aus Kunstharz, die die Lager durch die 180-Grad-Drehung führen.
Boden- und Seitendichtungen, um Fett zurückzuhalten und Verunreinigungen auszuschließen.
Schmiernippel oder Schmieranschluss für Wartungszugang.
Rollelemente überbrücken den physischen Spalt zwischen Schlitten und Schiene und ermöglichen so eine reibungslose Bewegung. Die Wahl zwischen Kugeln und Rollen verändert die Leistungsmerkmale des Systems grundlegend.
Kugelförmige Kugeln nutzen Punktkontakt. Sie berühren die Laufbahn in einem sehr kleinen, konzentrierten Bereich. Dieses Design minimiert die Reibung und ermöglicht eine schnelle Beschleunigung, geringe Wärmeentwicklung und einen Hochgeschwindigkeitsbetrieb. Zylindrische Rollen nutzen den Linienkontakt und verteilen die Last auf eine viel größere Oberfläche. Dieser Linienkontakt sorgt für eine überragende strukturelle Steifigkeit und eine enorme Tragfähigkeit. Rollenführungen beeinträchtigen in der Regel die Höchstgeschwindigkeit aufgrund des erhöhten Rollwiderstands und der höheren inneren Reibung.
Besonderheit |
Kugelführung |
Rollenführung |
|---|---|---|
Kontakttyp |
Punktkontakt |
Linienkontakt |
Reibungsgrad |
Sehr niedrig |
Mäßig |
Tragfähigkeit |
Standard bis Hoch |
Ultrahoch |
Steifigkeit |
Mäßig |
Maximal |
Maximale Geschwindigkeit |
Bis zu 5 m/s |
Bis zu 3 m/s |
Primäre Anwendung |
Automatisierung, Verpackung |
CNC-Bearbeitung, schwere Pressen |
Eine kontinuierliche lineare Bewegung erfordert einen geschlossenen Pfad für die Lager. Ohne sie würden die Wälzkörper am Ende des Schlittenhubs einfach herausfallen. Das Umwälzsystem löst dieses mechanische Problem. Wälzkörper gelangen in die aktive Lastzone und bewegen sich unter Druck entlang der Laufbahn.
Am Ende des Schlittens gelangen sie in eine spezielle Endkappe aus Kunststoff, die sie um 180 Grad umlenkt. Anschließend wandern sie durch ein hohles Rücklaufrohr oder einen in den Wagenkasten integrierten Rücklaufkanal zurück. Schließlich führt eine weitere Endkappe sie zurück in die Lastzone, wodurch eine Endlosschleife reibungsarmer Bewegung entsteht. Die Gestaltung dieser Rückführungswege hat großen Einfluss auf die maximale Geschwindigkeit und den Geräuschpegel der Führung. Glattere Übergänge innerhalb der Endkappen reduzieren die Lagerbelastung und verlängern die Lebensdauer der Komponente.
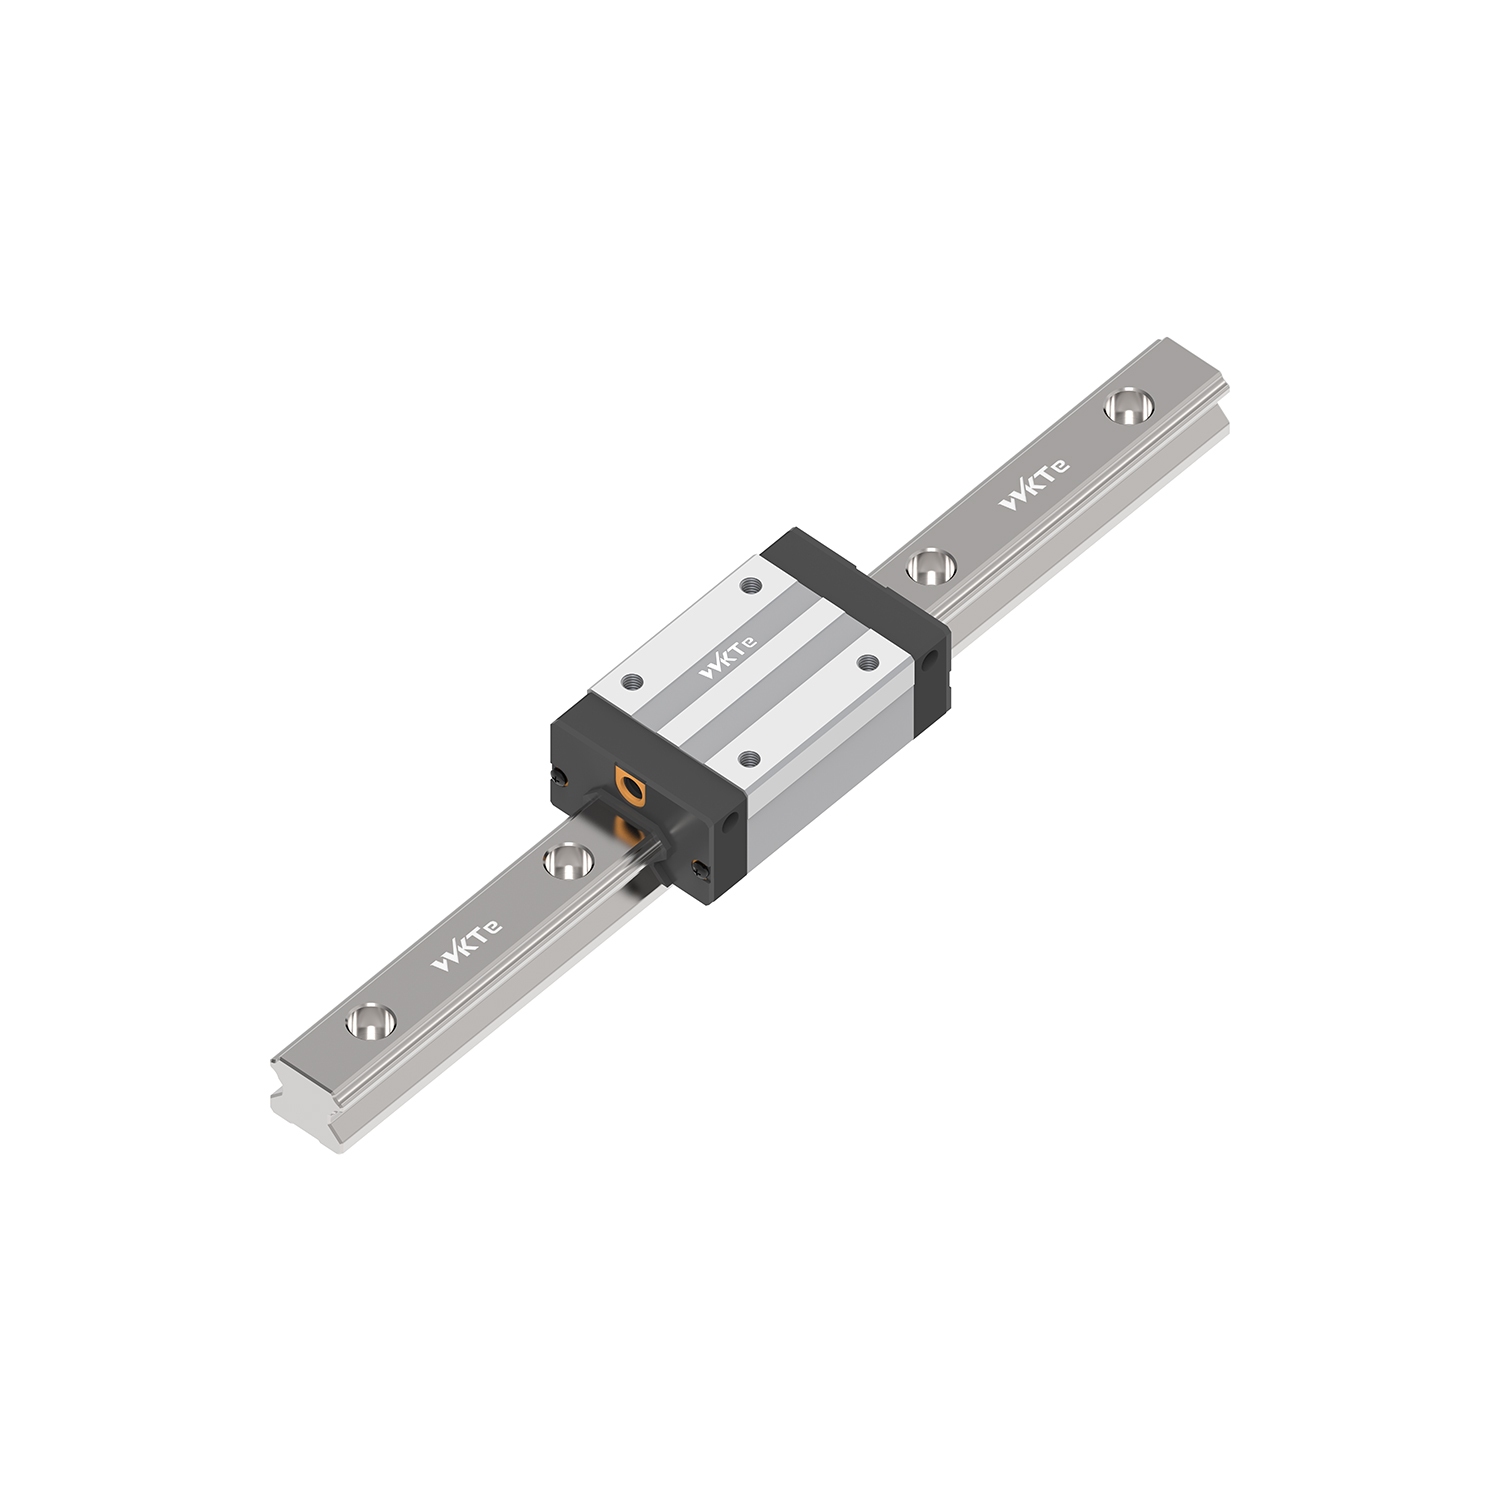
Herkömmliche Gleitflächen erzeugen eine enorme kinetische Reibung und erfordern ein enormes Motordrehmoment, um die Bewegung einzuleiten und aufrechtzuerhalten. A Die lineare Führungsschiene beseitigt diese Ineffizienz, indem sie Gleitreibung durch Rollwiderstand ersetzt. Da zwischen Schiene und Schlitten Wälzkörper zirkulieren, sinkt der Reibungskoeffizient drastisch. Eine Standard-Schwalbenschwanzführung kann einen Reibungskoeffizienten von 0,1 bis 0,2 haben. Eine rollende Linearführung arbeitet mit etwa 0,002 bis 0,003.
Durch diese mechanische Umwandlung können Motoren große Nutzlasten mit minimalem Kraftaufwand bewegen. Es verbessert die Gesamtenergieeffizienz deutlich und reduziert die Wärmeentwicklung. Noch wichtiger ist, dass das Stick-Slip-Phänomen eliminiert wird. Stick-Slip tritt auf, wenn die Haftreibung die Gleitreibung übersteigt und bei niedrigen Geschwindigkeiten zu ruckartigen Bewegungen führt. Durch die Beseitigung dieser Barriere ermöglichen Rollführungen eine Positionierungsgenauigkeit im Submikrometerbereich für die Präzisionsfertigung.
Die Form der Laufrille bestimmt, wie effektiv das System das Gewicht verträgt. Flache Oberflächen bieten eine schlechte Lastverteilung und hohe Spannungskonzentrationen. Stattdessen verwenden Hersteller „V“-Nuten (gotischer Bogen) oder kreisförmige Bogenlaufbahnkonstruktionen. Diese speziellen Profile umschließen die rollenden Kugeln und vergrößern so die Kontaktfläche im Vergleich zu einer Flachbahn erheblich.
Das gotische Bogendesign schafft ein Vierpunkt-Kontaktszenario, sodass eine einzelne Kugelreihe Lasten aus mehreren Richtungen aufnehmen kann. Bei diesen Designs wird häufig ein standardmäßiger Kontaktwinkel von 45 Grad verwendet. Diese spezielle Geometrie ermöglicht es der Führung, gleiche Lastkapazitäten in allen vier Hauptrichtungen zu tragen: radial (nach unten), umgekehrt radial (nach oben) und seitlich (von Seite zu Seite). Diese gleiche Tragzahl vereinfacht die Maschinenkonstruktion, da Ingenieure die Führung nicht aufgrund ihrer Montageausrichtung herabstufen müssen.
In realen Anwendungen sind Nutzlasten selten perfekt zentriert über dem Wagen. Überhängende Lasten oder versetzte Schnittkräfte erzeugen Momentbelastungen, die versuchen, den Schlitten von der Schiene zu verdrehen oder zu drehen. Die Fähigkeit des Systems, diesen Kräften standzuhalten, hängt stark vom Abstand der inneren Wälzkörper und der Gesamtlänge des Schlittens ab.
Längere Schlitten mit weit auseinander liegenden Lagerschienen bieten eine bessere Hebelwirkung gegenüber Momentlasten, verhindern eine Durchbiegung und sorgen für die Aufrechterhaltung der strukturellen Steifigkeit bei hohen dynamischen Kräften. Beim Entwurf eines Systems mit hohen Momentlasten verwenden Ingenieure häufig zwei parallele Schienen mit zwei Schlitten pro Schiene. Diese Konfiguration wandelt Momentlasten wieder in standardmäßige radiale und seitliche Lasten um, die die Führungen wesentlich effizienter bewältigen.
Momentlasttyp |
Rotationsachse |
Häufige Ursache in Maschinen |
|---|---|---|
Tonhöhe |
X-Achse (Vorwärts/Rückwärts neigen) |
Schnelle Beschleunigung einer hohen, kopflastigen Nutzlast. |
Gieren |
Y-Achse (Drehung nach links/rechts) |
Versetzte Antriebsmechanismen oder asymmetrische Schnittkräfte. |
Rollen |
Z-Achse (seitlich kippbar) |
Auskragende Lasten, die seitlich am Wagen hängen. |
Unter Vorspannung versteht man die absichtliche Einführung eines internen Negativspiels innerhalb des Schlittens. Dies erreichen Ingenieure durch den Einbau von Wälzkörpern, die mikroskopisch größer sind als der verfügbare Raum zwischen den Laufbahnen. Dadurch wird mechanisches Spiel eliminiert und die Systemsteifigkeit erheblich erhöht. Durch das Anlegen einer Vorspannung werden die Wälzkörper leicht komprimiert, was bedeutet, dass sie mehr Kraft benötigen, um sich unter einer äußeren Belastung weiter zu verformen.
Für Hochleistungs-CNC-Bearbeitungszentren ist eine hohe Vorspannung (oft als Z3 oder ZB bezeichnet) zwingend erforderlich. Es verhindert das Rattern des Werkzeugs und hält enge Toleranzen bei aggressiven Schneidvorgängen ein.
Normale oder Null-Vorspannung (Z0) ist ideal für Verpackungsanlagen oder automatisierte Lagersysteme. Bei diesen Anwendungen haben maximale Geschwindigkeit und geringe Reibung Vorrang vor extremer Steifigkeit.
Eine leichte Vorspannung (Z1 oder ZA) bietet einen Mittelweg. Es eignet sich für allgemeine Automatisierungsaufgaben, die mäßige Präzision ohne übermäßigen Rollwiderstand erfordern.
Die Bewertung einer Linearführung erfordert das Verständnis zweier Hauptmetriken. Die statische Grundtragzahl (C0) definiert die maximale Belastung, die das System bewältigen kann, bevor eine dauerhafte plastische Verformung an der Laufbahn oder den Wälzkörpern auftritt. Das Überschreiten dieses Wertes führt zu Brinelling und führt zur sofortigen Zerstörung des Leitfadens. Die grundlegende dynamische Tragzahl (C) wird zur Berechnung der Betriebslebensdauer unter bewegten Bedingungen verwendet.
Ingenieure verwenden die L10-Lebensberechnungsformel. Diese Formel berücksichtigt die dynamische Tragzahl, die tatsächlich aufgebrachte Nutzlast, die Betriebsgeschwindigkeit und den Arbeitszyklus. Für Kugelführungen lautet die Formel L = (C/P)^3 * 50 km, wobei P die äquivalente dynamische Belastung ist. Dadurch wird die Strecke vorhergesagt, die die Führung zurücklegen wird, bevor 10 % einer bestimmten Lagercharge Anzeichen von Materialermüdung zeigen. Durch diese Berechnung können Wartungsteams den Austausch planen, bevor es zu einem katastrophalen Ausfall kommt.
Bestimmen Sie Masse und Schwerpunkt der Nutzlast.
Berechnen Sie die dynamischen Kräfte, die bei maximaler Beschleunigung und Verzögerung wirken.
Identifizieren Sie alle Momentlasten basierend auf dem Versatz der Nutzlast von der Wagenmitte.
Berechnen Sie die äquivalente dynamische Belastung (P), die alle radialen, gegenradialen und seitlichen Kräfte kombiniert.
Wenden Sie die L10-Formel an, um die voraussichtliche Reisedauer in Kilometern zu ermitteln.
Mechanische Engpässe schränken die maximale Betriebsgeschwindigkeit ein. Die Hauptbeschränkung ist die Aufprallkraft, die entsteht, wenn Wälzkörper die Lastzone verlassen und während der Rezirkulation auf die Endkappen treffen. Bei extremen Geschwindigkeiten verursachen diese Kollisionen übermäßigen Lärm, Hitzestau und schließlich den Ausfall von Komponenten. Standard-Kugelführungen erreichen normalerweise eine maximale Geschwindigkeit von etwa 3 bis 5 Metern pro Sekunde.
Um die Geschwindigkeitsbegrenzungen zu erhöhen, verwenden Hersteller Kugelabstandshalter oder Käfigkugeltechnologie. Diese synthetischen Käfige trennen einzelne Kugeln und verhindern so die Reibung zwischen den Lagern. Wenn Kugeln aneinander reiben, drehen sie sich am Kontaktpunkt in entgegengesetzte Richtungen, wodurch erhebliche Reibung und Hitze entsteht. Käfige beseitigen dieses Problem. Dadurch werden Betriebsgeräusche reduziert, die Schmierung besser erhalten und deutlich höhere maximal zulässige Geschwindigkeiten ermöglicht, ohne dass die Endkappen zerstört werden.
Die Auswahl der richtigen Architektur hängt vollständig von der Betriebsumgebung und den mechanischen Anforderungen ab. Eine Nichtübereinstimmung hier garantiert eine schlechte Leistung und eine kurze Lebensdauer der Komponenten.
Schwerindustrie und Werkzeugmaschinen: Für Fräs- und Drehzentren sind Rollenführungen mit hoher Vorspannung zwingend erforderlich. Ihre unübertroffene Steifigkeit und Linienkontakt-Lastverteilung bewältigen die heftigen Vibrationen beim Metallschneiden.
Halbleiter- und Medizingeräte: Die Reinraumkonformität erfordert Miniatur-Linearführungen aus Edelstahl, die mit Käfigkugeln ausgestattet sind. Diese sorgen für eine geringe Partikelbildung, einen reibungslosen Betrieb und Beständigkeit gegen aggressive chemische Abwaschungen.
Verpackung und Automatisierung: Standard-Kugelführungen sind äußerst effektiv für sich wiederholende Hochgeschwindigkeits-Pick-and-Place-Vorgänge. Schnelle Beschleunigung ist in diesen Szenarien wichtiger als extreme Belastbarkeit.
Ein Linearführungssystem ist nur so genau wie die Oberfläche, auf der es verschraubt ist. Wenn das Maschinenbett verzogen ist, passt sich die Führungsschiene dieser Verformung an, wenn sie festgezogen wird, wodurch die beabsichtigte Präzision zerstört wird. Die strikte Einhaltung der Ebenheits- und Parallelitätstoleranzen der Oberfläche ist nicht verhandelbar. Maschinenfüße müssen entsprechend der Genauigkeitsklasse der Führungsschiene gefräst oder geschliffen werden.
Ingenieure müssen bearbeitete Referenzkanten an der Maschinenbasis verwenden, um sicherzustellen, dass die Schiene perfekt gerade installiert wird. Die Masterschiene wird gegen diese Referenzkante gedrückt und mit dem vorgeschriebenen Drehmoment angezogen. Die Sekundärschiene wird dann parallel zum Master ausgerichtet. Wenn die parallelen Schienen nicht richtig ausgerichtet werden, klemmen die Wagen. Dies erhöht die innere Reibung drastisch, überlastet die Lager und führt zu einem vorzeitigen Systemausfall.
Reinigen Sie die Montagefläche und die Unterseite der Schiene mit einem Präzisionslösungsmittel.
Platzieren Sie die Masterschiene an der bearbeiteten Referenzkante am Maschinenbett.
Befestigungsschrauben einsetzen und leicht anziehen.
Drücken Sie die Schiene mit einem seitlichen Druckblock fest gegen die Referenzkante und ziehen Sie dann die Schrauben mit den Herstellerangaben an, beginnend in der Mitte und nach außen.
Montieren Sie die Sekundärschiene und lassen Sie die Schrauben leicht locker.
Installieren Sie die Schlitten und den Maschinentisch und bewegen Sie den Tisch dann hin und her, um die Sekundärschiene auf natürliche Weise auszurichten, bevor Sie das endgültige Drehmoment vornehmen.
Das Eindringen von Metallspänen, abrasivem Staub oder chemischem Kühlmittel führt zur schnellen Zerstörung präzisionsgeschliffener Laufbahnen. Der Schutz der inneren Wälzelemente ist für die Langlebigkeit von entscheidender Bedeutung. Ingenieure müssen geeignete Dichtungssysteme basierend auf der Betriebsumgebung bewerten und spezifizieren. Standard-Enddichtungen bieten grundlegenden Staubschutz für saubere Fabrikumgebungen.
Unter härteren Bedingungen verhindern seitliche Dichtungen, dass Schmutz unter den Wagen gelangt. Doppelte Dichtungen werden für stark verschmutzte Bereiche wie Holzbearbeitung oder Schleifarbeiten eingesetzt. In Umgebungen mit starken Metallspänen oder Schweißspritzern schmelzen oder reißen Kunststoffdichtungen. Hier sind Metallschaber erforderlich, um den Schmutz physisch von der Schienenoberfläche abzuscheren. Äußere Schutzbälge oder teleskopische Stahlabdeckungen bieten den ultimativen Schutz, indem sie die Schienen- und Schlittenbaugruppe vollständig umschließen.
Versiegelungsoption |
Primäre Funktion |
Beste Betriebsumgebung |
|---|---|---|
Standard-Enddichtung |
Hält Fett drin und leichten Staub fern. |
Reinräume, Elektronikmontage. |
Doppelte Enddichtungen |
Verbesserte Barriere gegen Feinstaub. |
Holzbearbeitung, Glasfaserfräsen. |
Boden-/Seitendichtungen |
Verhindert das Eindringen von Verunreinigungen nach oben. |
Umgekehrte Montage, allgemeine Automatisierung. |
Metallschaber |
Schert heiße oder scharfkantige Fremdkörper von der Schiene. |
Schweißen, Schwermetallbearbeitung. |
Die Schmierung bildet einen mikroskopisch kleinen hydrodynamischen Film, der die Wälzkörper von der Stahllaufbahn trennt und so den Kontakt von Metall zu Metall verhindert. Ohne diesen Film wird sich der Leitfaden innerhalb weniger Stunden selbst zerstören. Fette auf Lithiumseifenbasis sind für allgemeine Anwendungen Standard. Manuelle Schmiernippel sind in der Standardautomatisierung üblich, automatisierte Fett- oder Ölschmiersysteme werden jedoch für kontinuierliche Hochgeschwindigkeitsvorgänge bevorzugt.
Die Hublänge der Anwendung wirkt sich direkt auf die Schmierstoffverteilung aus. Bei Kurzhubanwendungen, bei denen sich der Schlitten weniger als seine eigene Länge bewegt, gelingt es oft nicht, das Fett gleichmäßig über die gesamte Lastzone zu verteilen. Hierzu sind spezielle Schmierstoffe mit niedriger Viskosität oder programmierte Wartungszyklen erforderlich. Bediener müssen den Schlitten in regelmäßigen Abständen über den gesamten Hub bewegen, um das Fett neu zu verteilen und den Schutzfilm wieder aufzubauen.
Unter Brinelling versteht man die dauerhafte plastische Verformung der Laufbahnoberfläche. Es handelt sich um mikroskopisch kleine Dellen, die exakt der Form und dem Abstand der Wälzkörper entsprechen. Dies tritt auf, wenn das System Stoßbelastungen, Stößen oder statischen Überlastungen ausgesetzt ist, die die statische Grundlast (C0) überschreiten. Dass eine schwere Nutzlast auf den Maschinentisch fällt, ist eine häufige Ursache.
Sobald es zur Brinellbildung kommt, vibriert der Wagen, läuft unrund und wird schnell verschleißen, wenn die Lager über die Dellen rollen. Zur Schadensminderung ist eine ordnungsgemäße anfängliche Dimensionierung erforderlich, um den dynamischen Aufprallkräften Rechnung zu tragen. Ingenieure müssen die maximal mögliche Stoßbelastung berechnen, nicht nur das Ruhegewicht. Darüber hinaus verhindert die Integration von externen Stoßdämpfern, harten Anschlägen oder Dämpfungsmaterialien an den Enden des Verfahrwegs harte Stürze und schont die interne Mechanik.
Passungsrost ist ein spezifisches Verschleißphänomen, das häufig bei Anwendungen mit sehr kurzen, schnellen Hüben auftritt, beispielsweise bei Vibrationsprüfgeräten oder Kurzhubaktuatoren. Da der Schlitten nicht weit genug fährt, um einen vollständigen Umwälzzyklus abzuschließen, kann sich der Schmierfilm nicht richtig bilden. Die Lager reiben genau an der gleichen Stelle hin und her.
Dies führt zu lokaler Metall-zu-Metall-Reibung, Oxidation und einer schnellen Verschlechterung der Laufbahn. Es ist häufig als rotbraunes Pulver sichtbar, das aus den Wagendichtungen austritt. Um den Reibverschleiß zu verringern, müssen Ingenieure spezielle Anti-Fretting-Schmierfette spezifizieren, die für Mikroschwingungen ausgelegt sind. Durch die Programmierung periodischer Vollhubbewegungen in den Maschinenzyklus kann der Schlitten außerdem die Schmierung effektiv umverteilen und oxidierte Partikel entfernen.
Wenn zwei parallele Schienen nicht fluchtend installiert werden, müssen die Wagen unbeabsichtigte seitliche Belastungen aufnehmen. Sie kämpfen ständig gegeneinander, während sie sich die Strecke entlang bewegen. Diese ungleichmäßige Belastung führt zu starken Spannungskonzentrationen an bestimmten Reihen von Wälzkörpern, was zu einem schnellen Abplatzen oder Abplatzen der Laufbahnoberfläche führt. Unter dem extremen Druck löst sich der Stahl regelrecht ab.
Die Abhilfe beginnt mit der Verbesserung der Bearbeitungstoleranzen der Grundstruktur und der Verwendung von Messuhren während der Installation zur Überprüfung der Parallelität. Wenn eine perfekte Ausrichtung aufgrund struktureller Einschränkungen nicht möglich ist, kann der Einsatz selbstausrichtender Schlittenkonstruktionen hilfreich sein. Einige Hersteller bieten Schlitten mit leichter interner Nachgiebigkeit an, um geringfügige Montageunterschiede auszugleichen, ohne zerstörerische Belastungen auf die internen Lager zu übertragen.
Berechnen Sie die spezifischen statischen, dynamischen und Momentlastanforderungen Ihrer Anwendung, bevor Sie die Herstellerkataloge durchsehen.
Sehen Sie sich die L10-Lebensdauerdiagramme an, um sicherzustellen, dass die ausgewählte Komponente die erforderliche Betriebslebensdauer unter Ihrem spezifischen Arbeitszyklus erreicht.
Fordern Sie detaillierte CAD-Modelle an, um Montageabmessungen, Schlittenabstände und Referenzkantenanforderungen zu überprüfen, bevor Sie das Maschinendesign finalisieren.
Spezifizieren Sie geeignetes Dichtungs- und Schmierzubehör basierend auf den genauen Umgebungsgefahren Ihrer Produktionsstätte, um vorzeitige Ausfälle durch Kontamination zu verhindern.
A: Eine lineare Welle verwendet runde Stangen und lineare Buchsen und eignet sich für leichtere Lasten und mäßige Präzision. Eine profilierte Linearführung verwendet eine bearbeitete Schiene mit speziellen Laufrillen und bietet deutlich höhere Tragfähigkeiten, Steifigkeit und die Fähigkeit, schwere Momentlasten in alle Richtungen zu bewältigen.
A: Die Dimensionierung erfordert die Berechnung der maximal aufgebrachten Nutzlast, der dynamischen Kräfte während der Beschleunigung und der Momentlasten. Diese Werte werden mit den statischen und dynamischen Tragzahlen des Herstellers verglichen. Sie müssen auch die erforderliche Betriebslebensdauer mithilfe der L10-Lebensberechnungsformel berücksichtigen.
A: Ja. Aufgrund ihrer inneren Laufbahngeometrie und 45-Grad-Kontaktwinkel können Standardprofilführungen Lasten in radialer, umgekehrt radialer und seitlicher Ausrichtung tragen. Vertikale Anwendungen erfordern jedoch ausfallsichere Bremsmechanismen, um zu verhindern, dass die Nutzlast bei Stromausfall herunterfällt.
A: Blockaden werden fast immer durch eine schlechte Vorbereitung der Montagefläche oder eine Fehlausrichtung zwischen parallelen Schienen verursacht. Wenn die Schienen nicht perfekt parallel sind, verkeilen sich die Wagen in den Gleisen. Mangelnde Schmierung oder starke innere Verschmutzung durch Fremdkörper können ebenfalls zum Blockieren der Wälzkörper führen.
A: Die Schmierintervalle hängen von der Fahrgeschwindigkeit, der Last und den Umgebungsbedingungen ab. Im Allgemeinen müssen Standardführungen alle 100 Kilometer Fahrt oder alle sechs Monate, je nachdem, was zuerst eintritt, nachgeschmiert werden. Hochgeschwindigkeitsumgebungen oder stark verschmutzte Umgebungen erfordern viel häufigere, oft automatisierte Schmierpläne.
A: Standardlinearführungen mit Kunststoffendkappen und Standarddichtungen funktionieren normalerweise sicher bis zu 80 °C. Für Umgebungen mit hohen Temperaturen bieten Hersteller spezielle Führungen mit Metallendkappen und hitzebeständigen Dichtungen an, die Temperaturen von bis zu 150 °C oder mehr standhalten.
A: Die Vorspannung erhöht die strukturelle Steifigkeit durch Eliminierung des Innenspiels, erhöht aber auch den Rollwiderstand und die innere Reibung. Eine übermäßige Vorspannung führt zu höheren Betriebstemperaturen und kann die Gesamtlebensdauer der Führung verkürzen, wenn die Anwendung dieses Maß an Steifigkeit nicht wirklich erfordert.


