
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-16 Origine: Sito


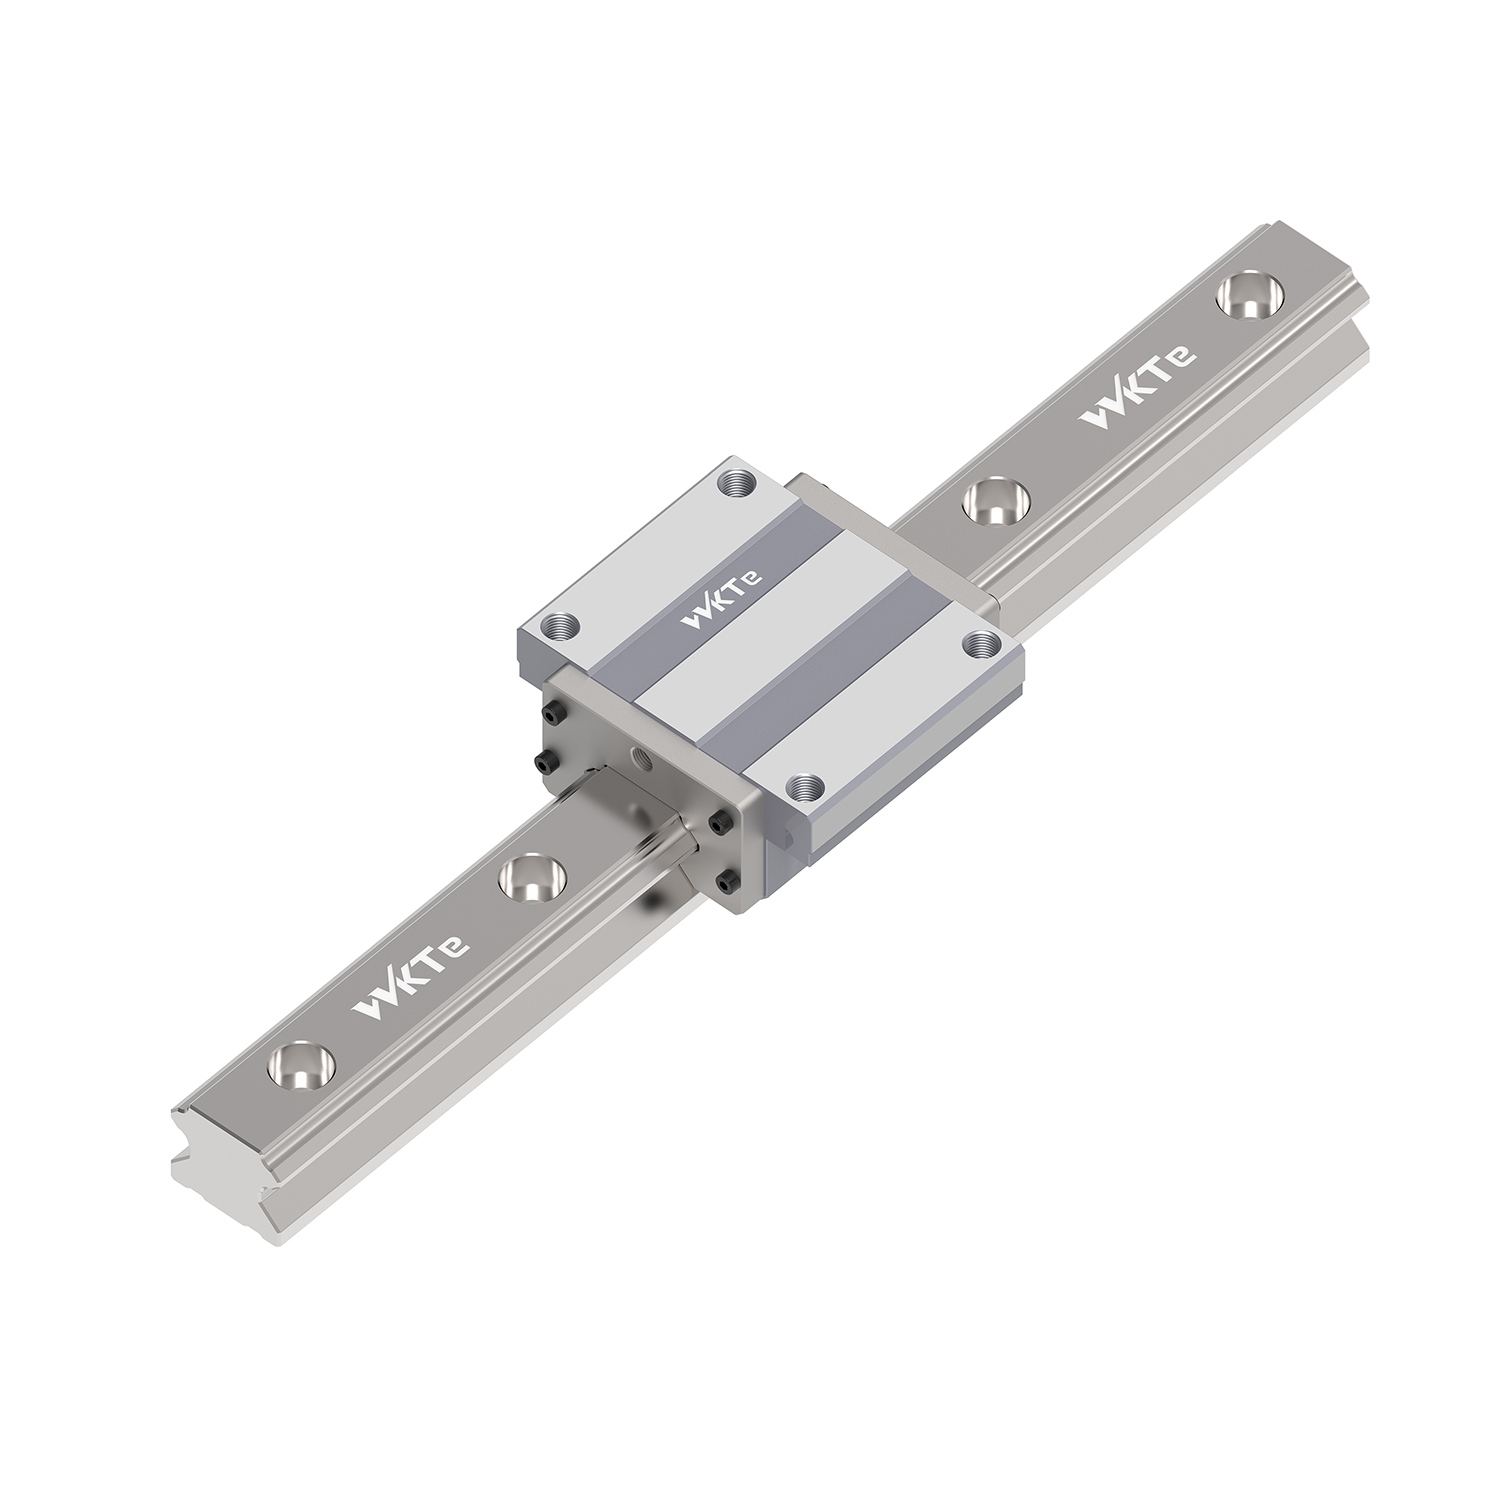
Il controllo di precisione del movimento nell'automazione industriale dipende da un unico obiettivo meccanico: spostare carichi utili pesanti in una linea perfettamente dritta riducendo al minimo l'attrito. Al suo centro, a La guida lineare adatta i comprovati principi a basso attrito dei cuscinetti rotanti in un formato lineare, risolvendo complesse sfide ingegneristiche legate al supporto del carico e alla precisione del movimento. Specificare il componente di movimento lineare errato comporta la deflessione del sistema, il guasto prematuro dei cuscinetti, tempi di inattività eccessivi per la manutenzione e una compromissione della precisione della lavorazione o dell'automazione. Inoltre, guide inadeguate non riescono a proteggere costosi meccanismi di azionamento, come viti a ricircolo di sfere o attuatori, da carichi laterali dannosi. Comprendere la meccanica interna di una guida lineare non è solo un esercizio accademico; è il requisito di base per valutare le capacità di carico, calcolare la rigidità strutturale e selezionare il profilo corretto della rotaia per un ambiente operativo specifico.
Conversione dell'attrito: un sistema di guida lineare funziona convertendo il movimento di scorrimento ad alto attrito in movimento di rotolamento a basso attrito tramite elementi di ricircolo (sfere o rulli) intrappolati tra un carrello e una guida fissa.
Distribuzione del carico: il design geometrico delle piste della rotaia (come una scanalatura a 'V' o un arco circolare) massimizza l'area di contatto della superficie, dettando il modo in cui il sistema assorbe le forze multidirezionali, inclusi i carichi verso il basso, verso l'alto e i momenti (beccheggio, imbardata e rollio).
Compromessi nella selezione: la scelta tra guide lineari a sfere e a rulli richiede il bilanciamento dei requisiti di velocità con la capacità di carico; le sfere a contatto puntuale eccellono alle alte velocità, mentre i rulli a contatto lineare forniscono una rigidità superiore per le lavorazioni pesanti.
Criticità dell'implementazione: anche la guida lineare con le migliori prestazioni fallirà prematuramente se le tolleranze della superficie di montaggio, le procedure di allineamento e i protocolli di tenuta ambientale non vengono seguiti rigorosamente.
La guida fissa stabilisce l'asse X, Y o Z fondamentale per qualsiasi sistema automatizzato. Fornisce una fondazione altamente rigida in grado di supportare carichi in movimento sostanziali senza deflessione. Lungo la lunghezza di questa rotaia corrono piste rettificate di precisione. Queste scanalature fungono da traccia esatta per gli elementi volventi. I produttori in genere costruiscono queste guide in acciaio per cuscinetti ad alto tenore di carbonio o acciaio inossidabile per resistere a sollecitazioni meccaniche costanti.
Per evitare un'usura prematura, le piste vengono sottoposte a tempra ad induzione. Questo processo termico crea un guscio esterno indurito, che di solito raggiunge 58-62 HRC sulla scala Rockwell, pur mantenendo un nucleo duttile per assorbire le forze d'impatto. La profondità di questa custodia rinforzata determina la capacità del binario di resistere al carico puntuale dei cuscinetti. I fori di montaggio sono praticati e svasati con precisione lungo la guida. Ciò consente alle teste dei bulloni di rimanere a filo sotto la superficie superiore, evitando qualsiasi interferenza con il carrello mobile sovrastante.
Il carrello funge da interfaccia portante primaria che collega la macchina in movimento alla rotaia fissa. Internamente l'architettura della carrozza è suddivisa in zone funzionali specifiche. La zona di carico è il punto in cui gli elementi volventi entrano in contatto diretto sia con il carrello che con la rotaia, supportando attivamente il carico utile. La zona senza carico comprende il percorso di ritorno in cui i cuscinetti circolano liberamente senza peso.
L'alloggiamento fisico del carrello contiene questi canali interni, mantenendo gli elementi volventi allineati e protetti da detriti esterni. I carrelli sono disponibili in vari stili di montaggio per adattarsi a diversi modelli di macchine. I blocchi flangiati offrono una superficie di montaggio più ampia per l'imbullonatura pesante dall'alto verso il basso o dal basso verso l'alto. I blocchi stretti si inseriscono in spazi compatti dove la larghezza è limitata. Il corpo del carrello è generalmente lavorato in acciaio legato, sebbene esistano versioni in alluminio per applicazioni leggere e a basso carico.
Corpo in acciaio che ospita le piste interne e i tubi di ritorno.
Cappucci terminali in resina sintetica che guidano i cuscinetti attraverso la rotazione di 180 gradi.
Guarnizioni inferiori e laterali per trattenere il grasso ed escludere contaminanti.
Ingrassatore o porta di lubrificazione per l'accesso alla manutenzione.
Gli elementi volventi colmano lo spazio fisico tra il carrello e la rotaia, consentendo un movimento fluido. La scelta tra sfere e rulli cambia radicalmente le caratteristiche prestazionali del sistema.
Le sfere sferiche utilizzano il contatto puntuale. Toccano la pista in un'area molto piccola e concentrata. Questo design riduce al minimo l'attrito, consentendo una rapida accelerazione, una bassa generazione di calore e un funzionamento ad alta velocità. I rulli cilindrici utilizzano il contatto della linea, distribuendo il carico su una superficie molto più ampia. Questo contatto di linea fornisce una rigidità strutturale superiore e un'enorme capacità di carico. Le guide a rulli in genere sacrificano la velocità massima a causa della maggiore resistenza al rotolamento e del maggiore attrito interno.
Caratteristica |
Guida a sfera |
Guida a rulli |
|---|---|---|
Tipo di contatto |
Punto di contatto |
Contatto di linea |
Livello di attrito |
Molto basso |
Moderare |
Capacità di carico |
Da standard ad alto |
Ultra-Alto |
Rigidità |
Moderare |
Massimo |
Velocità massima |
Fino a 5 m/sec |
Fino a 3 m/sec |
Applicazione primaria |
Automazione, imballaggio |
Lavorazione CNC, presse pesanti |
Il movimento lineare continuo richiede un percorso ad anello chiuso per i cuscinetti. Senza di esso gli elementi volventi cadrebbero semplicemente alla fine della corsa del carrello. Il sistema di ricircolo risolve questo problema meccanico. Gli elementi volventi entrano nella zona di carico attivo, viaggiando lungo la pista sotto pressione.
Quando raggiungono la fine del carrello, entrano in un cappuccio terminale sintetico specializzato che li reindirizza di 180 gradi. Quindi ritornano indietro attraverso un tubo di ritorno cavo o un canale integrato nel corpo del carrello. Infine, un altro cappuccio terminale li riporta nella zona di carico, creando un ciclo infinito di movimento a basso attrito. La progettazione di questi percorsi di ritorno influenza fortemente la velocità massima e il livello di rumore della guida. Transizioni più fluide all'interno dei cappucci terminali riducono l'impatto dei cuscinetti e prolungano la durata del componente.
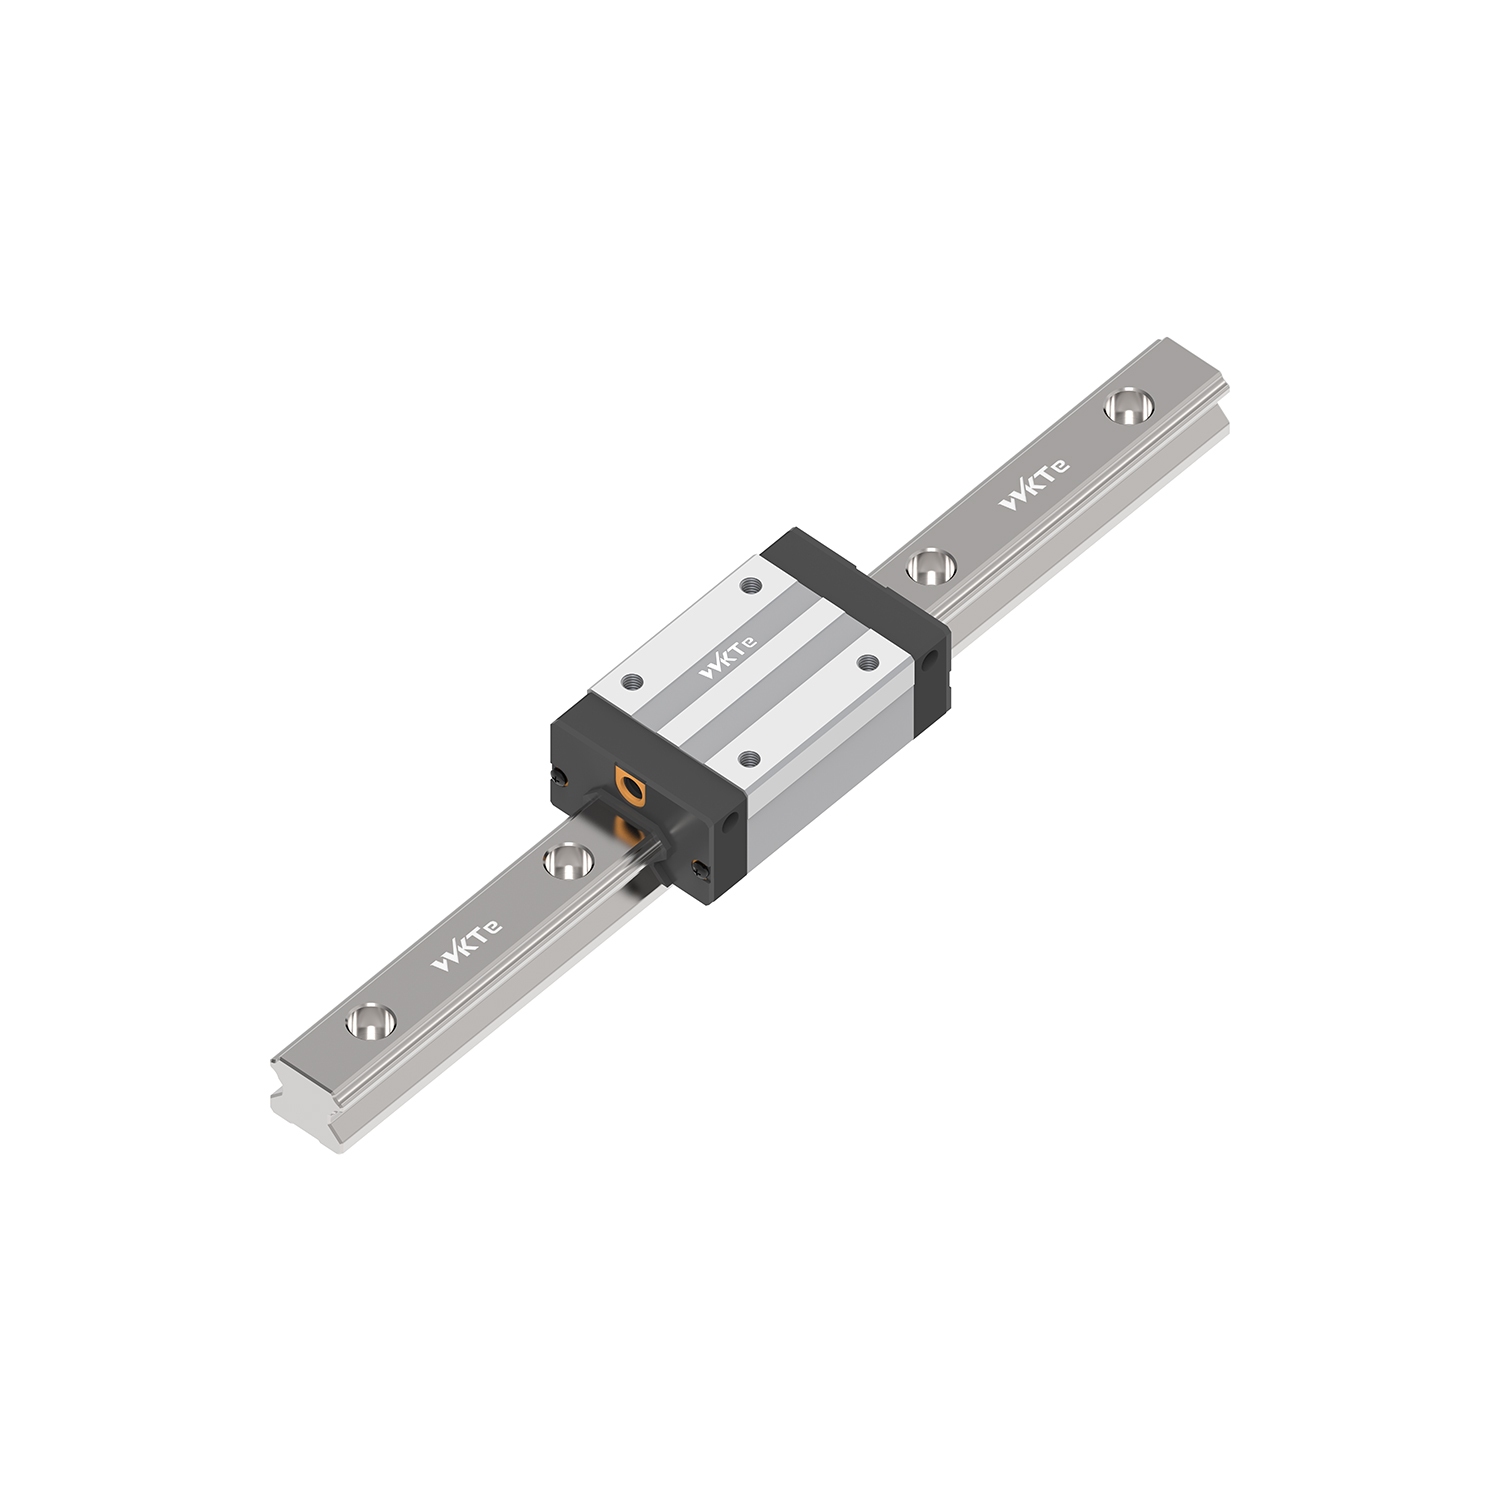
Le superfici scorrevoli tradizionali generano un immenso attrito cinetico, richiedendo un'enorme coppia motrice per avviare e mantenere il movimento. UN La guida di guida lineare elimina questa inefficienza sostituendo l'attrito radente con la resistenza al rotolamento. Poiché gli elementi volventi circolano tra la rotaia e il carrello, il coefficiente di attrito diminuisce drasticamente. Una guida a coda di rondine scorrevole standard potrebbe avere un coefficiente di attrito compreso tra 0,1 e 0,2. Una guida lineare rotante funziona a circa 0,002-0,003.
Questa conversione meccanica consente ai motori di spostare carichi utili enormi con il minimo sforzo. Migliora significativamente l’efficienza energetica complessiva e riduce la generazione di calore. Ancora più importante, elimina il fenomeno dello stick-slip. Lo stick-slip si verifica quando l'attrito statico supera l'attrito cinetico, provocando movimenti a scatti a basse velocità. Rimuovendo questa barriera, le guide rotanti consentono una precisione di posizionamento inferiore al micron per una produzione di precisione.
La forma della scanalatura della pista determina l'efficacia con cui il sistema gestisce il peso. Le superfici piane offrono una scarsa distribuzione del carico e elevate concentrazioni di stress. Invece, i produttori utilizzano design delle canaline con scanalatura a 'V' (arco gotico) o ad arco circolare. Questi profili specifici avvolgono le sfere che rotolano, aumentando notevolmente l'area di contatto superficiale rispetto a una pista piana.
Il design dell'arco gotico crea uno scenario di contatto a quattro punti, consentendo a una singola fila di sfere di gestire carichi da più direzioni. In questi progetti viene spesso utilizzato un angolo di contatto standard di 45 gradi. Questa geometria specifica consente alla guida di trasportare uguali capacità di carico in tutte e quattro le direzioni primarie: radiale (verso il basso), radiale inversa (verso l'alto) e laterale (da lato a lato). Questo coefficiente di carico uguale semplifica la progettazione della macchina, poiché gli ingegneri non hanno bisogno di declassare la guida in base al suo orientamento di montaggio.
Nelle applicazioni reali, i carichi utili raramente sono perfettamente centrati sul carrello. I carichi sporgenti o le forze di taglio sfalsate generano carichi di momento, che tentano di torcere o ruotare il carrello fuori dalla rotaia. La capacità del sistema di resistere a queste forze dipende fortemente dalla spaziatura degli elementi volventi interni e dalla lunghezza complessiva del carrello.
I carrelli più lunghi con piste dei cuscinetti ampiamente distanziate forniscono una leva superiore contro i carichi momento, prevenendo la deflessione e mantenendo la rigidità strutturale sotto forze dinamiche pesanti. Quando si progetta un sistema con carichi a momento elevato, gli ingegneri spesso utilizzano due binari paralleli con due carrelli per binario. Questa configurazione converte i carichi momento in carichi radiali e laterali standard, che le guide gestiscono in modo molto più efficiente.
Tipo di carico momento |
Asse di rotazione |
Causa comune nei macchinari |
|---|---|---|
Pece |
Asse X (inclinazione in avanti/indietro) |
Rapida accelerazione di un carico utile alto e pesante. |
Imbardata |
Asse Y (torsione a sinistra/destra) |
Meccanismi di azionamento sfalsati o forze di taglio asimmetriche. |
Rotolo |
Asse Z (inclinazione da un lato all'altro) |
Carichi a sbalzo appesi ai lati del carrello. |
Il precarico è l'introduzione intenzionale di un gioco interno negativo all'interno del carrello. Gli ingegneri ottengono questo risultato inserendo elementi volventi microscopicamente più grandi dello spazio disponibile tra le piste. Ciò elimina il gioco meccanico e aumenta notevolmente la rigidità del sistema. L'applicazione del precarico comprime leggermente gli elementi volventi, il che significa che richiedono più forza per deformarsi ulteriormente sotto un carico esterno.
Il precarico pesante (spesso indicato come Z3 o ZB) è obbligatorio per i centri di lavoro CNC per carichi pesanti. Previene le vibrazioni dell'utensile e mantiene tolleranze strette durante le operazioni di taglio aggressive.
Il precarico normale o zero (Z0) è ideale per apparecchiature di imballaggio o sistemi di stoccaggio automatizzati. In queste applicazioni, la velocità massima e il basso attrito hanno la priorità rispetto alla rigidità estrema.
Il precarico leggero (Z1 o ZA) offre una via di mezzo. È adatto a compiti di automazione generale che richiedono una precisione moderata senza eccessiva resistenza al rotolamento.
La valutazione di una guida lineare richiede la comprensione di due parametri principali. Il coefficiente di carico statico di base (C0) definisce il carico massimo che il sistema può sopportare prima che si verifichi una deformazione plastica permanente sulla pista o sugli elementi volventi. Il superamento di questo valore provoca la brinellatura rovinando istantaneamente la guida. Il coefficiente di carico dinamico di base (C) viene utilizzato per calcolare la durata operativa in condizioni di movimento.
Gli ingegneri utilizzano la formula per il calcolo della durata L10. Questa formula incorpora il coefficiente di carico dinamico, il carico utile effettivamente applicato, la velocità operativa e il ciclo di lavoro. Per le guide a sfera la formula è L = (C/P)^3 * 50km, dove P è il carico dinamico equivalente. Ciò prevede la distanza che la guida percorrerà prima che il 10% di un determinato lotto di cuscinetti mostri segni di affaticamento del materiale. Il calcolo di questo valore consente ai team di manutenzione di pianificare le sostituzioni prima che si verifichi un guasto catastrofico.
Determinare la massa e il baricentro del carico utile.
Calcolare le forze dinamiche applicate durante la massima accelerazione e decelerazione.
Identificare tutti i carichi momento in base all'offset del carico utile dal centro del carrello.
Calcolare il carico dinamico equivalente (P) combinando tutte le forze radiali, radiali inverse e laterali.
Applicare la formula L10 per determinare la durata di viaggio prevista in chilometri.
I colli di bottiglia meccanici limitano le velocità operative massime. La limitazione principale è la forza d'impatto generata quando gli elementi volventi escono dalla zona di carico e colpiscono le testate durante il ricircolo. A velocità estreme, queste collisioni causano rumore eccessivo, accumulo di calore ed eventuali guasti dei componenti. Le guide a sfera standard in genere raggiungono un massimo di circa 3-5 metri al secondo.
Per spingere i limiti di velocità più in alto, i produttori utilizzano distanziatori a sfera o tecnologia a sfera in gabbia. Queste gabbie sintetiche separano le singole sfere, prevenendo l'attrito tra cuscinetti. Quando le sfere si sfregano l'una contro l'altra, ruotano in direzioni opposte nel punto di contatto, generando notevole attrito e calore. Le gabbie eliminano questo problema. Ciò riduce il rumore operativo, mantiene meglio la lubrificazione e consente velocità massime consentite significativamente più elevate senza distruggere i cappucci terminali.
La scelta dell'architettura corretta dipende interamente dall'ambiente operativo e dalle esigenze meccaniche. Una mancata corrispondenza in questo caso garantisce prestazioni scarse e una breve durata dei componenti.
Industria pesante e macchine utensili: le guide a rulli con precarico pesante sono obbligatorie per i centri di fresatura e tornitura. La loro rigidità senza eguali e la distribuzione del carico a contatto in linea gestiscono le violente vibrazioni del taglio dei metalli.
Semiconduttori e dispositivi medici: la conformità alle camere bianche richiede guide lineari miniaturizzate in acciaio inossidabile dotate di sfere in gabbia. Questi garantiscono una bassa generazione di particolato, un funzionamento regolare e resistenza ai lavaggi chimici aggressivi.
Imballaggio e automazione: le guide a sfera standard sono estremamente efficaci per operazioni di prelievo e posizionamento ripetitive e ad alta velocità. In questi scenari, la rapida accelerazione è più critica della capacità di carico estrema.
Un sistema di guida lineare è preciso quanto la superficie su cui è imbullonato. Se il basamento della macchina è deformato, il binario di guida si adatterà a tale distorsione quando viene serrato, distruggendo la precisione prevista. Il rispetto rigoroso delle tolleranze di planarità e parallelismo della superficie non è negoziabile. I basamenti della macchina devono essere fresati o rettificati per corrispondere alla classe di precisione della rotaia di guida.
Gli ingegneri devono utilizzare bordi di riferimento lavorati sulla base della macchina per garantire che la guida sia installata perfettamente diritta. La guida principale viene spinta contro questo bordo di riferimento e serrata secondo le specifiche. La guida secondaria viene quindi allineata parallelamente alla guida principale. Il mancato allineamento corretto delle guide parallele causerà l'inceppamento dei carrelli. Ciò aumenta drasticamente l'attrito interno, sovraccarica i cuscinetti e provoca guasti prematuri al sistema.
Pulisci la superficie di montaggio e il fondo della guida con un solvente di precisione.
Posizionare la guida principale contro il bordo di riferimento lavorato sul basamento della macchina.
Inserire i bulloni di montaggio e serrarli leggermente.
Utilizzare un blocco di spinta laterale per premere saldamente la guida contro il bordo di riferimento, quindi serrare i bulloni secondo le specifiche del produttore partendo dal centro e spostandosi verso l'esterno.
Montare la guida secondaria, lasciando i bulloni leggermente allentati.
Installare i carrelli e la tavola della macchina, quindi accarezzare la tavola avanti e indietro per allineare in modo naturale la guida secondaria prima del serraggio finale.
L'ingresso di trucioli metallici, polvere abrasiva o refrigerante chimico distruggerà rapidamente le piste rettificate di precisione. La protezione degli elementi volventi interni è fondamentale per la longevità. Gli ingegneri devono valutare e specificare i sistemi di tenuta appropriati in base all'ambiente operativo. Le guarnizioni terminali standard forniscono una protezione antipolvere di base per ambienti di fabbrica puliti.
Nelle condizioni più difficili, le guarnizioni laterali impediscono l'ingresso di detriti sotto il carrello. Le doppie guarnizioni vengono utilizzate per aree altamente contaminate come la lavorazione del legno o la molatura. In ambienti con trucioli di metalli pesanti o schizzi di saldatura, le guarnizioni sintetiche si scioglieranno o si lacereranno. Qui, sono necessari raschietti metallici per tagliare fisicamente i detriti dalla superficie della rotaia. I soffietti protettivi esterni o le coperture telescopiche in acciaio offrono la massima protezione, racchiudendo completamente il gruppo binario e carrello.
Opzione di sigillatura |
Funzione primaria |
Miglior ambiente operativo |
|---|---|---|
Guarnizione terminale standard |
Mantiene il grasso all'interno e la polvere leggera all'esterno. |
Camere bianche, assemblaggio di componenti elettronici. |
Sigilli a doppia estremità |
Barriera potenziata contro le polveri sottili. |
Lavorazione del legno, fresatura della fibra di vetro. |
Guarnizioni inferiori/laterali |
Impedisce l'ingresso di contaminanti verso l'alto. |
Montaggio invertito, automazione generale. |
Raschietto in metallo |
Taglia via i detriti caldi o taglienti dalla rotaia. |
Saldatura, lavorazione metalli pesanti. |
La lubrificazione forma un microscopico film idrodinamico che separa gli elementi volventi dalla pista di acciaio, impedendo il contatto metallo-metallo. Senza questo film, la guida si distruggerà nel giro di poche ore. I grassi a base di sapone di litio sono standard per applicazioni generali. Gli ingrassatori manuali sono comuni per l'automazione standard, ma i sistemi automatizzati di lubrificazione a grasso o olio sono preferiti per operazioni continue e ad alta velocità.
La lunghezza della corsa dell'applicazione influisce direttamente sulla distribuzione della lubrificazione. Le applicazioni a corsa breve, in cui il carrello si muove meno della sua stessa lunghezza, spesso non riescono a distribuire il grasso in modo uniforme sull'intera zona di carico. Ciò richiede lubrificanti specifici a bassa viscosità o cicli di manutenzione programmata. Gli operatori devono periodicamente far compiere al carrello tutta la sua corsa per ridistribuire il grasso e ricostruire la pellicola protettiva.
La brinellatura si riferisce alla deformazione plastica permanente della superficie della pista. Appare come ammaccature microscopiche che corrispondono esattamente alla forma e alla spaziatura degli elementi volventi. Ciò si verifica quando il sistema subisce carichi d'urto, impatti o sovraccarichi statici che superano il coefficiente di carico statico di base (C0). Una causa comune è la caduta di un carico utile pesante sulla tavola della macchina.
Una volta avvenuta la brinellatura, il carrello vibrerà, funzionerà in modo irregolare e si degraderà rapidamente mentre i cuscinetti rotolano sulle ammaccature. La mitigazione richiede un corretto dimensionamento iniziale per tenere conto delle forze di impatto dinamiche. Gli ingegneri devono calcolare il massimo carico d'urto possibile, non solo il peso a riposo. Inoltre, l'integrazione di ammortizzatori esterni, arresti rigidi o materiali smorzanti alle estremità della corsa previene urti violenti e protegge la meccanica interna.
La corrosione da sfregamento è un fenomeno di usura specifico comune nelle applicazioni con corse molto brevi e rapide, come apparecchiature per test di vibrazione o attuatori a corsa breve. Poiché il carrello non percorre una distanza sufficiente per completare un ciclo di ricircolo completo, la pellicola lubrificante non può formarsi correttamente. I cuscinetti sfregano avanti e indietro esattamente nello stesso punto.
Ciò porta ad attrito metallo-metallo localizzato, ossidazione e rapido degrado delle piste. È spesso visibile come una polvere bruno-rossastra che fuoriesce dalle guarnizioni della carrozza. Per mitigare lo sfregamento, gli ingegneri devono specificare grassi antisfregamento specializzati progettati per le microoscillazioni. La programmazione di movimenti periodici a corsa completa nel ciclo della macchina consente inoltre al carrello di ridistribuire la lubrificazione in modo efficace e di spazzare via le particelle ossidate.
Quando due binari paralleli vengono installati fuori allineamento, i carrelli sono costretti ad assorbire carichi laterali non intenzionali. Combattono costantemente tra loro mentre si muovono lungo la pista. Questo carico irregolare provoca intense concentrazioni di sollecitazioni su file specifiche di elementi volventi, portando a un rapido sfaldamento o scheggiatura della superficie della pista. L'acciaio si stacca letteralmente sotto la pressione estrema.
La mitigazione inizia con il miglioramento delle tolleranze di lavorazione della struttura di base e l'utilizzo di comparatori durante l'installazione per verificare il parallelismo. Se l'allineamento perfetto è impossibile a causa di limitazioni strutturali, può essere utile l'utilizzo di carrelli autoallineanti. Alcuni produttori offrono carrelli con leggera cedevolezza interna per assorbire piccole discrepanze di montaggio senza trasferire sollecitazioni distruttive ai cuscinetti interni.
Calcola i requisiti specifici di carico statico, dinamico e momento della tua applicazione prima di consultare i cataloghi dei produttori.
Consultare le tabelle di durata L10 per verificare che il componente scelto soddisfi la durata operativa richiesta nel ciclo di lavoro specifico.
Richiedi modelli CAD dettagliati per verificare le dimensioni di montaggio, le distanze del carrello e i requisiti del bordo di riferimento prima di finalizzare il progetto della macchina.
Specificate gli accessori di tenuta e lubrificazione adeguati in base ai rischi ambientali del vostro impianto di produzione per prevenire guasti prematuri dovuti a contaminazione.
R: Un albero lineare utilizza aste tonde e boccole lineari, adatte per carichi più leggeri e precisione moderata. Una guida lineare profilata utilizza una guida lavorata con scanalature specifiche della pista, offrendo capacità di carico, rigidità e capacità di gestire carichi di momenti pesanti in tutte le direzioni significativamente più elevate.
R: Il dimensionamento richiede il calcolo del carico utile massimo applicato, delle forze dinamiche durante l'accelerazione e dei momenti di carico. Queste cifre vengono confrontate con i coefficienti di carico statico e dinamico del produttore. È inoltre necessario tenere conto della durata operativa richiesta utilizzando la formula di calcolo della durata L10.
R: Sì. Grazie alla geometria interna delle piste e agli angoli di contatto di 45 gradi, le guide profilate standard possono supportare carichi con orientamento radiale, radiale inverso e laterale. Tuttavia, le applicazioni verticali richiedono meccanismi di frenatura di sicurezza per evitare la caduta del carico utile in caso di perdita di potenza.
R: L'inceppamento è quasi sempre causato da una scarsa preparazione della superficie di montaggio o da un disallineamento tra le guide parallele. Se le rotaie non sono perfettamente parallele, i carrelli si incastrano contro i binari. Anche la mancanza di lubrificazione o una forte contaminazione interna da detriti possono causare l'inceppamento degli elementi volventi.
R: Gli intervalli di lubrificazione dipendono dalla velocità di spostamento, dal carico e dalle condizioni ambientali. Generalmente, le guide standard richiedono la lubrificazione ogni 100 chilometri di viaggio o ogni sei mesi, a seconda di quale evento si verifica per primo. Gli ambienti ad alta velocità o fortemente contaminati richiedono programmi di lubrificazione molto più frequenti, spesso automatizzati.
R: Le guide lineari standard con cappucci terminali in plastica e guarnizioni standard funzionano in genere in sicurezza fino a 80°C. Per gli ambienti ad alta temperatura, i produttori offrono guide specializzate con cappucci terminali in metallo e guarnizioni resistenti al calore in grado di resistere a temperature fino a 150°C o superiori.
R: Il precarico aumenta la rigidità strutturale eliminando il gioco interno, ma aumenta anche la resistenza al rotolamento e l'attrito interno. Un precarico eccessivo genera temperature operative più elevate e può ridurre la durata complessiva della guida se l'applicazione non richiede realmente quel livello di rigidità.


