
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-16 Origine : Site


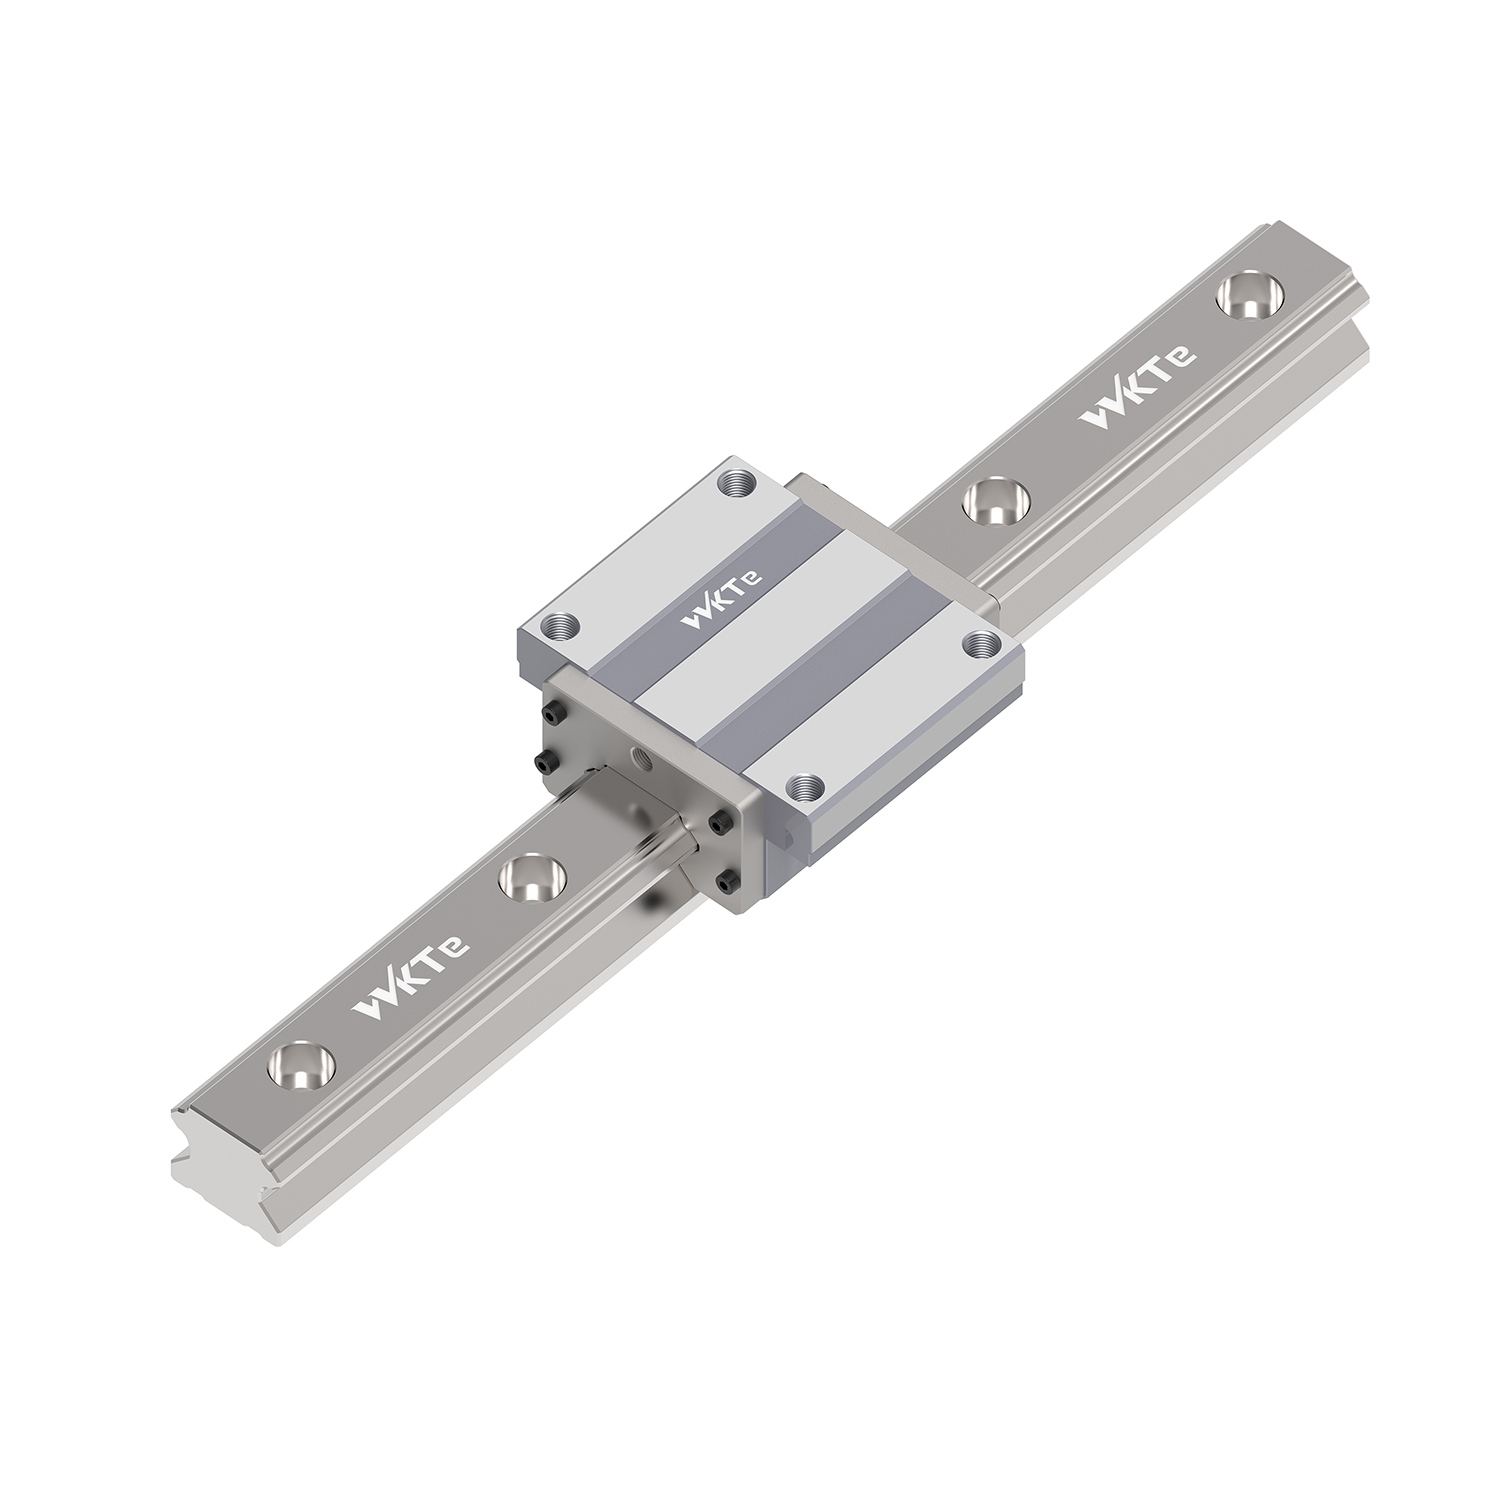
Le contrôle de mouvement de précision dans l’automatisation industrielle s’articule autour d’un seul objectif mécanique : déplacer de lourdes charges utiles en ligne parfaitement droite tout en minimisant les frottements. À la base, un Le rail de guidage linéaire adapte les principes éprouvés à faible frottement des roulements rotatifs dans un format linéaire, résolvant ainsi les défis d'ingénierie complexes liés au support de charge et à la précision du mouvement. La spécification d'un mauvais composant de mouvement linéaire entraîne une déviation du système, une défaillance prématurée des roulements, des temps d'arrêt excessifs pour maintenance et une précision d'usinage ou d'automatisation compromise. De plus, des guides inadéquats ne parviennent pas à protéger les mécanismes d'entraînement coûteux, comme les vis à billes ou les actionneurs, des charges latérales dommageables. Comprendre la mécanique interne d'un rail de guidage linéaire n'est pas seulement un exercice académique ; il s'agit de l'exigence de base pour évaluer les capacités de charge, calculer la rigidité structurelle et sélectionner le profil de rail approprié pour un environnement d'exploitation spécifique.
Conversion de friction : un système de rail de guidage linéaire fonctionne en convertissant un mouvement de glissement à haute friction en un mouvement de roulement à faible friction via des éléments de recirculation (billes ou rouleaux) coincés entre un chariot et un rail fixe.
Répartition de la charge : La conception géométrique des chemins de roulement du rail (telle qu'une rainure en « V » ou un arc de cercle) maximise la surface de contact, dictant la manière dont le système absorbe les forces multidirectionnelles, y compris les charges descendantes, ascendantes et de moment (tangage, lacet et roulis).
Compromis de sélection : le choix entre des guides linéaires à billes et à rouleaux nécessite d'équilibrer les exigences de vitesse et la capacité de charge ; les billes à contact ponctuel excellent à des vitesses élevées, tandis que les rouleaux à contact linéaire offrent une rigidité supérieure pour l'usinage intensif.
Criticité de mise en œuvre : même le rail de guidage linéaire le mieux noté échouera prématurément si les tolérances de la surface de montage, les procédures d'alignement et les protocoles d'étanchéité environnementale ne sont pas strictement respectés.
Le rail fixe établit l'axe fondamental X, Y ou Z pour tout système automatisé. Il fournit une fondation très rigide capable de supporter des charges mobiles importantes sans déformation. Tout au long de ce rail se trouvent des chemins de roulement rectifiés avec précision. Ces rainures servent de piste exacte pour les éléments roulants. Les fabricants construisent généralement ces rails en acier à haute teneur en carbone ou en acier inoxydable pour résister à des contraintes mécaniques constantes.
Pour éviter une usure prématurée, les chemins de roulement subissent un durcissement par induction. Ce processus thermique crée une coque extérieure durcie, atteignant généralement 58 à 62 HRC sur l'échelle de Rockwell, tout en conservant un noyau ductile pour absorber les forces d'impact. La profondeur de ce boîtier renforcé détermine la capacité du rail à résister aux charges ponctuelles provenant des roulements. Les trous de montage sont percés et contre-alésés avec précision le long du rail. Cela permet aux têtes de boulons de s'asseoir sous la surface supérieure, évitant ainsi toute interférence avec le chariot en mouvement au-dessus.
Le chariot agit comme la principale interface porteuse reliant la machinerie en mouvement au rail fixe. En interne, l'architecture du chariot est divisée en zones fonctionnelles spécifiques. La zone de chargement est l'endroit où les éléments roulants entrent en contact direct avec le chariot et le rail, soutenant activement la charge utile. La zone de non-charge comprend le chemin de retour où les roulements circulent librement sans supporter de poids.
Le boîtier physique du chariot contient ces canaux internes, gardant les éléments roulants alignés et protégés des débris externes. Les chariots sont disponibles dans différents styles de montage pour s'adapter à différentes conceptions de machines. Les blocs à bride offrent une surface de montage plus large pour un boulonnage lourd de haut en bas ou de bas en haut. Les blocs étroits s'intègrent dans des espaces compacts où la largeur est restreinte. Le corps du chariot est généralement usiné à partir d'acier allié, bien que des versions en aluminium existent pour les applications légères et à faible charge.
Corps en acier abritant les chemins de roulement internes et les tubes de retour.
Embouts en résine synthétique qui guident les roulements dans le virage à 180 degrés.
Joints inférieurs et latéraux pour retenir la graisse et exclure les contaminants.
Graisseur ou port de lubrification pour l’accès à la maintenance.
Les éléments roulants comblent l'espace physique entre le chariot et le rail, permettant un mouvement fluide. Le choix entre billes et rouleaux modifie fondamentalement les caractéristiques de performance du système.
Les boules sphériques utilisent un contact ponctuel. Ils touchent le chemin de roulement sur une très petite zone concentrée. Cette conception minimise la friction, permettant une accélération rapide, une faible génération de chaleur et un fonctionnement à grande vitesse. Les rouleaux cylindriques utilisent un contact linéaire, répartissant la charge sur une surface beaucoup plus large. Ce contact linéaire offre une rigidité structurelle supérieure et une capacité de charge massive. Les guides à rouleaux sacrifient généralement la vitesse maximale en raison d'une résistance au roulement accrue et d'un frottement interne plus élevé.
Fonctionnalité |
Guide de type boule |
Guide de type rouleau |
|---|---|---|
Type de contact |
Point de contact |
Contact de ligne |
Niveau de friction |
Très faible |
Modéré |
Capacité de charge |
Standard à élevé |
Ultra-élevé |
Rigidité |
Modéré |
Maximum |
Vitesse maximale |
Jusqu'à 5 m/s |
Jusqu'à 3 m/s |
Demande principale |
Automatisation, Emballage |
Usinage CNC, Presses lourdes |
Un mouvement linéaire continu nécessite une trajectoire en boucle fermée pour les roulements. Sans cela, les éléments roulants tomberaient tout simplement en fin de course du chariot. Le système de recirculation résout ce problème mécanique. Les éléments roulants entrent dans la zone de charge active et se déplacent le long du chemin de roulement sous pression.
Lorsqu'ils atteignent l'extrémité du chariot, ils entrent dans un embout synthétique spécialisé qui les redirige à 180 degrés. Ils reviennent ensuite à travers un tube de retour creux ou un canal intégré au corps du chariot. Enfin, un autre embout les renvoie dans la zone de charge, créant une boucle infinie de mouvement à faible friction. La conception de ces chemins de retour influence fortement la vitesse maximale et le niveau sonore du guide. Des transitions plus douces à l'intérieur des embouts réduisent l'impact des roulements et prolongent la durée de vie du composant.
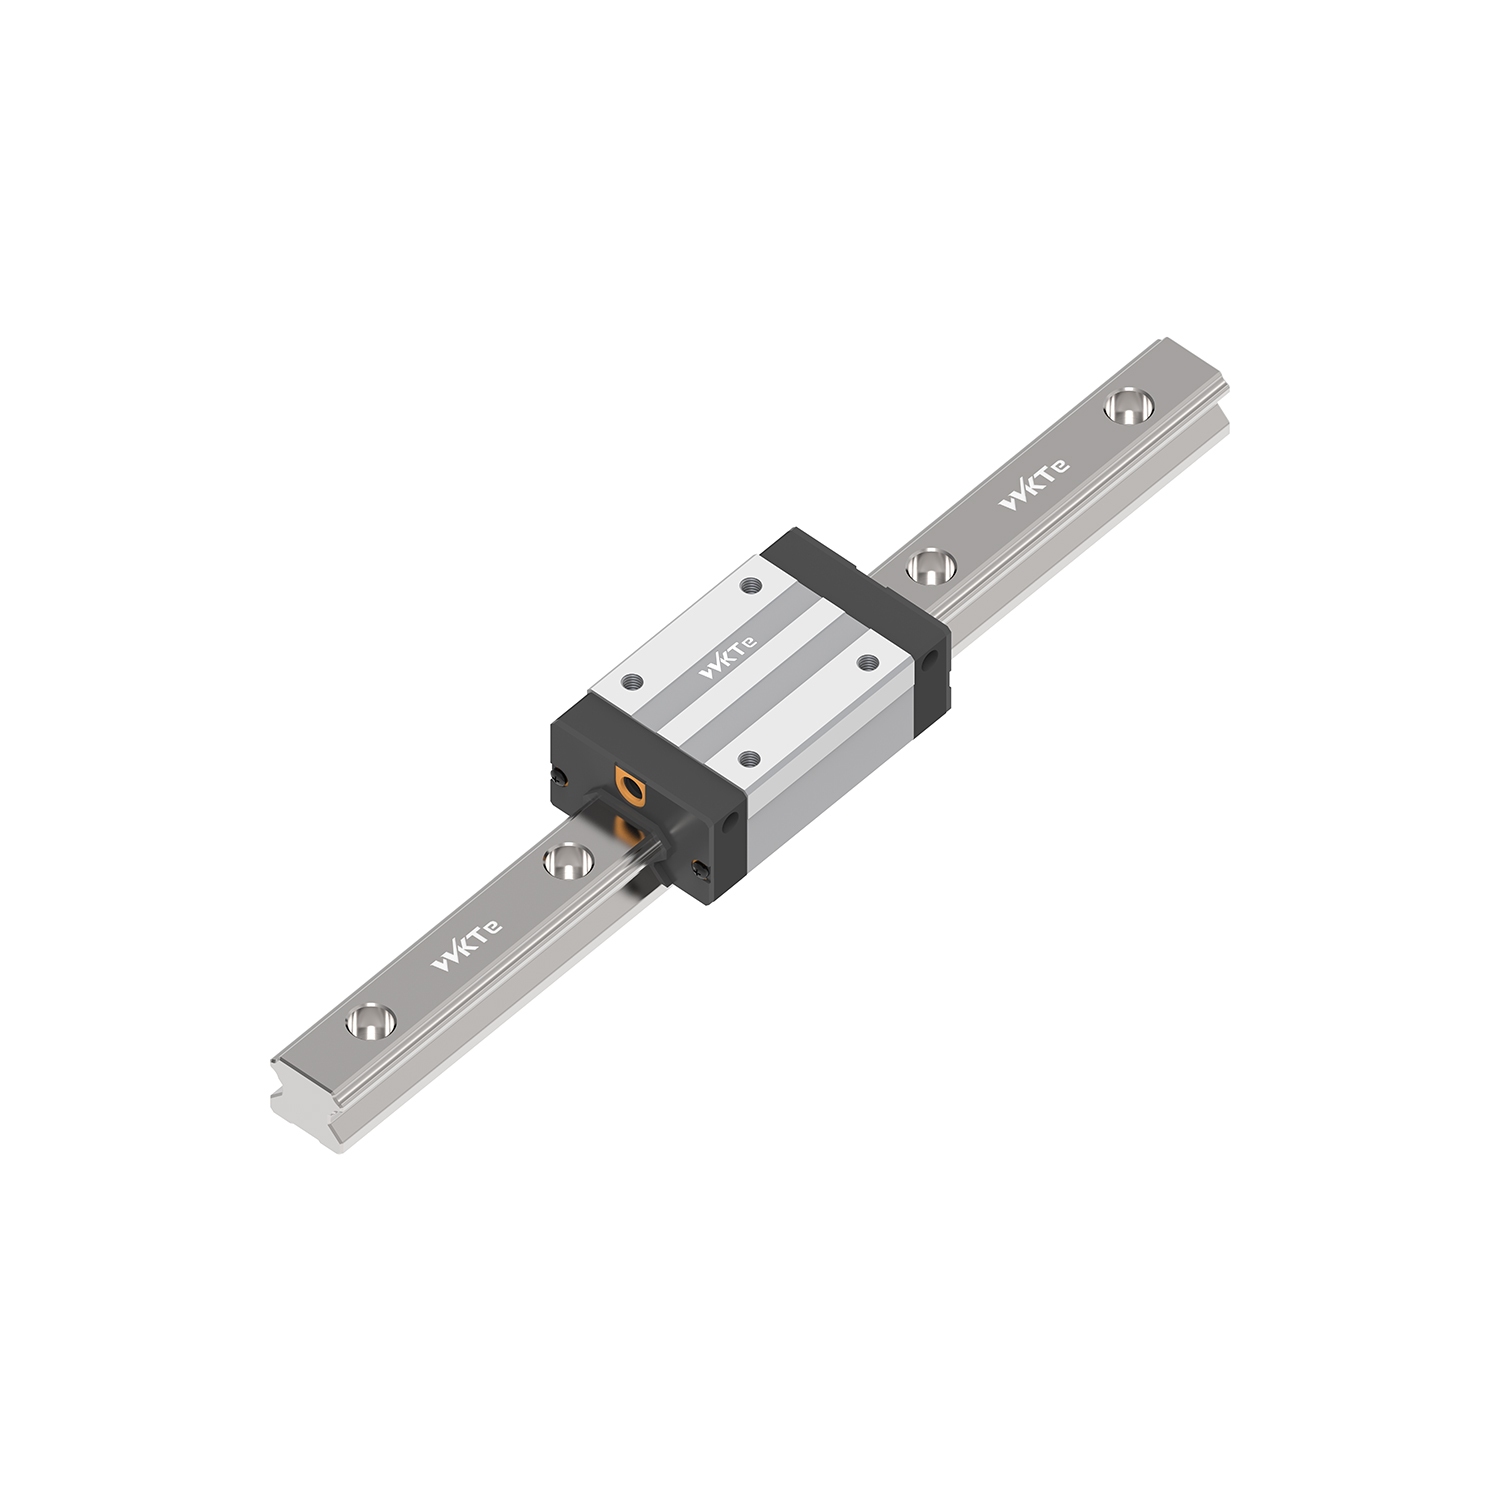
Les surfaces coulissantes traditionnelles génèrent une immense friction cinétique, nécessitant un couple moteur massif pour initier et maintenir le mouvement. UN Le rail de guidage linéaire élimine cette inefficacité en remplaçant le frottement de glissement par la résistance au roulement. Étant donné que les éléments roulants circulent entre le rail et le chariot, le coefficient de frottement chute considérablement. Une queue d'aronde coulissante standard peut avoir un coefficient de frottement de 0,1 à 0,2. Un guide linéaire roulant fonctionne à environ 0,002 à 0,003.
Cette conversion mécanique permet aux moteurs de déplacer des charges utiles massives avec un minimum d'effort. Il améliore considérablement l’efficacité énergétique globale et réduit la génération de chaleur. Plus important encore, cela élimine le phénomène de stick-slip. Le stick-slip se produit lorsque le frottement statique dépasse le frottement cinétique, provoquant des mouvements saccadés à basse vitesse. En supprimant cette barrière, les guides roulants permettent une précision de positionnement inférieure au micron pour une fabrication de précision.
La forme de la rainure du chemin de roulement détermine l'efficacité avec laquelle le système gère le poids. Les surfaces planes offrent une mauvaise répartition des charges et des concentrations de contraintes élevées. Au lieu de cela, les fabricants utilisent des conceptions de chemins de roulement à rainure en « V » (arc gothique) ou en arc de cercle. Ces profils spécifiques s'enroulent autour des billes roulantes, augmentant considérablement la surface de contact par rapport à une piste plate.
La conception en arc gothique crée un scénario de contact à quatre points, permettant à une seule rangée de balles de gérer des charges provenant de plusieurs directions. Un angle de contact standard de 45 degrés est fréquemment utilisé dans ces conceptions. Cette géométrie spécifique permet au guide de supporter des capacités de charge égales dans les quatre directions principales : radiale (vers le bas), radiale inversée (vers le haut) et latérale (d'un côté à l'autre). Cette capacité de charge égale simplifie la conception de la machine, car les ingénieurs n'ont pas besoin de déclasser le guide en fonction de son orientation de montage.
Dans les applications réelles, les charges utiles sont rarement parfaitement centrées sur le chariot. Les charges en surplomb ou les forces de coupe décalées génèrent des charges de moment qui tentent de tordre ou de faire pivoter le chariot hors du rail. La capacité du système à résister à ces forces dépend fortement de l'espacement des éléments roulants internes et de la longueur totale du chariot.
Les chariots plus longs avec des pistes de roulement largement espacées offrent un effet de levier supérieur contre les charges de moment, empêchant la déflexion et maintenant la rigidité structurelle sous des forces dynamiques importantes. Lors de la conception d'un système avec des moments de charge élevés, les ingénieurs utilisent souvent deux rails parallèles avec deux chariots par rail. Cette configuration reconvertit les charges de moment en charges radiales et latérales standard, que les guides gèrent beaucoup plus efficacement.
Type de charge de moment |
Axe de rotation |
Cause commune dans les machines |
|---|---|---|
Pas |
Axe X (inclinaison avant/arrière) |
Accélération rapide d’une charge utile haute et lourde. |
Embardée |
Axe Y (torsion gauche/droite) |
Mécanismes d’entraînement décalés ou forces de coupe asymétriques. |
Rouler |
Axe Z (inclinaison latérale) |
Charges en porte-à-faux suspendues sur le côté du chariot. |
La précharge est l'introduction intentionnelle d'un jeu négatif interne à l'intérieur du chariot. Les ingénieurs y parviennent en insérant des éléments roulants microscopiquement plus grands que l'espace disponible entre les chemins de roulement. Cela élimine le jeu mécanique et augmente considérablement la rigidité du système. L'application d'une précharge comprime légèrement les éléments roulants, ce qui signifie qu'ils nécessitent plus de force pour se déformer davantage sous une charge externe.
Une précharge importante (souvent désignée par Z3 ou ZB) est obligatoire pour les centres d'usinage CNC à usage intensif. Il empêche le broutage de l'outil et maintient des tolérances serrées lors des opérations de coupe agressives.
La précharge normale ou nulle (Z0) est idéale pour les équipements d'emballage ou les systèmes de stockage automatisés. Dans ces applications, la vitesse maximale et le faible frottement priment sur l’extrême rigidité.
Une précharge légère (Z1 ou ZA) offre un juste milieu. Il convient aux tâches d'automatisation générales nécessitant une précision modérée sans résistance au roulement excessive.
L'évaluation d'un guide linéaire nécessite la compréhension de deux mesures principales. La charge statique de base (C0) définit la charge maximale que le système peut supporter avant qu'une déformation plastique permanente ne se produise sur le chemin de roulement ou les éléments roulants. Le dépassement de cette valeur provoque un effet Brinell, ruinant instantanément le guide. La charge dynamique de base (C) est utilisée pour calculer la durée de vie opérationnelle dans des conditions de mouvement.
Les ingénieurs utilisent la formule de calcul de durée de vie L10. Cette formule intègre la charge nominale dynamique, la charge utile réelle appliquée, la vitesse de fonctionnement et le cycle de service. Pour les guides à billes, la formule est L = (C/P)^3 * 50 km, où P est la charge dynamique équivalente. Cela prédit la distance que le guide parcourra avant que 10 % d'un lot donné de roulements ne montrent des signes de fatigue du matériau. Le calcul de cela permet aux équipes de maintenance de planifier les remplacements avant qu'une panne catastrophique ne se produise.
Déterminez la masse et le centre de gravité de la charge utile.
Calculez les forces dynamiques appliquées lors d’une accélération et d’une décélération maximales.
Identifiez toutes les charges de moment en fonction du décalage de la charge utile par rapport au centre du chariot.
Calculez la charge dynamique équivalente (P) combinant toutes les forces radiales, radiales inversées et latérales.
Appliquez la formule L10 pour déterminer la durée de vie prévue en kilomètres.
Les goulots d'étranglement mécaniques limitent les vitesses de fonctionnement maximales. La principale limitation est la force d'impact générée lorsque les éléments roulants sortent de la zone de charge et heurtent les embouts pendant la recirculation. À des vitesses extrêmes, ces collisions provoquent un bruit excessif, une accumulation de chaleur et éventuellement une défaillance des composants. Les guides à billes standard atteignent généralement une vitesse maximale d'environ 3 à 5 mètres par seconde.
Pour repousser les limites de vitesse plus haut, les fabricants utilisent des entretoises à billes ou une technologie à billes en cage. Ces cages synthétiques séparent les billes individuelles, empêchant ainsi le frottement entre roulements. Lorsque les billes frottent les unes contre les autres, elles tournent dans des directions opposées au point de contact, générant une friction et une chaleur importantes. Les cages éliminent ce problème. Cela réduit le bruit de fonctionnement, retient mieux la lubrification et permet des vitesses maximales autorisées nettement plus élevées sans détruire les embouts.
La sélection de l'architecture correcte dépend entièrement de l'environnement opérationnel et des exigences mécaniques. Une inadéquation ici garantit de mauvaises performances et une courte durée de vie des composants.
Industrie lourde et machines-outils : Les guides à rouleaux avec une forte précharge sont obligatoires pour les centres de fraisage et de tournage. Leur rigidité inégalée et leur répartition de la charge par contact en ligne supportent les violentes vibrations de la coupe du métal.
Semi-conducteurs et dispositifs médicaux : la conformité des salles blanches nécessite des guides linéaires miniatures en acier inoxydable équipés de billes en cage. Ceux-ci garantissent une faible génération de particules, un fonctionnement fluide et une résistance aux lavages chimiques agressifs.
Emballage et automatisation : les guides à billes standard sont très efficaces pour les opérations de prélèvement et de placement répétitives et à grande vitesse. Dans ces scénarios, une accélération rapide est plus critique qu’une capacité de charge extrême.
Un système de guidage linéaire est aussi précis que la surface sur laquelle il est boulonné. Si le banc de la machine est déformé, le rail de guidage se conformera à cette distorsion lorsqu'il sera serré, détruisant la précision souhaitée. Le strict respect des tolérances de planéité et de parallélisme n’est pas négociable. Les bases de machines doivent être fraisées ou rectifiées pour correspondre à la classe de précision du rail de guidage.
Les ingénieurs doivent utiliser des bords de référence usinés sur la base de la machine pour garantir que le rail est installé parfaitement droit. Le rail principal est poussé contre ce bord de référence et serré selon les spécifications. Le rail secondaire est alors aligné parallèlement au maître. Si les rails parallèles ne sont pas correctement alignés, les chariots se coinceront. Cela augmente considérablement la friction interne, surcharge les roulements et provoque une défaillance prématurée du système.
Nettoyez la surface de montage et le bas du rail avec un solvant de précision.
Placez le rail principal contre le bord de référence usiné sur le banc de la machine.
Insérez les boulons de montage et serrez-les légèrement.
Utilisez un bloc poussoir latéral pour appuyer fermement le rail contre le bord de référence, puis serrez les boulons selon les spécifications du fabricant en partant du centre vers l'extérieur.
Montez le rail secondaire en laissant les boulons légèrement desserrés.
Installez les chariots et la table de la machine, puis déplacez la table d'avant en arrière pour aligner naturellement le rail secondaire avant le serrage final.
La pénétration de copeaux métalliques, de poussières abrasives ou de liquide de refroidissement chimique détruira rapidement les chemins de roulement rectifiés avec précision. La protection des éléments roulants internes est essentielle pour la longévité. Les ingénieurs doivent évaluer et spécifier les systèmes d'étanchéité appropriés en fonction de l'environnement d'exploitation. Les joints d'extrémité standard offrent une protection de base contre la poussière pour les environnements d'usine propres.
Dans des conditions plus difficiles, les joints latéraux empêchent les débris de pénétrer sous le chariot. Les doubles joints sont utilisés pour les zones hautement contaminées comme le travail du bois ou le meulage. Dans les environnements contenant des copeaux de métaux lourds ou des éclaboussures de soudure, les joints synthétiques fondront ou se déchireront. Ici, des grattoirs métalliques sont nécessaires pour cisailler physiquement les débris de la surface du rail. Des soufflets de protection externes ou des couvercles télescopiques en acier offrent une protection ultime, enfermant complètement l'ensemble rail et chariot.
Option d'étanchéité |
Fonction principale |
Meilleur environnement d'exploitation |
|---|---|---|
Joint d'extrémité standard |
Retient la graisse et la poussière légère. |
Salles blanches, assemblage électronique. |
Joints à double extrémité |
Barrière renforcée contre les particules fines. |
Travail du bois, acheminement de la fibre de verre. |
Joints inférieurs/latéraux |
Empêche la pénétration vers le haut des contaminants. |
Montage inversé, automatisation générale. |
Grattoir en métal |
Cisaille les débris chauds ou pointus du rail. |
Soudure, usinage de métaux lourds. |
La lubrification forme un film hydrodynamique microscopique qui sépare les éléments roulants du chemin de roulement en acier, empêchant ainsi le contact métal sur métal. Sans ce film, le guide se détruirait en quelques heures. Les graisses à base de savon de lithium sont standard pour les applications générales. Les graisseurs manuels sont courants pour l'automatisation standard, mais les systèmes automatisés de lubrification à la graisse ou à l'huile sont préférés pour les opérations continues à grande vitesse.
La longueur de course de l'application a un impact direct sur la distribution de la lubrification. Les applications à course courte, dans lesquelles le chariot se déplace moins que sa propre longueur, ne parviennent souvent pas à répartir la graisse uniformément sur toute la zone de charge. Cela nécessite des lubrifiants spécifiques à faible viscosité ou des cycles de maintenance programmés. Les opérateurs doivent périodiquement faire tourner le chariot sur toute sa course pour redistribuer la graisse et reconstruire le film protecteur.
Le Brinelling fait référence à la déformation plastique permanente de la surface du chemin de roulement. Il apparaît sous forme de bosses microscopiques correspondant exactement à la forme et à l’espacement des éléments roulants. Cela se produit lorsque le système subit des charges de choc, des impacts ou des surcharges statiques qui dépassent la charge statique de base (C0). La chute d'une lourde charge utile sur la table de la machine est une cause fréquente.
Une fois que le Brinell se produit, le chariot vibre, tourne de manière irrégulière et se dégrade rapidement à mesure que les roulements roulent sur les bosses. L'atténuation nécessite un dimensionnement initial approprié pour tenir compte des forces d'impact dynamiques. Les ingénieurs doivent calculer la charge de choc maximale possible, pas seulement le poids au repos. De plus, l'intégration d'amortisseurs externes, de butées dures ou de matériaux amortisseurs aux extrémités de la course de déplacement évite les collisions violentes et protège la mécanique interne.
La corrosion de contact est un phénomène d'usure spécifique courant dans les applications à courses très courtes et rapides, telles que les équipements de test de vibrations ou les actionneurs à course courte. Étant donné que le chariot ne se déplace pas suffisamment loin pour effectuer un cycle de recirculation complet, le film lubrifiant ne peut pas se former correctement. Les roulements frottent d'avant en arrière exactement au même endroit.
Cela entraîne une friction métal sur métal localisée, une oxydation et une dégradation rapide des chemins de roulement. Il est souvent visible sous la forme d'une poudre brun rougeâtre qui saigne des joints de transport. Pour atténuer le fretting, les ingénieurs doivent spécifier des graisses anti-fretting spécialisées conçues pour les micro-oscillations. La programmation de mouvements périodiques de course complète dans le cycle de la machine permet également au chariot de redistribuer efficacement la lubrification et de balayer les particules oxydées.
Lorsque deux rails parallèles sont mal alignés, les chariots sont obligés d’absorber des charges latérales involontaires. Ils se battent constamment à mesure qu'ils avancent sur la piste. Cette charge inégale provoque des concentrations de contraintes intenses sur des rangées spécifiques d'éléments roulants, conduisant à un écaillage ou un effritement rapide de la surface du chemin de roulement. L’acier se décolle littéralement sous l’extrême pression.
L'atténuation commence par l'amélioration des tolérances d'usinage de la structure de base et l'utilisation de comparateurs à cadran lors de l'installation pour vérifier le parallélisme. Si un alignement parfait est impossible en raison de limitations structurelles, l'utilisation de modèles de chariots à alignement automatique peut s'avérer utile. Certains fabricants proposent des chariots avec une légère souplesse interne pour absorber les écarts de montage mineurs sans transférer de contraintes destructrices aux roulements internes.
Calculez les exigences spécifiques de charge statique, dynamique et de moment de votre application avant de consulter les catalogues des fabricants.
Consultez les tableaux de durée de vie L10 pour vérifier que le composant choisi répondra à la durée de vie opérationnelle requise dans le cadre de votre cycle de service spécifique.
Demandez des modèles CAO détaillés pour vérifier les dimensions de montage, les dégagements des chariots et les exigences de bord de référence avant de finaliser la conception de la machine.
Spécifiez les accessoires d’étanchéité et de lubrification appropriés en fonction des risques environnementaux exacts de votre atelier de production afin d’éviter une défaillance prématurée de la contamination.
R : Un arbre linéaire utilise des tiges rondes et des bagues linéaires, adaptées aux charges légères et à une précision modérée. Un guidage linéaire profilé utilise un rail usiné avec des rainures de chemin de roulement spécifiques, offrant des capacités de charge, une rigidité et une capacité de charge nettement supérieures, ainsi que la capacité de gérer des charges de moment importantes dans toutes les directions.
R : Le dimensionnement nécessite le calcul de la charge utile maximale appliquée, des forces dynamiques pendant l'accélération et des moments de charge. Ces chiffres sont comparés aux charges statiques et dynamiques du fabricant. Vous devez également prendre en compte la durée de vie opérationnelle requise à l'aide de la formule de calcul de durée de vie L10.
R : Oui. En raison de leur géométrie de chemin de roulement interne et de leurs angles de contact de 45 degrés, les guides profilés standard peuvent supporter des charges dans des orientations radiales, radiales inversées et latérales. Cependant, les applications verticales nécessitent des mécanismes de freinage de sécurité pour empêcher la charge utile de chuter en cas de perte de puissance.
R : Le grippage est presque toujours causé par une mauvaise préparation de la surface de montage ou par un désalignement entre les rails parallèles. Si les rails ne sont pas parfaitement parallèles, les wagons se coincent contre les voies. Un manque de lubrification ou une forte contamination interne par des débris peuvent également provoquer le blocage des éléments roulants.
R : Les intervalles de lubrification dépendent de la vitesse de déplacement, de la charge et des conditions environnementales. Généralement, les guides standards exigent un regraissage tous les 100 kilomètres de trajet ou tous les six mois, selon la première éventualité. Les environnements à grande vitesse ou fortement contaminés nécessitent des programmes de lubrification beaucoup plus fréquents, souvent automatisés.
R : Les guides linéaires standard avec embouts en plastique et joints standard fonctionnent généralement en toute sécurité jusqu'à 80 °C. Pour les environnements à haute température, les fabricants proposent des guides spécialisés avec des embouts métalliques et des joints résistants à la chaleur capables de résister à des températures allant jusqu'à 150°C ou plus.
R : La précharge augmente la rigidité structurelle en éliminant le jeu interne, mais elle augmente également la résistance au roulement et le frottement interne. Une précharge excessive génère des températures de fonctionnement plus élevées et peut réduire la durée de vie globale du guide si l'application n'exige pas réellement ce niveau de rigidité.


