


直線運動コンポーネントは、あらゆる自動化システムの最終的な性能限界を決定します。機械の剛性、精度、寿命はそのガイド機構に完全に依存します。エンジニアが指定を間違えた場合、 リニアガイドレールの影響はすぐに生産現場に及びます。ベアリングの早期故障により組立ラインが停止します。過度の摩擦により、高価な駆動モーターが焼き切れます。重機械加工中のびびりにより部品の公差が破壊され、大量のスクラップ率が発生します。逆に、精度クラスを過剰に指定すると、目に見えるパフォーマンスの向上が得られずにプロジェクトの予算が無駄になります。信頼性の高いモーション システムを設計するには、現場でテストされた系統的な評価フレームワークが必要です。厳しい環境制約に対して動的負荷容量のバランスをとる必要があります。材料の選択と必要な移動精度を比較検討する必要があります。このガイドでは、最適なソリューションを指定するために必要な技術的基準を提供します。 特定の産業用途向けのリニア ガイド レール 。最大の稼働時間、構造的完全性、予測可能なメンテナンス スケジュールを保証します。
アーキテクチャは機能を決定します。プロファイル レールは優れた剛性とモーメント荷重容量を提供し、円形レールは自動調整機能と優れた破片耐性を提供します。
予圧は厳密なトレードオフです。予圧を増加するとシステムの剛性が向上し、クリアランスがなくなりますが、適用を誤ると摩擦、発熱、摩耗が指数関数的に増加します。
環境要因が故障の原因となる: リニア ガイド レールの早期故障の 70% 以上は、不適切な潤滑または汚染が原因であるため、シールの選択とメンテナンスの間隔が定格荷重と同じくらい重要になります。
L10 寿命の計算は基礎です。サイジングは、単なる静的な下向きの力ではなく、複雑なモーメント荷重 (ピッチ、ヨー、ロール) を考慮して、動的定格荷重と予想される移動寿命に基づいて行う必要があります。
システム統合が重要: リニア ガイド レールは単独では動作しません。その性能は付随する駆動機構(ボールネジ、リニアモーター)と取付面の精度に大きく左右されます。
直線運動システムのサイジングは、定格荷重を理解することから始まります。基本動的定格荷重 (C) は、L10 の定格寿命を計算するための基礎的な指標として機能します。この定格は、材料の剥離が発生する前に、同一のリニアガイドのグループの 90% が指定された距離 (標準ベアリングの場合は通常 50 キロメートル) を移動できる一定の荷重を表します。剥離はベアリングの疲労寿命の終わりを示します。ペイロード、加速力、動作デューティ サイクルに基づいて適用される動的荷重を計算する必要があります。ペイロードの静的重量がベアリング ブロックに作用する唯一の力であると決して想定しないでください。
基本静定格荷重 (C0) は、まったく異なる故障モードに対応します。軌道または転動体に永久塑性変形が生じる前の最大許容静荷重を定義します。電源オフ状態で機械が突然の衝撃荷重、工具の衝突、または激しい振動にさらされた場合、静的荷重定格が耐用性を決定します。エンジニアは静的安全係数を適用して、将来の移動のスムーズさを損なうことなくシステムが予期せぬ衝撃に耐えられるようにします。標準的な自動化では、1.0 ~ 2.0 の安全率が一般的です。スタンピングプレスなどの激しい衝撃を伴う用途では、3.0 ~ 5.0 の安全率が必要です。
定格荷重の種類 |
意味 |
主要な障害モードの防止 |
主要な計算変数 |
|---|---|---|---|
基本動的荷重(C) |
走行寿命50km分の負荷 |
疲労剥離・剥離 |
ペイロード、速度、デューティサイクル、硬度 |
基本静荷重(C0) |
変形前の最大荷重 |
塑性変形・ブリネリング |
衝撃荷重、振動、機械の衝突 |
成功基準は業界によって大きく異なります。半導体製造では、サブミクロンの再現性と長い移動にわたる絶対的な真直度が必要です。パッケージングの自動化では、多くの場合、許容誤差が数ミリメートルの基本的なポイントツーポイント転送機能のみが必要です。ガイド ブロックを選択する前に、モーション プロファイルで許容可能な分散を定義する必要があります。段ボール箱エレクター用の超精密ブロックを購入すると、お金が無駄になり、設置も複雑になります。
プリロードはシステムの剛性に直接的な役割を果たします。メーカーは、軌道すきまよりわずかに大きい転動体を挿入することによって予圧を導入します。これによりバックラッシュがなくなり、構造の剛性が向上します。強力な予圧により、積極的な加工作業中のたわみに耐えます。ただし、プリロードにより内部摩擦が増加します。摩擦が大きいと熱が発生し、摩耗が促進されます。プリロード クラスはアプリケーションの剛性要件に厳密に一致させる必要があります。軽い予圧は、高速、低負荷の用途に適しています。大きく変動する切削抵抗を受ける工作機械には、大きな予圧が必須です。
リニアガイドには、内部形状に基づいた厳しい速度制限があります。ボールタイプのベアリングは一般に、転がり抵抗が低いため、より高い最大速度 (多くの場合、最大 5 メートル/秒) に耐えることができます。許容速度を超えると、転動体が転がらずに空転し、軌道面が破壊され、過剰な熱が発生してグリースが劣化します。
高加速度プロファイルは、ガイド ブロックの内部コンポーネントに多大なストレスを与えます。リターンチューブとエンドキャップは、高速で回転要素の方向を変える必要があります。急激に加速すると、プラスチックのエンドキャップが破損したり、ボール詰まりが発生したりする可能性があります。選択したガイドが特定の動作プロファイル、特にピックアンドプレースロボットのようなストロークが短く高頻度のアプリケーションに対応できることを確認する必要があります。加速度が 2G を超える場合は、多くの場合、金属または耐衝撃性樹脂で強化された特殊なエンド キャップが必要になります。
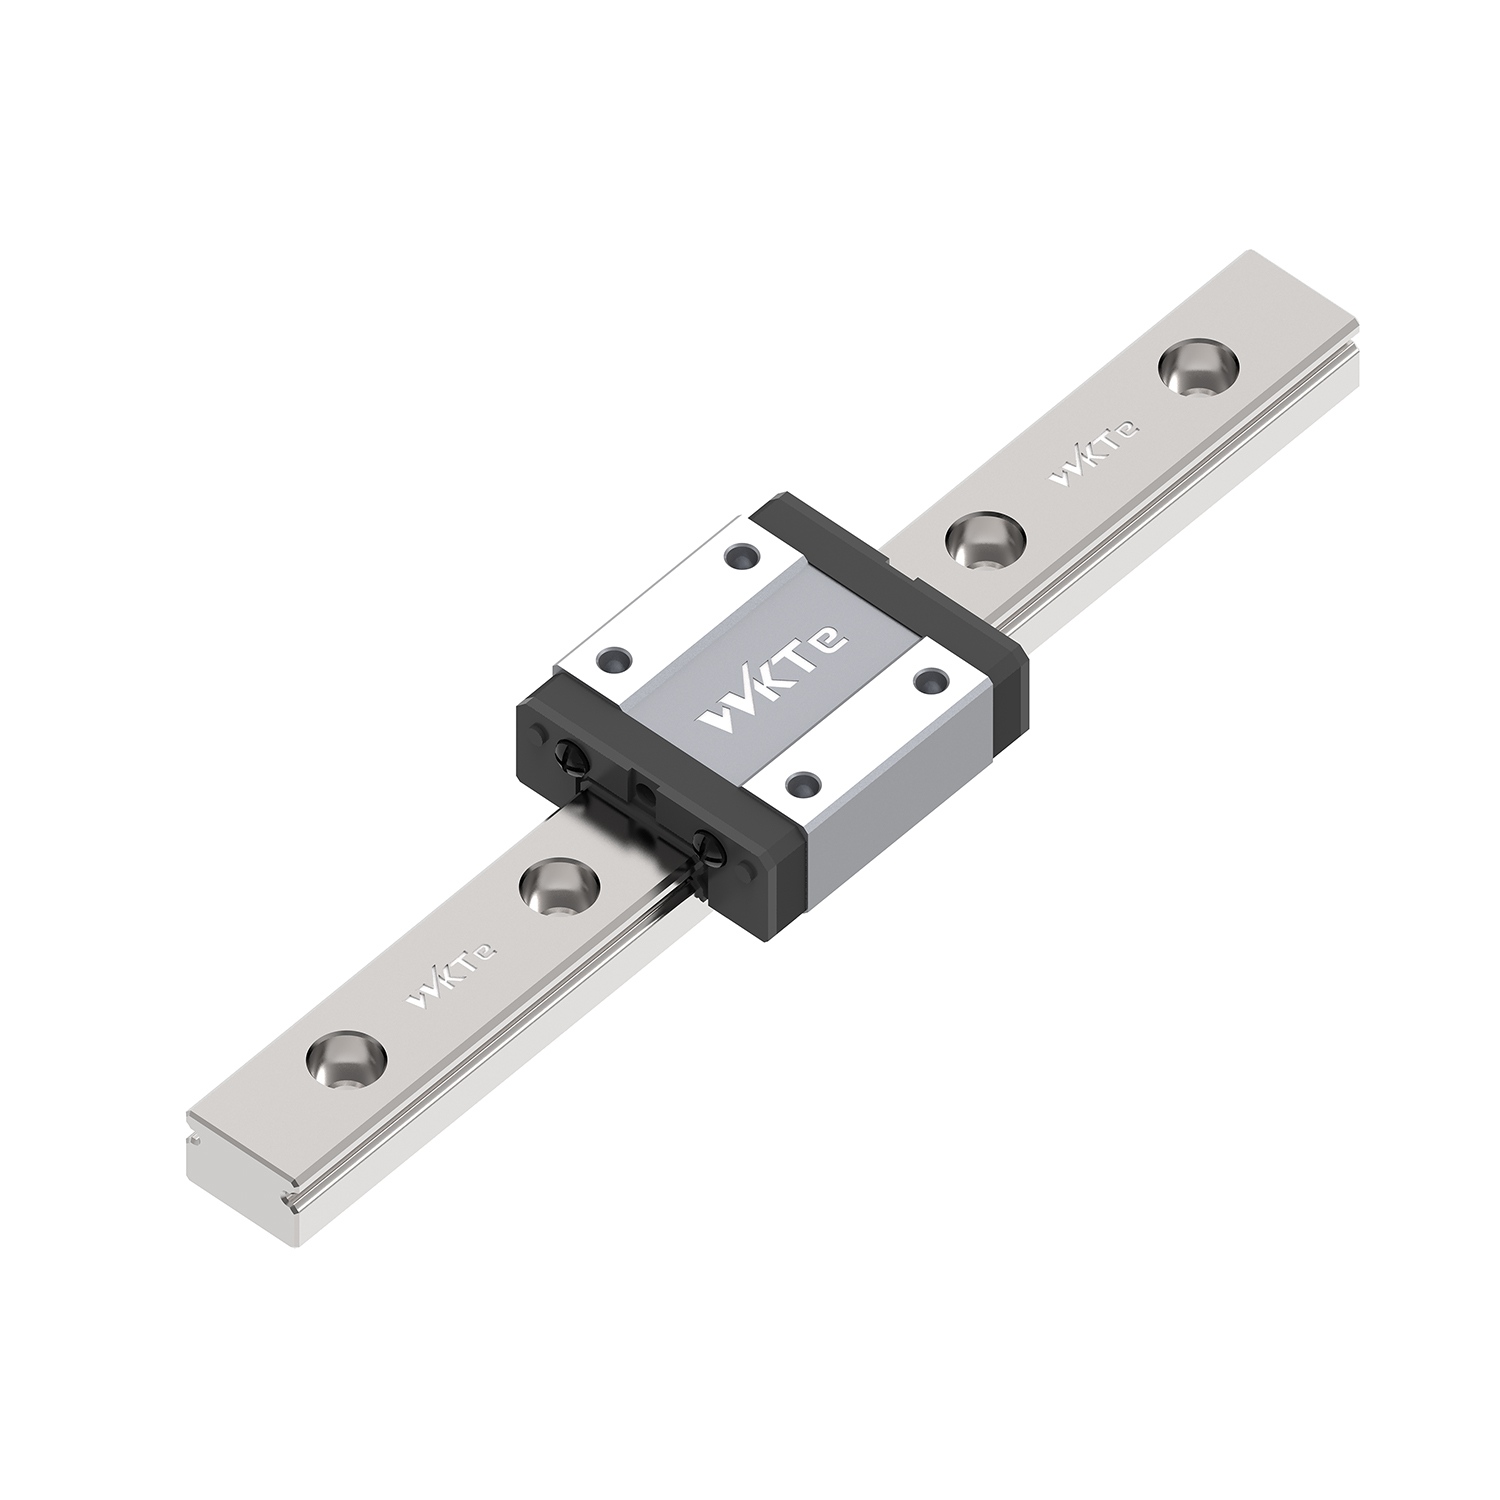
プロファイル レールは、転動体と 4 点接触するように設計された平らで精密研削された軌道を備えています。このアーキテクチャにより、ブロックとレールの間の接触面積が最大化されます。この設計は、ラジアル方向、逆ラジアル方向、および横方向のすべての方向で非常に高い負荷容量を実現します。重い荷物を高精度で移動する必要がある場合、プロファイル レールがデフォルトの選択肢になります。
プロファイルの主な利点 リニアガイドレール は、コンパクトな設置面積と優れた剛性を兼ね備えています。ただし、この剛性には厳しい設置要件が伴います。プロファイル レールは位置ずれを許しません。高度に機械加工された取り付け面が必要です。機械ベッドの変動はベアリング ブロックに直接伝わり、固着、摩擦の増大、急速な故障の原因となります。プロファイル レールを生の構造用アルミニウム フレームにボルトで固定しても、スムーズな移動を期待することはできません。
ラウンド レール システムは、硬化スチール シャフト上で動作するリニア ボール ブッシュを利用します。転動体はシャフトの凸面と点接触します。この設計により、本質的にベアリング ブロックがシャフト軸の周りをわずかに回転できるようになり、プロファイル レールにはない自由度が得られます。
円形レールは、特定の構造上の課題に対して独自の利点を提供します。シャフトの下に継続的なサポートがなくても隙間をまたぐことができるため、ガントリー システムに最適です。自動調心機能により、取り付け面の不良に対する高い耐性が得られます。一般に、これらはコスト効率が高く、設置も簡単です。その代わりに、プロファイル レールと比較して耐荷重が大幅に低くなります。サポートされていないシャフトは、重い負荷がかかるとたわみやすくなり、ストローク中心の位置精度が損なわれます。
ローラーとボールのどちらを選択するかによって、システムの剛性と摩擦プロファイルが決まります。ボールベアリングは軌道面と点接触します。低摩擦、スムーズな移動、優れた高速性能を実現します。ボール ガイドは、3D プリンティングから自動光学検査まで、一般的な自動化タスクの大部分に適しています。
ころ軸受は軌道面と線接触します。これにより、接触面積が飛躍的に増加します。超重量工作機械、プレス機、射出成形機にはローラーリニアガイドが必須です。大きな切削力に耐える最大限の剛性を提供します。線接触により、負荷時の弾性変形は最小限に抑えられますが、最大移動速度が制限され、初期静摩擦に打ち勝つために大幅に大きな力が必要になります。
スペースに制約のあるアプリケーションには、特殊なソリューションが必要です。ミニチュア リニア ガイドは、2 列ゴシック アーチ コンタクト設計を採用し、小さな設置面積内で負荷容量を維持します。レール幅は最小 3mm まで可能です。これらのガイドは、医療機器、ピペッティング ロボット、小型光学検査装置に不可欠です。サイズにもかかわらず、標準ガイドと同じ厳密な荷重と寿命の計算が必要です。これらは汚染に非常に敏感であり、清潔な動作環境が必要です。
高速移動では、転動体がブロック内で衝突するため、許容できない騒音レベルが発生することがよくあります。メーカーは、転動体間にボールチェーンや樹脂スペーサーを組み込むことでこれを軽減しています。この技術により、負荷ゾーン内の金属間の接触が排除されます。
その利点はノイズ低減だけにとどまりません。ケージ設計により、ボール間に小さな潤滑ポケットが形成され、グリースの保持力が向上します。これにより、メンテナンス間隔が大幅に延長されます。また、スペーサーは、ボールが負荷ゾーンに入る際のスキューを防止し、その結果、スムーズな移動、高速での発熱の低減、およびストローク全体にわたるより一貫した摩擦プロファイルを実現します。
ガイドアーキテクチャ |
主な利点 |
主な制限 |
理想的な用途 |
|---|---|---|---|
プロファイルレール(ボール) |
高剛性、全方向均等耐荷重 |
精密に加工された取り付け面が必要 |
一般自動化、梱包、組立 |
プロファイルレール(ローラー) |
最大の剛性、極度の耐荷重性 |
最高速度が低くなり、摩擦が大きくなります |
CNC加工、重プレス |
丸レール(軸) |
自動調心、未加工の表面を許容 |
負荷容量の低下、シャフトのたわみ |
ガントリーシステム、マテリアルハンドリング |
ミニチュアガイド |
超コンパクトな設置面積 |
環境に対する厳しい配慮 |
医療機器、光学、3D プリンティング |
工作機械は、リニアガイドに極度の切削力と激しい振動を与えます。これらの用途では、高い剛性と重い予圧が要求されます。通常、エンジニアは、たわむことなくこれらの動的荷重に耐えられるよう、ローラータイプのプロファイル レールを指定します。ガイド ブロックでのわずか数ミクロンのたわみでも、ツール先端での大きな寸法誤差につながります。保護も同様に重要です。ガイドは、標準的なゴム製シールを数週間で破壊する可能性がある高温の金属の切り粉や強力な切削冷却剤から保護するために、金属スクレーパーと高耐久性のワイパーを使用する必要があります。
クリーンルーム環境では、高負荷容量よりも汚染管理が優先されます。ここでのモーション システムでは、クラス 10 またはクラス 100 の基準を維持するために、微粒子の発生が少ないことが求められます。エンジニアは、摩擦と摩耗を最小限に抑えるために、予圧が低いミニチュアまたは標準プロファイルのレールを選択します。標準的な鋼鉄の錆や標準的なグリースは真空中でガスを放出し、シリコンウェーハを汚染します。改良点には、ステンレス鋼構造、真空対応の低ガス放出グリース、および金属間の摩擦と粒子の脱落を排除する特殊なボールリテイナーが含まれます。
包装機器は、長い移動距離にわたって積極的な加速プロファイルで高速で動作します。稼働時間は主要な指標です。ボールタイプのプロファイル レールまたは円形レールは、これらのダイナミクスに最適です。メンテナンスのダウンタイムを最小限に抑えるために、エンジニアは自己潤滑リザーバーまたは含油パッドをベアリング ブロックに直接組み込みます。これにより、手動介入なしで継続的な潤滑が保証され、グリース塗布のために停止することなく、複数のシフトにわたって機械を 24 時間 365 日稼働させることができます。
研究室の自動化には、スムーズで静かな操作が必要です。デバイスは多くの場合、強力な洗浄化学物質や生物学的洗浄にさらされる環境で動作します。小型ステンレス鋼リニア ガイド レールは、卓上分析装置のコンパクトなサイズ要件に適合します。レイデント コーティングや硬質クロム メッキなどの特殊な表面処理により、軌道の形状を劣化させることなく、頻繁な化学薬品への曝露に耐えるのに必要な耐食性が提供されます。
メーカーはリニアガイドを標準精度クラス(標準、高精度、超精密、超精密)に分類しています。これらのクラスは、ブロックとレール アセンブリの寸法公差を定義します。最も重要な指標は移動の並行性です。これは、ストローク全体にわたるブロックとレール間の高さと幅の差異を測定します。高精度アプリケーションでは、移動中に工具先端やペイロードが完全に水平に保たれるように、変動を最小限に抑える必要があります。たとえば、超精密レールでは 1 メートルのストロークにわたって 3 ミクロン未満の走行平行度が保証されますが、標準クラスのレールでは 15 ミクロンが許容されます。
標準のリニア ガイドは、高炭素軸受鋼 (通常 52100) を使用します。この材料は、最大の負荷容量と疲労寿命を実現する最適な硬度を提供します。ただし、湿気の多い環境ではすぐに錆びます。 440C のようなマルテンサイト系ステンレス鋼は、固有の耐食性を備えていますが、硬度が低いため、耐荷重が約 15% ~ 20% 犠牲になります。極端な環境では、エンジニアがアフターマーケットの表面処理を適用します。硬質クロムメッキ、黒色クロムメッキ、フッ素樹脂コーティングにより、母材の構造特性を変えることなく耐環境性を向上させます。これらの処理はレールに微細な厚みを追加するため、初期設計段階で指定する必要があり、カスタムで適合するベアリング ブロックが必要になります。
取り付け方向により、ベアリング ブロックにかかる荷重ベクトルが大幅に変化します。水平マウントは荷重を真下に置きますが、これが最適なシナリオです。垂直、壁掛け、または逆向きに設置すると、複雑な力が発生します。ピッチ、ヨー、ロールのモーメント荷重を計算する必要があります。加速時と減速時にピッチが発生します。ヨーは、横荷重または中心からずれた駆動機構によって発生します。ロールは重心がレール中心からオフセットすると発生します。ブロックのサイズを決定するには、軌道面の早期剥離を防ぐために、これらのモーメント荷重を補償する必要があります。多くの場合、エンジニアはレールごとに 2 つのブロックと 2 つの平行レールを使用して、モーメント荷重を標準ラジアル荷重に変換します。
潤滑により、転動体が軌道から分離されます。オイルやグリースの微細な膜がないと、ガイドは冷間圧接やフレッチングによって急速に破損します。グリースはほとんどの用途に標準で使用されており、保持力が高く、メンテナンスが簡単です。リチウム石鹸ベースのグリースは、一般的な自動化に適しています。超高速動作では熱を逃がすためにオイル潤滑が必要です。メンテナンス間隔を延長するために、エンジニアは自動潤滑ブロックを統合します。油含浸樹脂パッドは、潤滑剤の連続的なマイクロフィルムを軌道面に直接塗布するため、数千キロメートルにわたってほぼメンテナンスフリーの動作が可能になります。
あ リニアガイドレールは 、選択した駆動システムと完全に位置合わせする必要があります。ボールネジ、ラックアンドピニオンシステム、リニアモーターのいずれを使用する場合でも、ガイド要素と駆動要素は並行して動作する必要があります。ガイド レールの精度クラスと駆動機構の精度を一致させる必要があります。超精密研磨ボールねじと一般クラスのガイドレールを組み合わせると、拘束力、偏摩耗、位置誤差が発生します。駆動機構はペイロードを完全な直線に強制しようとしますが、ガイド レールはペイロードをそのより広い公差パスに従わせるように強制します。この戦いにより両方のコンポーネントが破壊されます。
2 つの平行レール間の平行度が不十分であることが、システム障害の最も一般的な原因です。位置がずれていると、移動中にベアリング ブロックが互いに衝突することになります。これにより、深刻な結合、急速な軌道摩耗、およびモーターの停止が発生します。取り付け肩部に厳密な機械加工公差を指定することで、このリスクを軽減します。マスター/スレーブレールの取り付け技術を活用します。まず、精密に加工された基準エッジにマスター レールをボルトで固定し、仕様どおりのトルクで締め付けます。次に、サブレールを取り付けますが、ボルトは少し緩めたままにしておきます。ベアリングブロックをストローク全体にわたって前後に動かします。従属レールはマスター レールに対して自動的に位置合わせされます。最後に、従属レールのボルトを順番にトルクで締めます。精密なベース加工が不可能な場合は、丸型レールに変更してください。
ほこり、研磨粒子、またはクーラントがベアリングブロックに入ると、転動体が破壊されます。単一の金属片により、ボール ベアリングが破損したり、軌道に傷がついたりする可能性があります。多層防御戦略を実装します。微粉塵を遮断するために二重リップシールをご指定ください。切削液の上方への飛散を防ぐためにボトムシールを使用してください。ブロックの外側に金属スクレーパーを取り付けて、レール表面から重い破片や熱い切り粉を取り除きます。最後に、レール穴キャップまたは連続鋼製ベローズを使用して、取り付けボルトのザグリ穴に汚染物質が沈殿するのを防ぎます。塞がれていないボルト穴は破片の溜まり場として機能し、ブロックシールが最終的にはベアリング内に破片を引き込みます。
長距離移動システムや高温環境では、マシンベッドとスチールレールの膨張率が異なります。この熱膨張差により、レールの歪み、座屈、または取り付けボルトのせん断が発生します。関係するすべての材料の熱膨張係数を計算します。アルミニウム製のマシン ベッドは、スチール製のガイド レールよりもはるかに速く膨張します。平行システムの片側にフローティングベアリング構成を使用することで、反りを軽減します。非常に長い走行の場合は、接合部に設計された拡張ギャップを備えたセグメント化されたレールを使用して、移動経路を歪めることなく鋼材が成長できるようにします。
標準的なレールの長さは、製造および出荷の制約により、通常最大約 4 メートルになります。長距離移動のガントリーでは、複数のレールを端から端まで接続する必要があります。接合が不適切だと、転動体が継ぎ目を横切るときにブロックが損傷したり、遷移が粗くなったりします。シームレスなトランジションを実現するために工場で研磨された突合せジョイントを指定します。取り付けの際は、精密な直定規を使用して厳密に位置合わせを行ってください。平行レールの接合部は常にずらして配置してください。左側のレールに 2 メートルの位置にジョイントがある場合、右側のレールのジョイントは 3 メートルの位置に配置します。これにより、ベアリングブロックが同時に継ぎ目を横切ることがなくなり、システムの剛性が維持され、走行抵抗の突然の上昇が防止されます。
最適なリニア ガイド レールを選択するには、耐荷重、環境保護、材料特性、および取り付け面の現実性のバランスを厳密に調整する必要があります。最高の精度クラスまたは最も重い予圧をデフォルトにすると、多くの場合、不必要な摩擦や厳しい加工要件が発生し、プロジェクトのタイムラインを狂わせます。
厳格な逐次決定フレームワークに従ってください。まず、すべての動的荷重、静的荷重、および適用モーメントを計算します。次に、デューティ サイクルに基づいて必要な移動寿命を決定します。 3 番目に、マシン ベースの機能を評価して、プロファイル アーキテクチャとラウンド アーキテクチャのどちらかを選択します。 4 番目に、適切な予圧と精度クラスを選択します。最後に、動作環境に耐えるために必要なシールと材料を指定します。
モーション システムの設計を完成させるには、次のアクションを実行します。
メーカーからネイティブ 3D CAD モデルをダウンロードして、マシン ベッドに対する空間的制約と取り付け穴の位置合わせを確認します。
ペイロードと加速度のデータをオンラインの L10 寿命計算ツールに入力して、動的定格荷重が必要な移動寿命を超えていることを確認します。
環境条件を確認し、粉塵、液体、金属片からの保護に必要な正確なシールコードを指定してください。
部品表を最終決定する前に、アプリケーション エンジニアに相談して、垂直方向または壁掛け方向のモーメント荷重の計算を確認してください。
A: プロファイル レールは平らな軌道を備えており、高い剛性とあらゆる方向に大きな負荷容量を提供しますが、精密に機械加工された取り付け面が必要です。円形レールは円筒シャフトにボール ブッシュを使用しているため、自動調心性があり、未加工の表面に適していますが、耐荷重は低くなります。
A: 寿命は L10 寿命計算式を使用して計算されます。この式では、基本動定格荷重 (C)、実際に適用される荷重、および硬度係数、温度係数、接触係数、荷重係数などのいくつかの操作修正係数を考慮して、疲労剥離が発生するまでの移動距離を予測します。
A: 予圧とは、ブロックとレールの間の内部隙間を排除するために、特大の転動体を使用することです。これにより構造剛性と位置精度が向上し、高荷重時のたわみを防ぎます。ただし、内部摩擦と発熱も増加します。
A: はい、リニアガイドは垂直に取り付けることができます。ただし、垂直取り付けでは荷重ベクトルがシフトするため、ピッチおよびヨー モーメント荷重を慎重に計算する必要があります。また、垂直システムでは通常、動力損失時のペイロードの逆走や衝突を防ぐためのブレーキ機構やカウンターバランスも必要です。
A:マルテンサイト系ステンレス鋼成分の指定により錆を防止します。より過酷な化学薬品の場合は、硬質クロムメッキやレイデントコーティングなどの特殊な防食表面処理を適用してください。さらに、FDA 承認のウォッシュダウン グリースと耐久性の高いシールを使用して、内部の回転要素を液体の浸入から保護します。
A: バインドは通常、平行なレール間の位置ずれによって発生し、ブロック同士が衝突します。また、平らでない表面にレールを取り付けることによって、プロファイル レールがねじれてしまうことも考えられます。ブロック内部の汚れや潤滑不足も、ひどい固着や荒い動きの原因となります。


