
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 20.09.2026 Herkunft: Website


Linearbewegungskomponenten bestimmen die ultimativen Leistungsgrenzen jedes automatisierten Systems. Die Steifigkeit, Präzision und Lebensdauer einer Maschine hängen vollständig von ihren Führungsmechanismen ab. Wenn Ingenieure a falsch spezifizieren Linearführungsschiene , die Folgen schlagen sich sofort in der Produktion nieder. Vorzeitiger Lagerausfall bringt Montagelinien zum Stillstand. Zu hohe Reibung führt zum Durchbrennen teurer Antriebsmotoren. Rattern bei der Schwerzerspanung zerstört die Teiletoleranzen und führt zu enormen Ausschussraten. Umgekehrt verschwendet eine übermäßige Angabe von Genauigkeitsklassen Projektbudgets, ohne dass spürbare Leistungssteigerungen erzielt werden. Der Entwurf eines zuverlässigen Bewegungssystems erfordert einen systematischen, praxiserprobten Bewertungsrahmen. Sie müssen dynamische Belastbarkeiten mit rauen Umgebungsbedingungen in Einklang bringen. Sie müssen die Materialauswahl gegen die erforderliche Verfahrgenauigkeit abwägen. Dieser Leitfaden enthält die technischen Kriterien, die zur Festlegung des Optimums erforderlich sind Linearführungsschiene für spezifische Industrieanwendungen, die maximale Betriebszeit, strukturelle Integrität und vorhersehbare Wartungspläne gewährleistet.
Die Architektur bestimmt die Leistungsfähigkeit: Profilschienen bieten überlegene Steifigkeit und Momentenbelastbarkeit, während runde Schienen Selbstausrichtungsfähigkeiten und eine bessere Bruchtoleranz bieten.
Die Vorspannung ist ein strikter Kompromiss: Eine Erhöhung der Vorspannung verbessert die Systemsteifigkeit und beseitigt das Spiel, erhöht jedoch bei falscher Anwendung exponentiell die Reibung, Wärmeentwicklung und den Verschleiß.
Umweltbedingte Antriebsausfälle: Über 70 % der vorzeitigen Ausfälle von Linearführungsschienen sind auf unzureichende Schmierung oder Verschmutzung zurückzuführen, sodass die Auswahl der Dichtungen und Wartungsintervalle ebenso wichtig sind wie die Tragfähigkeit.
L10-Lebensdauerberechnungen sind von grundlegender Bedeutung: Die Dimensionierung muss auf dynamischen Tragzahlen und der erwarteten Verfahrdauer basieren und komplexe Momentlasten (Nicken, Gieren, Rollen) und nicht nur statische Abwärtskräfte berücksichtigen.
Systemintegration ist wichtig: Eine lineare Führungsschiene arbeitet nicht isoliert; Seine Leistung hängt stark vom zugehörigen Antriebsmechanismus (Kugelumlaufspindel, Linearmotor) und der Präzision der Montagefläche ab.
Die Dimensionierung eines Linearbewegungssystems beginnt mit dem Verständnis der Tragzahlen. Die grundlegende dynamische Tragzahl (C) dient als grundlegende Kennzahl für die Berechnung der nominellen Lebensdauer L10. Diese Bewertung stellt die konstante Belastung dar, unter der 90 % einer Gruppe identischer Linearführungen eine bestimmte Distanz – typischerweise 50 Kilometer bei Standardlagern – zurücklegen können, bevor es zu Materialabplatzungen kommt. Abplatzungen weisen auf das Ende der Ermüdungslebensdauer des Lagers hin. Sie müssen die aufgebrachte dynamische Last basierend auf Nutzlast, Beschleunigungskräften und Betriebszyklen berechnen. Gehen Sie niemals davon aus, dass das statische Gewicht der Nutzlast die einzige auf den Lagerblock wirkende Kraft ist.
Die grundlegende statische Tragzahl (C0) befasst sich mit einem völlig anderen Versagensmodus. Sie definiert die maximal zulässige statische Belastung, bevor eine bleibende plastische Verformung an den Laufbahnen oder Wälzkörpern auftritt. Wenn eine Maschine im ausgeschalteten Zustand plötzlichen Stoßbelastungen, Werkzeugabstürzen oder starken Vibrationen ausgesetzt ist, bestimmt die statische Belastbarkeit die Überlebensfähigkeit. Ingenieure wenden einen statischen Sicherheitsfaktor an, um sicherzustellen, dass das System unerwarteten Stößen standhält, ohne die künftige reibungslose Fahrt zu beeinträchtigen. Bei der Standardautomatisierung ist ein Sicherheitsfaktor von 1,0 bis 2,0 üblich. Für Anwendungen mit starken Stößen wie Stanzpressen benötigen Sie einen Sicherheitsfaktor von 3,0 bis 5,0.
Tragfähigkeitstyp |
Definition |
Primärer Fehlermodus verhindert |
Wichtige Berechnungsvariablen |
|---|---|---|---|
Dynamische Grundlast (C) |
Ladung für 50 km Reiselebenszeit |
Ermüdungsabplatzungen/Abplatzungen |
Nutzlast, Geschwindigkeit, Arbeitszyklus, Härte |
Statische Grundlast (C0) |
Maximale Belastung vor Verformung |
Plastische Verformung / Brinelling |
Stoßbelastungen, Vibrationen, Maschinenabstürze |
Erfolgskriterien variieren stark je nach Branche. Die Halbleiterfertigung erfordert Wiederholgenauigkeit im Submikrometerbereich und absolute Geradheit über lange Verfahrwege. Für die Verpackungsautomatisierung sind oft nur grundlegende Punkt-zu-Punkt-Übertragungen mit einer Toleranz von mehreren Millimetern erforderlich. Sie müssen die akzeptable Abweichung in Ihrem Bewegungsprofil definieren, bevor Sie einen Führungsblock auswählen. Der Kauf eines Ultrapräzisionsblocks für einen Kartonaufrichter verschwendet Geld und erschwert die Installation.
Die Vorspannung spielt eine direkte Rolle bei der Systemsteifigkeit. Hersteller erzeugen eine Vorspannung, indem sie Wälzkörper einsetzen, die etwas größer als das Laufbahnspiel sind. Dadurch wird Spiel vermieden und die strukturelle Steifigkeit erhöht. Die hohe Vorspannung verhindert eine Durchbiegung bei aggressiven Bearbeitungsvorgängen. Allerdings erhöht die Vorspannung die innere Reibung. Hohe Reibung erzeugt Wärme und beschleunigt den Verschleiß. Sie müssen die Vorspannungsklasse streng an die Steifigkeitsanforderungen der Anwendung anpassen. Eine leichte Vorspannung eignet sich gut für Anwendungen mit hoher Geschwindigkeit und geringer Last. Für Werkzeugmaschinen mit hohen, schwankenden Schnittkräften ist eine hohe Vorspannung zwingend erforderlich.
Linearführungen unterliegen aufgrund ihrer inneren Geometrie strengen Geschwindigkeitsbeschränkungen. Kugellager tolerieren aufgrund des geringeren Rollwiderstands im Allgemeinen höhere Höchstgeschwindigkeiten – oft bis zu 5 Meter pro Sekunde. Das Überschreiten der zulässigen Geschwindigkeit führt dazu, dass die Wälzkörper eher rutschen als rollen, wodurch die Laufbahnoberfläche zerstört wird und übermäßige Hitze entsteht, die das Fett zersetzt.
Hohe Beschleunigungsprofile stellen eine enorme Belastung für die internen Komponenten des Führungsblocks dar. Die Rücklaufrohre und Endkappen müssen die Wälzkörper bei hohen Geschwindigkeiten umlenken. Starke Beschleunigung kann zum Bruch der Kunststoff-Endkappen oder zum Blockieren der Kugel führen. Sie müssen sicherstellen, dass die ausgewählte Führung das spezifische Bewegungsprofil bewältigen kann, insbesondere bei Kurzhub- und Hochfrequenzanwendungen wie Pick-and-Place-Robotik. Wenn die Beschleunigung 2G übersteigt, benötigen Sie häufig spezielle Endkappen, die mit Metall oder schlagfesten Harzen verstärkt sind.
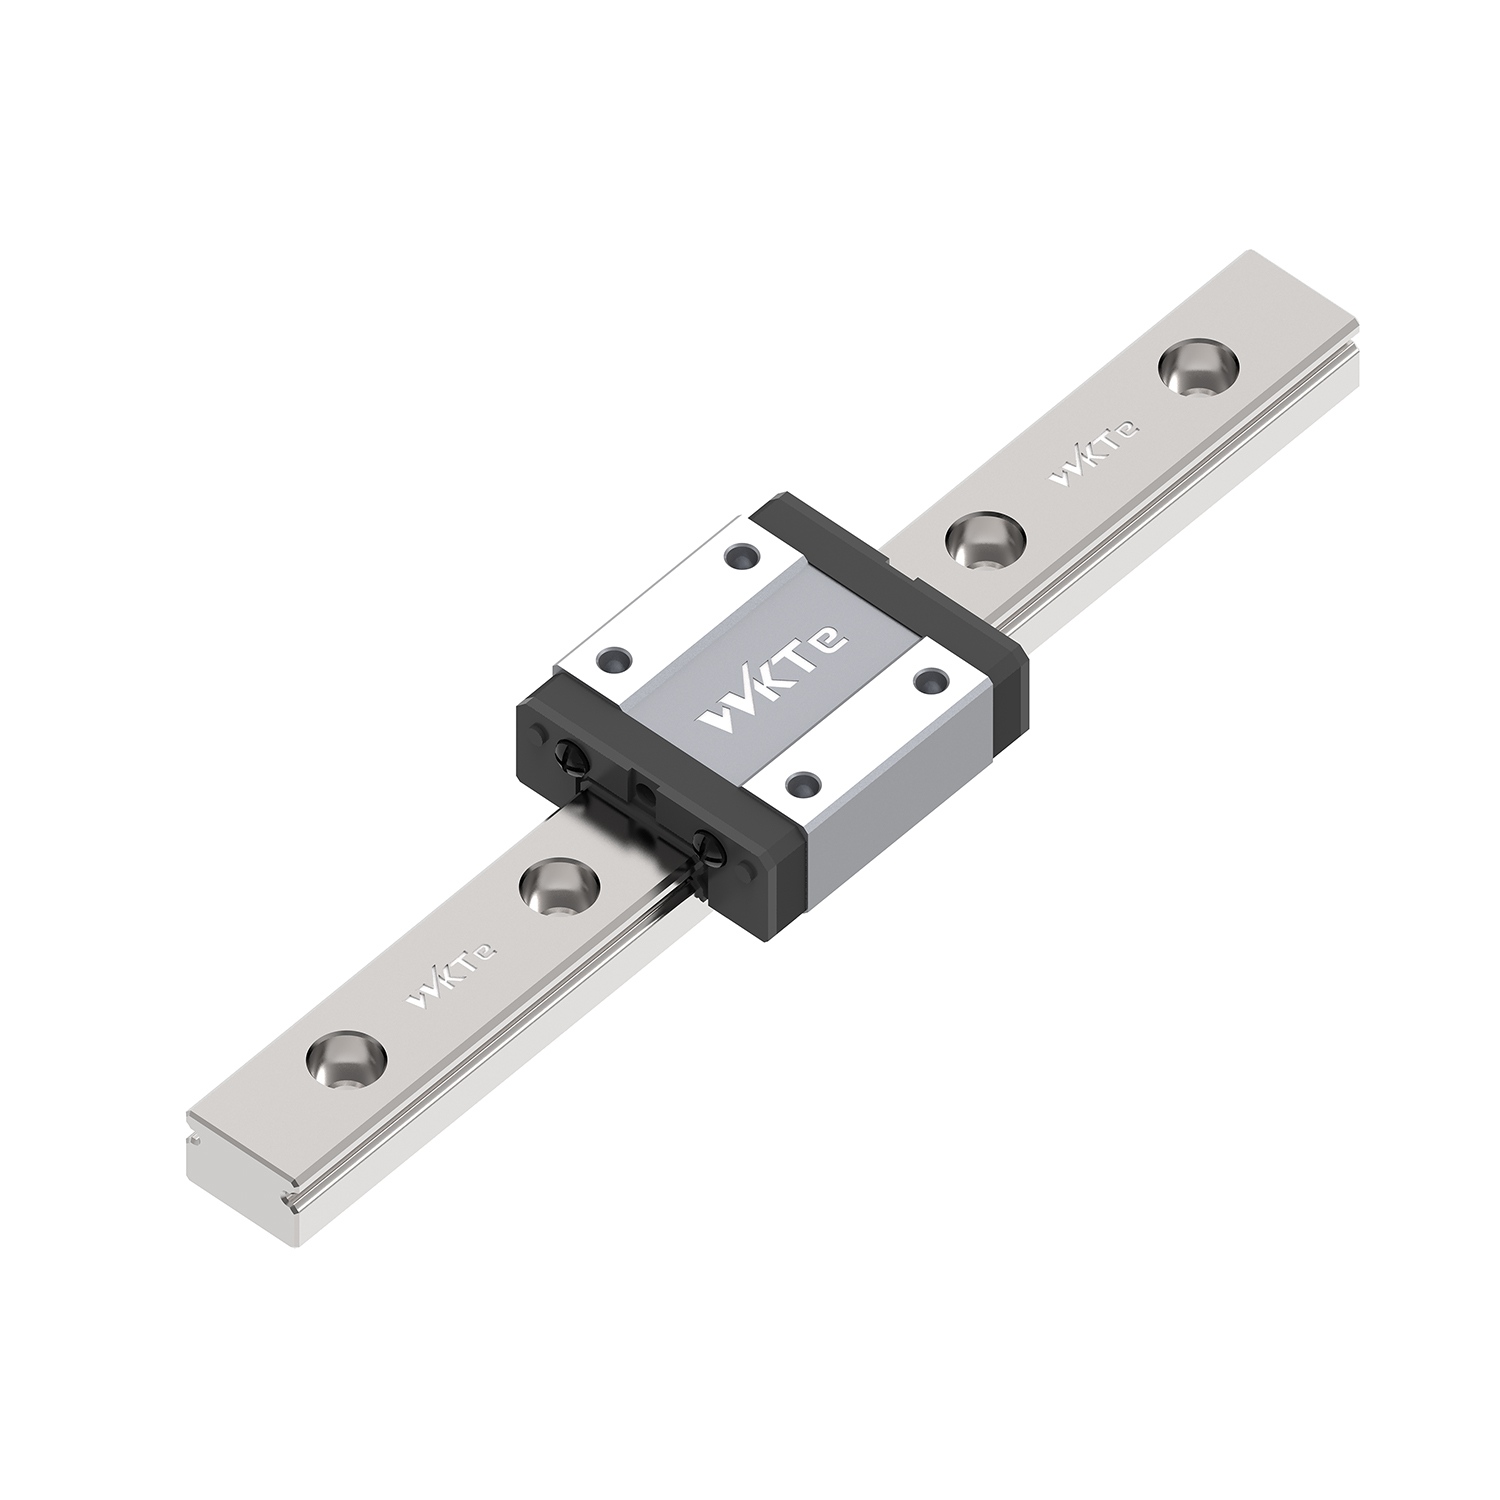
Profilschienen verfügen über flache, präzisionsgeschliffene Laufbahnen, die für den Vierpunktkontakt mit den Wälzkörpern ausgelegt sind. Diese Architektur maximiert die Kontaktfläche zwischen Block und Schiene. Das Design bietet eine außergewöhnlich hohe Belastbarkeit in allen radialen, umgekehrt radialen und seitlichen Richtungen. Wenn es darum geht, schwere Lasten mit hoher Präzision zu bewegen, sind Profilschienen die erste Wahl.
Der Hauptvorteil eines Profils Die lineare Führungsschiene zeichnet sich durch ihre kompakte Stellfläche in Kombination mit enormer Steifigkeit aus. Diese Steifigkeit geht jedoch mit strengen Installationsanforderungen einher. Profilschienen verzeihen keine Fehlausrichtung. Sie erfordern hochbearbeitete Montageflächen. Jede Abweichung im Maschinenbett überträgt sich direkt auf den Lagerblock und führt zu Blockaden, erhöhter Reibung und schnellem Ausfall. Sie können eine Profilschiene nicht an ein Stück Rohaluminiumrahmen schrauben und eine reibungslose Bewegung erwarten.
Bei Rundschienensystemen werden lineare Kugelbuchsen verwendet, die auf Wellen aus gehärtetem Stahl laufen. Die Wälzkörper haben Punktkontakt mit der konvexen Oberfläche der Welle. Diese Konstruktion ermöglicht grundsätzlich eine leichte Drehung des Lagerblocks um die Wellenachse und bietet so einen Freiheitsgrad, den Profilschienen nicht haben.
Rundschienen bieten einzigartige Vorteile für spezifische strukturelle Herausforderungen. Sie können Lücken ohne durchgehende Unterstützung unter dem Schacht überbrücken und sind daher ideal für Portalsysteme. Ihre selbstausrichtenden Fähigkeiten bieten eine hohe Toleranz für schlechte Montageoberflächen. Sie sind im Allgemeinen kostengünstiger und einfacher zu installieren. Der Nachteil ist eine deutlich geringere Tragfähigkeit im Vergleich zu Profilschienen. Nicht unterstützte Wellen neigen auch bei hoher Belastung zu Durchbiegungen, was die Positionsgenauigkeit in der Hubmitte beeinträchtigt.
Die Wahl zwischen Rollen und Kugeln bestimmt die Steifigkeit und das Reibungsprofil des Systems. Kugellager erzeugen Punktkontakt mit der Laufbahn. Sie bieten geringe Reibung, sanften Lauf und hervorragende Hochgeschwindigkeitsleistung. Kugelführungen eignen sich für die meisten allgemeinen Automatisierungsaufgaben, vom 3D-Druck bis zur automatisierten optischen Inspektion.
Rollenlager erzeugen Linienkontakt mit der Laufbahn. Dadurch vergrößert sich die Kontaktfläche exponentiell. Für ultraschwere Werkzeugmaschinen, Stanzpressen und Spritzgussmaschinen sind Rollenlinearführungen Pflicht. Sie bieten maximale Steifigkeit, um hohen Schnittkräften standzuhalten. Der Linienkontakt minimiert die elastische Verformung unter Last, schränkt jedoch die maximale Fahrgeschwindigkeit ein und erfordert deutlich mehr Kraft, um die anfängliche Haftreibung zu überwinden.
Anwendungen mit begrenztem Platzbedarf erfordern spezielle Lösungen. Miniatur-Linearführungen nutzen ein zweireihiges gotisches Bogenkontaktdesign, um die Tragfähigkeit auf kleinstem Raum aufrechtzuerhalten. Die Schienenbreite kann bis zu 3 mm betragen. Diese Führungen sind für medizinische Geräte, Pipettierroboter und kompakte optische Inspektionsgeräte unverzichtbar. Trotz ihrer Größe erfordern sie die gleichen strengen Belastungs- und Lebensdauerberechnungen wie Standardführungen. Sie reagieren sehr empfindlich auf Verunreinigungen und erfordern saubere Betriebsumgebungen.
Bei Hochgeschwindigkeitsfahrten entstehen häufig unzumutbare Geräuschpegel, da die Wälzkörper im Block kollidieren. Hersteller mildern dies, indem sie Kugelketten oder Abstandshalter aus Harz zwischen den Wälzkörpern integrieren. Diese Technologie eliminiert den Kontakt von Metall zu Metall innerhalb der Lastzone.
Die Vorteile gehen über die Lärmreduzierung hinaus. Käfigkonstruktionen verbessern die Fettretention, indem sie kleine Schmiertaschen zwischen den Kugeln schaffen. Dadurch verlängern sich die Wartungsintervalle deutlich. Die Abstandshalter verhindern außerdem, dass die Kugeln beim Eintritt in die Lastzone schief laufen, was zu einem gleichmäßigeren Lauf, einer geringeren Wärmeentwicklung bei hohen Geschwindigkeiten und einem gleichmäßigeren Reibungsprofil über den gesamten Hub führt.
Leitfaden Architektur |
Hauptvorteil |
Primäre Einschränkung |
Ideale Anwendung |
|---|---|---|---|
Profilschiene (Kugel) |
Hohe Steifigkeit, gleichmäßige Belastbarkeit in alle Richtungen |
Erfordert präzisionsgefertigte Montageflächen |
Allgemeine Automatisierung, Verpackung, Montage |
Profilschiene (Rolle) |
Maximale Steifigkeit, extreme Belastbarkeit |
Niedrigere Höchstgeschwindigkeiten, höhere Reibung |
CNC-Bearbeitung, schwere Pressen |
Rundschiene (Welle) |
Selbstausrichtend, toleriert unbearbeitete Oberflächen |
Geringere Tragfähigkeit, Wellendurchbiegung |
Portalsysteme, Materialtransport |
Miniaturführer |
Ultrakompakte Stellfläche |
Strenge Umweltsensibilität |
Medizinische Geräte, Optik, 3D-Druck |
Bei Werkzeugmaschinen sind Linearführungen extremen Schnittkräften und starken Vibrationen ausgesetzt. Diese Anwendungen erfordern eine hohe Steifigkeit und starke Vorspannung. Um diesen dynamischen Belastungen ohne Durchbiegung standzuhalten, spezifizieren Ingenieure typischerweise Rollenprofilschienen. Eine Abweichung von nur wenigen Mikrometern am Führungsblock führt zu massiven Maßfehlern an der Werkzeugspitze. Ebenso wichtig ist der Schutz. Die Führungen müssen mit Metallabstreifern und Hochleistungsabstreifern ausgestattet sein, um sie vor heißen Metallspänen und aggressiven Schneidkühlmitteln zu schützen, die Standard-Gummidichtungen innerhalb von Wochen zerstören können.
In Reinraumumgebungen hat die Kontaminationskontrolle Vorrang vor der Schwerlastkapazität. Bewegungssysteme erfordern hier eine geringe Partikelerzeugung, um die Standards der Klasse 10 oder 100 einzuhalten. Ingenieure wählen Miniatur- oder Standardprofilschienen mit geringer Vorspannung, um Reibung und Verschleiß zu minimieren. Standardstahl rostet und Standardfett gaset im Vakuum aus und verunreinigt Siliziumwafer. Zu den Modifikationen gehören eine Edelstahlkonstruktion, vakuumkompatibles Fett mit geringer Ausgasung und spezielle Kugelkäfige, um Metall-auf-Metall-Reibung und Partikelablösung zu verhindern.
Verpackungsanlagen arbeiten mit hohen Geschwindigkeiten und aggressiven Beschleunigungsprofilen über große Verfahrwege. Die Betriebszeit ist die primäre Messgröße. Ideal für diese Dynamik sind Kugelprofilschienen oder Rundschienen. Um Wartungsausfallzeiten zu minimieren, integrieren Ingenieure selbstschmierende Reservoire oder ölimprägnierte Pads direkt in die Lagerblöcke. Dies gewährleistet eine kontinuierliche Schmierung ohne manuelles Eingreifen, sodass die Maschinen über mehrere Schichten hinweg rund um die Uhr laufen können, ohne dass sie zum Fettauftragen angehalten werden müssen.
Die Laborautomatisierung erfordert einen reibungslosen, flüsterleisen Betrieb. Geräte werden oft in Umgebungen betrieben, die aggressiven Reinigungschemikalien und biologischen Abwässern ausgesetzt sind. Miniatur-Linearführungsschienen aus Edelstahl erfüllen die kompakten Größenanforderungen von Desktop-Analysegeräten. Spezielle Oberflächenbehandlungen wie Raydent-Beschichtung oder Hartverchromung sorgen für die nötige Korrosionsbeständigkeit, um häufigen chemischen Belastungen standzuhalten, ohne die Laufbahngeometrie zu beeinträchtigen.
Hersteller kategorisieren Linearführungen in Standardgenauigkeitsklassen: Normal, Hoch, Präzision, Superpräzision und Ultrapräzision. Diese Klassen definieren die Maßtoleranzen der Block- und Schienenbaugruppe. Die kritischste Metrik ist die Reiseparallelität. Dabei wird der Höhen- und Breitenunterschied zwischen Block und Schiene über die gesamte Hublänge gemessen. Hochpräzise Anwendungen erfordern minimale Abweichungen, um sicherzustellen, dass die Werkzeugspitze oder Nutzlast während der Fahrt perfekt eben bleibt. Beispielsweise könnte eine Ultra Precision-Schiene eine Laufparallelität von weniger als 3 Mikrometern über einen 1-Meter-Hub garantieren, während eine Normalklasse-Schiene 15 Mikrometer zulassen könnte.
Standard-Linearführungen verwenden Lagerstahl mit hohem Kohlenstoffgehalt, typischerweise 52100. Dieses Material bietet optimale Härte für maximale Belastbarkeit und Ermüdungslebensdauer. Allerdings rostet es in feuchter Umgebung schnell. Martensitischer Edelstahl wie 440C bietet eine inhärente Korrosionsbeständigkeit, büßt jedoch aufgrund der geringeren Härte etwa 15 bis 20 % der Belastbarkeit ein. Für extreme Umgebungen wenden Ingenieure Aftermarket-Oberflächenbehandlungen an. Hartverchromung, Schwarzchrom und Fluorharzbeschichtungen erhöhen die Umweltbeständigkeit, ohne die strukturellen Eigenschaften des Grundmetalls zu verändern. Sie müssen diese Behandlungen in der ersten Entwurfsphase festlegen, da sie der Schiene eine mikroskopische Dicke verleihen und individuell angepasste Lagerblöcke erfordern.
Durch die Einbaulage werden die auf den Lagerblock wirkenden Lastvektoren drastisch verschoben. Bei einer horizontalen Montage wird die Last direkt nach unten platziert, was das optimale Szenario darstellt. Vertikale, wandmontierte oder umgekehrte Ausrichtungen führen zu komplexen Kräften. Sie müssen Nick-, Gier- und Rollmomentlasten berechnen. Pitch tritt beim Beschleunigen und Abbremsen auf. Gieren entsteht durch seitliche Belastungen oder außermittige Antriebsmechanismen. Rollbewegungen treten auf, wenn der Schwerpunkt von der Schienenmitte versetzt ist. Bei der Dimensionierung der Blöcke müssen diese Momentbelastungen ausgeglichen werden, um ein vorzeitiges Abplatzen der Laufbahn zu verhindern. Ingenieure verwenden häufig zwei Blöcke pro Schiene und zwei parallele Schienen, um Momentlasten wieder in Standardradiallasten umzuwandeln.
Durch die Schmierung werden die Wälzkörper von der Laufbahn getrennt. Ohne einen mikroskopisch kleinen Öl- oder Fettfilm versagt die Führung schnell durch Kaltschweißen und Reibverschleiß. Fett ist für die meisten Anwendungen Standard und bietet eine gute Retention und einfache Wartung. Fette auf Lithiumseifenbasis eignen sich gut für die allgemeine Automatisierung. Bei Ultrahochgeschwindigkeitsvorgängen ist eine Ölschmierung erforderlich, um die Wärme abzuleiten. Um die Wartungsintervalle zu verlängern, integrieren Ingenieure automatisierte Schmierblöcke. Ölimprägnierte Harzpads tragen einen kontinuierlichen Mikroschmierfilm direkt auf die Laufbahn auf und ermöglichen so einen nahezu wartungsfreien Betrieb über Tausende von Kilometern.
A Die Linearführungsschiene muss perfekt zum gewählten Antriebssystem passen. Ob Kugelumlaufspindeln, Zahnstangensysteme oder Linearmotoren: Führungs- und Antriebselemente müssen parallel arbeiten. Sie müssen die Genauigkeitsklasse der Führungsschiene an die Präzision des Antriebsmechanismus anpassen. Die Kombination einer ultrapräzisen geschliffenen Kugelumlaufspindel mit einer Führungsschiene normaler Klasse führt zu Klemmkräften, ungleichmäßigem Verschleiß und Positionsfehlern. Der Antriebsmechanismus versucht, die Nutzlast in eine vollkommen gerade Linie zu zwingen, während die Führungsschiene sie dazu zwingt, ihrem breiteren Toleranzpfad zu folgen. Dieser Kampf zerstört beide Komponenten.
Unzureichende Parallelität zwischen zwei parallelen Schienen ist die häufigste Ursache für Systemausfälle. Eine Fehlausrichtung zwingt die Lagerblöcke dazu, während der Fahrt gegeneinander zu kämpfen. Dies führt zu starkem Blockieren, schnellem Verschleiß der Laufbahn und zum Abwürgen des Motors. Minimieren Sie dieses Risiko, indem Sie strenge Bearbeitungstoleranzen für die Montageschultern festlegen. Nutzen Sie Master-/Subordinate-Schieneninstallationstechniken. Schrauben Sie zunächst die Hauptschiene an einer präzisionsgefertigten Referenzkante fest und ziehen Sie sie mit dem vorgeschriebenen Drehmoment an. Als nächstes montieren Sie die untergeordnete Schiene, aber lassen Sie die Schrauben etwas locker. Führen Sie die Lagerböcke über den gesamten Hub hin und her. Die untergeordnete Schiene richtet sich selbsttätig an der Hauptschiene aus. Ziehen Sie abschließend die Schrauben der untergeordneten Schiene nacheinander fest. Wenn eine präzise Bearbeitung des Sockels nicht möglich ist, wechseln Sie zu Rundschienen.
Staub, abrasive Partikel oder Kühlmittel, die in den Lagerblock eindringen, zerstören die Wälzkörper. Ein einzelner Metallsplitter kann ein Kugellager zerbrechen oder die Laufbahn beschädigen. Implementieren Sie eine mehrschichtige Verteidigungsstrategie. Geben Sie Doppellippendichtungen an, um Feinstaub zu blockieren. Verwenden Sie Bodendichtungen, um vor nach oben spritzenden Schneidflüssigkeiten zu schützen. Installieren Sie Metallabstreifer an der Außenseite des Blocks, um schwere Fremdkörper und heiße Späne von der Schienenoberfläche zu entfernen. Verwenden Sie abschließend Schienenlochkappen oder durchgehende Stahlfaltenbälge, um zu verhindern, dass sich Verunreinigungen in den Senkungen der Befestigungsschrauben festsetzen. Nicht verschlossene Schraubenlöcher dienen als Sammelgruben für Schmutz, der von den Blockdichtungen schließlich in das Lager geschleppt wird.
In Langhubsystemen oder Umgebungen mit hoher Hitze dehnen sich das Maschinenbett und die Stahlschiene unterschiedlich schnell aus. Diese unterschiedliche Wärmeausdehnung führt dazu, dass sich die Schiene verzieht, knickt oder ihre Befestigungsschrauben abscheren. Berechnen Sie die Wärmeausdehnungskoeffizienten aller beteiligten Materialien. Ein Maschinenbett aus Aluminium dehnt sich wesentlich schneller aus als eine Führungsschiene aus Stahl. Reduzieren Sie Verformungen, indem Sie schwimmende Lagerkonfigurationen auf einer Seite eines Parallelsystems verwenden. Für extrem lange Strecken verwenden Sie segmentierte Schienen mit speziellen Dehnungsfugen an den Verbindungsstellen, damit der Stahl wachsen kann, ohne den Fahrweg zu verzerren.
Aufgrund von Herstellungs- und Versandbeschränkungen beträgt die Länge der Standardschienen in der Regel maximal etwa 4 Meter. Portale mit großem Hubweg erfordern die End-to-End-Verbindung mehrerer Schienen. Eine unsachgemäße Verbindung führt zu Blockschäden und rauen Übergängen, wenn die Rollelemente die Naht überqueren. Für nahtlose Übergänge sind werkseitig geschliffene Stoßfugen vorzusehen. Stellen Sie bei der Installation eine genaue Ausrichtung sicher, indem Sie Präzisionslineale verwenden. Versetzen Sie die Stöße paralleler Schienen immer gegeneinander. Wenn die linke Schiene eine Verbindung bei 2 Metern hat, platzieren Sie die rechte Schienenverbindung bei 3 Metern. Dadurch wird sichergestellt, dass die Lagerblöcke nicht gleichzeitig Nähte überqueren, wodurch die Steifigkeit des Systems erhalten bleibt und plötzliche Spitzen im Fahrwiderstand vermieden werden.
Die Auswahl der optimalen Linearführungsschiene ist eine strenge Übung, bei der Tragfähigkeit, Umweltschutz, Materialeigenschaften und Gegebenheiten der Montageoberfläche in Einklang gebracht werden. Die Standardeinstellung auf die höchste Genauigkeitsklasse oder die höchste Vorspannung führt häufig zu unnötiger Reibung und strengen Bearbeitungsanforderungen, die die Projektzeitpläne beeinträchtigen.
Befolgen Sie einen strengen sequentiellen Entscheidungsrahmen. Berechnen Sie zunächst alle dynamischen Lasten, statischen Lasten und aufgebrachten Momente. Zweitens: Ermitteln Sie anhand der Einschaltdauer die erforderliche Lebensdauer. Drittens bewerten Sie die Fähigkeiten Ihrer Maschinenbasis, um zwischen Profil- und Rundarchitekturen zu wählen. Viertens wählen Sie die entsprechende Vorspannung und Genauigkeitsklasse aus. Geben Sie abschließend die Dichtungen und Materialien an, die erforderlich sind, um der Betriebsumgebung standzuhalten.
Ergreifen Sie die folgenden Maßnahmen, um Ihr Bewegungssystemdesign fertigzustellen:
Laden Sie native 3D-CAD-Modelle vom Hersteller herunter, um räumliche Einschränkungen und die Ausrichtung der Montagelöcher anhand Ihres Maschinenbetts zu überprüfen.
Geben Sie Ihre Nutzlast- und Beschleunigungsdaten in Online-Rechner für die L10-Lebensdauer ein, um sicherzustellen, dass Ihre dynamischen Tragzahlen die erforderliche Lebensdauer überschreiten.
Überprüfen Sie Ihre Umgebungsbedingungen und geben Sie die genauen Dichtungscodes an, die zum Schutz vor Staub, Flüssigkeiten oder Metallspänen erforderlich sind.
Konsultieren Sie einen Anwendungstechniker, um die Momentlastberechnungen für vertikale oder wandmontierte Ausrichtungen zu überprüfen, bevor Sie die Stückliste fertigstellen.
A: Profilschienen verfügen über flache Laufbahnen, die eine hohe Steifigkeit und enorme Tragfähigkeit in alle Richtungen bieten, erfordern jedoch präzisionsgefertigte Montageflächen. Rundschienen verwenden Kugelbuchsen auf zylindrischen Wellen, wodurch sie sich selbst ausrichten und besser für unbearbeitete Oberflächen geeignet sind, obwohl sie eine geringere Tragfähigkeit haben.
A: Die Lebensdauer wird anhand der L10-Lebensgleichung berechnet. Diese Formel berücksichtigt die grundlegende dynamische Tragzahl (C), die tatsächlich aufgebrachte Last und mehrere Betriebsmodifikatoren, darunter den Härtefaktor, den Temperaturfaktor, den Kontaktfaktor und den Lastfaktor, um die Wegstrecke vorherzusagen, bevor es zu Ermüdungsabplatzungen kommt.
A: Unter Vorspannung versteht man die Verwendung übergroßer Rollelemente, um das Innenspiel zwischen Block und Schiene zu beseitigen. Dies erhöht die strukturelle Steifigkeit und Positionsgenauigkeit und verhindert eine Durchbiegung bei hoher Belastung. Es erhöht jedoch auch die innere Reibung und die Wärmeentwicklung.
A: Ja, Linearführungen können vertikal montiert werden. Allerdings verschiebt sich bei der vertikalen Montage die Lastvektoren, was eine sorgfältige Berechnung der Nick- und Giermomentbelastungen erfordert. Vertikale Systeme erfordern typischerweise auch Bremsmechanismen oder Gegengewichte, um zu verhindern, dass die Nutzlast bei einem Stromausfall zurückfährt und abstürzt.
A: Verhindern Sie Rost, indem Sie martensitische Edelstahlkomponenten spezifizieren. Bei aggressiveren Chemikalien wenden Sie spezielle Korrosionsschutzbehandlungen wie Hartverchromung oder Raydent-Beschichtungen an. Verwenden Sie außerdem von der FDA zugelassene Washdown-Fette und Hochleistungsdichtungen, um die inneren Wälzelemente vor eindringender Flüssigkeit zu schützen.
A: Das Festklemmen entsteht normalerweise aufgrund einer Fehlausrichtung zwischen parallelen Schienen, was dazu führt, dass die Blöcke gegeneinander ankämpfen. Es kann auch durch die Montage der Schienen auf einer unebenen Oberfläche entstehen, wodurch sich die Profilschiene verdreht. Auch Verunreinigungen im Inneren des Blocks oder unzureichende Schmierung führen zu starkem Blockieren und unruhigem Lauf.


